四川电镀
关键词: 四川电镀 电镀

 2024.09.26
文章来源:
镀液大处理过程中若不加以注意,则镀液的损耗量是相当大的,通常的损耗量达2%~3%,即1000L镀液经处理之后往往需补充20~30L纯净水,及相应的化工材料,才能**到原来的液位和原来的浓度,操作时若能细心一点,机械过滤与手工过滤相配合,让镀液尽可能由槽底的沉淀物中滤出来,则可**减轻镀液的损耗,从而既节省材料的损耗,又能**改善对环境的污染程度。(4)防止镀槽、加温(冷却)管渗漏造成污染。电镀槽或加温管渗漏往往会造成严重污染,其渗漏原因随制造材料及不同镀种各有区别。采取措施1.预防方法:在靠近阳极的槽壁竖块耐温玻璃或塑料板,起到隔断阳极板与槽衬的接触,减轻腐蚀机会。补救方法:在铁质外壳槽的液位以下3~5cm处钻个声l~,当内衬铅槽损坏时,镀铬溶液即会由此射出,通过这一信号即可知道内衬槽已损坏,可当即进行修复,从而可以避免更大**的发生。2.铅质加温(降温)管的渗漏原因及预防方法。铅质加温(降温)管的渗漏原因与铅质衬槽渗漏有某些相似,但它还有因承受压力引起膨胀而造成损裂的可能,铅管渗漏对环境的危害同样很厉害,一旦渗漏即有可能使槽内溶液随蒸汽或水射出槽外,若回汽回人锅炉,则危害性更大,有可能为此而毁坏锅炉而发生更大**。电镀产品,就选浙江共感电镀有限公司,有需要可以联系我司哦!四川电镀
转动杆406可以以螺纹短柱402的轴线为轴转动,进而带动零件托板3以螺纹短柱402的轴线为轴转动,调整零件托板3的位置;旋动螺母压在转动杆406上可以将转动杆406固定,进而将零件托板3固定。在浅槽板601上的浅槽607内加入金属电解液,金属电解液可以平摊在浅槽板601上,这时转动手旋盘605可以带动横向轴6转动,进而带动浅槽607内的金属电解液加入电镀液中,浅槽607扩大了金属电解液的平摊面积,使得金属电解液均匀加入电镀液中。手旋盘605带动横向轴6转动时,还会通过斜连杆603带动底部搅杆602前后移动,进而加快金属电解液与电镀液混合。旋动手旋螺钉202相对凸杆201向下移动时,可以带动侧挡板301和零件托板3向下移动,进而带动零件与阴极柱10断开,结束电镀。天津电镀工艺技术要求浙江共感电镀有限公司为您提供 电镀产品,有想法的不要错过哦!
四、镀层脆性的测试﹐一般通过试样p外力作用下使之变形﹐直至镀层产生裂纹﹐然后以镀层产生裂纹时的变形程度或挠度值大小﹐作为评定镀层脆性的依据。五、测定镀层脆性的方法有杯突法﹑静压挠曲法等。测定镀层韧性的方法有心轴变曲法等。第八节氢脆性的测试金属材料在氢和应力联合作用下产生的早期脆断现象叫氢脆。测定氢脆的方法有延迟破坏试验﹑缓慢弯曲试验等方法。延迟破坏试验﹕此法适合于超**度钢的氢脆试验﹐是一种灵敏而可靠的试验方法。试验时﹐将做成的三根缺口棒状试样放在持久强度试验机或蠕变试验机上﹐在材料脆断的时间﹐若三根平行试验的试样在规定的时间内均不脆断﹐即为合格。缓慢弯曲试验﹕此法对低脆性材料比较灵敏。测试时应注意﹕试片在热处理后如果变形﹐应静压校平﹔镀前应消除应力﹐镀扣要严格除氢﹔试前应选足够数量的试样材料进行空白试验﹐便于分析试验结果和选择合适的折断轴直径。挤压试验﹕将需检验的垫圈在同一直径的螺杆上﹐每一螺杆套10~~15个﹐螺杆两端旋上螺母﹐然后夹在虎钳上﹐用扳手将螺母旋紧到垫圈开口处挤平。放置24小时﹐然后松开﹐用5倍放大镜检查受试垫圈产裂纹和断裂的结果以脆断率表示脆断率=b/aX100(%)(a-受试垫圈总数。
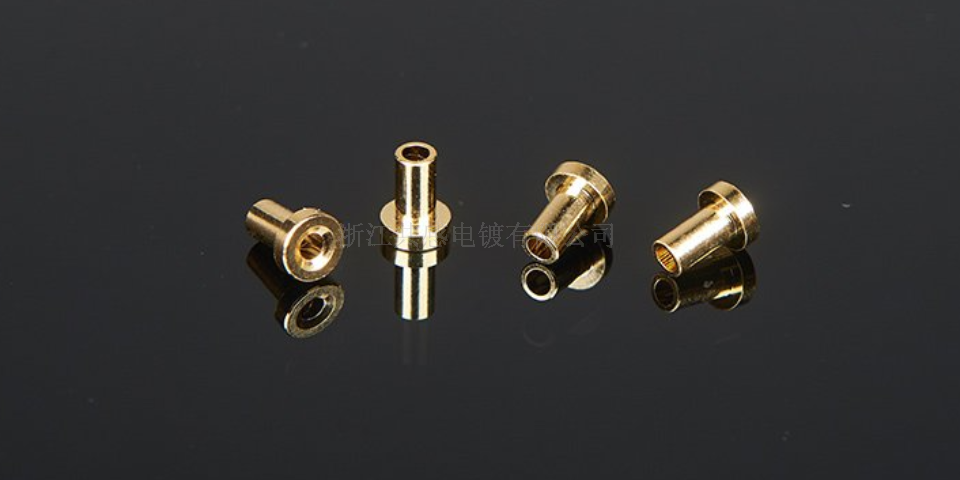
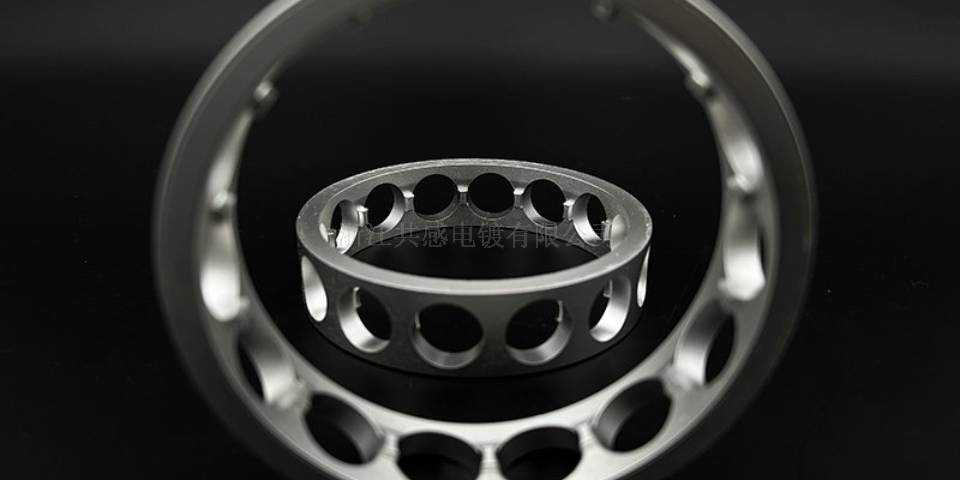
电镀就是利用电解原理在某些金属表面上镀上一薄层其它金属或合金的过程,是利用电解作用使金属或其它材料制件的表面附着一层金属膜的工艺从而起到防止金属氧化(如锈蚀),提高耐磨性、导电性、反光性、抗腐蚀性(**铜等)及增进美观等作用。不少硬币的外层亦为电镀。中文名电镀外文名Electroplating属性工艺技术原理电解原理作用提高耐磨性,抗腐蚀性等目录1基本含义2相关作用3材料要求4工作原理▪反应机理▪阴极电流密度▪电镀溶液温度▪搅拌▪电源5典型技术▪无氰碱性亮铜▪无氰光亮镀银▪无氰镀金▪非甲醛镀铜▪纯钯电镀▪纯金电镀▪白钢电镀▪纳米镍▪高速镀铬▪其它技术6电镀方式7镀层分类8电镀电源9相关附录10镀锌分类11溶液泄漏12局部电镀▪包扎法▪**夹具法▪蜡剂保护法▪涂料绝缘法13发展阶段▪合金电镀▪首饰电镀▪塑料镀件14法规电镀基本含义编辑电镀时,镀层金属或其他不溶性材料做阳极,待镀的工件做阴极,镀层金属的阳离子在待镀工件表面被还原形成镀层。为排除其它阳离子的干扰,且使镀层均匀、牢固,需用含镀层金属阳离子的溶液做电镀液,以保持镀层金属阳离子的浓度不变。电镀的目的是在基材上镀上金属镀层,改变基材表面性质或尺寸。电镀产品,就选浙江共感电镀有限公司,让您满意,欢迎新老客户来电!
使设于上槽体的一部分的电镀液从***槽流向第二槽,再从第二槽经第二排水孔流至下槽体。在一些实施方式中,其中步骤(5)更包含将设于下槽体的电镀液持续以液体输送组件抽入至管体后,排出至上槽体中。在一些实施方式中,其中步骤(6)更包含将设于下槽体的电镀液持续以液体输送组件抽入至管体后,排出至上槽体中。在一些实施方式中,待镀物为印刷电路板。借由依序启闭***排水孔与第二排水孔的方式进行电镀,使具有高纵横比的待镀物的通孔孔壁能均匀电镀。附图说明本发明上述和其他结构、特征及其他***参照说明书内容并配合附加图式得到更清楚的了解,其中:图1绘示本发明内容的电镀装置的立体图。图2绘示本发明内容的电镀装置的俯视图。图3为图2a-a切线处的剖面图。图4为本发明内容的电镀装置的管体另一实施结构的立体图。图5为本发明内容的电镀装置的管体另一实施结构的立体图。图6为本发明内容的电镀装置的管体另一实施结构的立体图。图7为本发明内容的电镀装置的使用状态立体图。浙江共感电镀有限公司是一家专业提供 电镀产品的公司,欢迎新老客户来电!湖南电镀定做
电镀产品,就选浙江共感电镀有限公司。四川电镀
对环境污染较重,工作环境较差,同时,**大的弊端是结构复杂零件酸洗除锈后的残酸很难冲洗干净。工件电镀后,时间不长,沿着夹缝出现锈蚀现象,破坏电镀层表面,严重影响产品外观和内在质量。超声波清洗技术应用到电镀前处理后。不*能使物体表面和缝隙中的污垢迅速剥落,而且电镀件喷涂层牢固不会返锈。利用超声波在液体中产生的空化效应,可以清洗掉工件表面沾附的油污,配合适当的清洗剂,可以迅速地对工件表面实现高清洁度的处理。电镀工艺,对工件表面清洁度要求较高,而超声波清洗技术是能达到此要求的理想技术。利用超声波清洗技术,可以替代溶剂清洗油污;可以替代电解除油;可以替代强酸浸蚀去除碳钢及低合金钢表面的铁锈及氧化皮。对几种常见的工件电镀前表面状况,用超声波清洗工艺情况简介:1.抛光件表面抛光膏的清洗:一般情况下,抛光膏常常采用石蜡调合,石蜡分子量大,熔点较高,常温下呈固态,是较难清洗的物质,传统的办法是采用有机溶剂清洗或高温碱水煮洗有许多弊病。采用超声波清洗则可使用水基清洗剂,在中温条件下,几分钟内将工件表面彻底清洗干净,常用工艺流程是:①浸泡→②超声波清洗→③清水(净水)漂洗。四川电镀



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制