广州CNC双方轴磨床厂家直销
关键词: 广州CNC双方轴磨床厂家直销 磨床

 2024.11.19
文章来源:
工件不平衡的原因主要包括以下几个方面:1、导轮问题:导轮未修圆或工作过久,失去正确的几何形状;导轮平衡不好。2、磨削轮问题:磨削轮磨钝,未及时修整;磨削轮平衡不佳。3、工件中心高不当:工件中心高度调整不当,导致不平衡。4、托板问题:托板太薄或顶面倾斜角过大,影响工件平衡。5、工件轴向推力过大:工件轴向推力过大,导致不能均匀转动。6、前道工序问题:前道工序工件形状不规则,如椭圆、菱圆。解决工件不平衡问题,需针对具体原因采取相应的调整和修正措施。小型磨床适合加工一些体积较小的精密工件。广州CNC双方轴磨床厂家直销
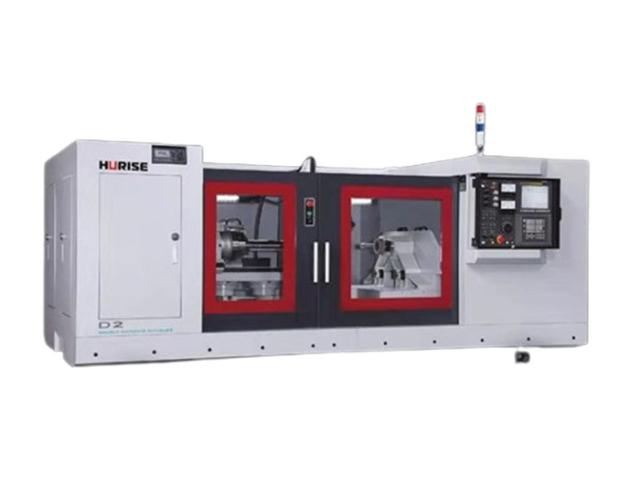
夹紧装置的使用注意事项主要包括以下几点:1、小心操作:在夹紧工件时需谨慎,以防工件被夹断或损坏.2、考虑平衡性:夹紧工件时,需考虑工件的平衡性,特别是磨削圆柱体时,以防止因圆心不对称导致的磨损不均或精度下降。3、稳定工件:在夹持装置中不断调整夹紧力,确保工件在磨削过程中稳定不动,以提高加工精度和稳定性。4、适应工件:根据工件的形状、尺寸和材质,选择适合的夹紧装置,并依作业指导书进行操作,确保夹紧效果。综上所述,使用夹紧装置时,应注重操作的细致性、工件的平衡性和稳定性,以及适应不同工件的需求。东莞CNC双方轴磨床厂家平面磨床能够使工件的平面达到较高平整度。
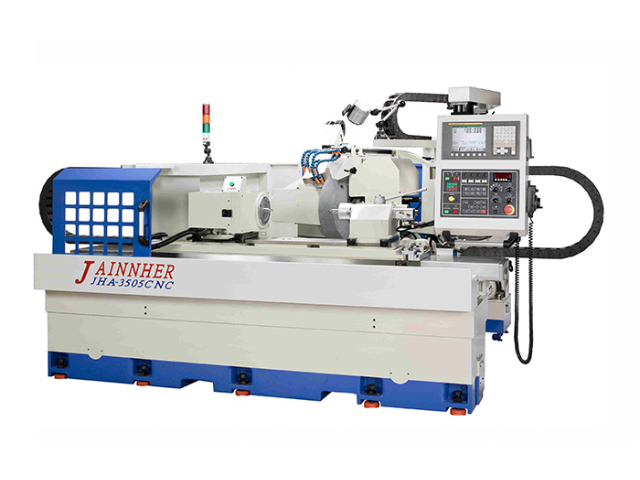
正确使用无心磨床的专业工具,需要遵循一系列操作步骤和安全注意事项。以下是关键步骤:1、开机前检查:确保机台周边无杂物,工件摆放整齐,检查油箱、冷却水箱水位,砂轮、导轮与支撑刀片的间隙,以及各项开关按钮的可靠性。2、启动与调整:开启电源和液压开关,检查液压表压力,待油表稳定后启动砂轮和导轮。调整砂轮、导轮与工件的位置,确保适当的距离和角度。3、磨削操作:使工件在磨头和导轮之间滚动,进行磨削,观察磨削情况,根据需要调整位置以达到所需精度。4、关机与维护:磨削完成后,关闭水泵、砂轮、导轮和油压开关,清理设备并加注规定的润滑油。遵循这些步骤,可以确保无心磨床的专业工具得到正确使用和维护。
无心磨床导轮修整座铲花的步骤主要涉及对导轮修整座的精度恢复和铲花处理,以下是具体步骤:1、检查与准备:检查导轮修整座的磨损情况和表面状态。准备必要的维修工具和材料。2、修整导轮:根据导轮的磨损情况,使用合适的修整工具进行修整。修整时,注意导轮的尺寸、形状和表面质量。3、铲花处理:对导轮修整座进行铲花,以恢复其精度和表面质量。铲花时,要均匀、细致地进行,避免过度或不足。4、检查与调试:修整和铲花完成后,检查导轮修整座的精度和表面质量。进行必要的调试,确保导轮修整座恢复正常工作状态。虽然具体铲花细节可能因机型和实际情况有所不同,但上述步骤提供了一个基本的操作框架。磨床在电子设备制造中加工精密元件。
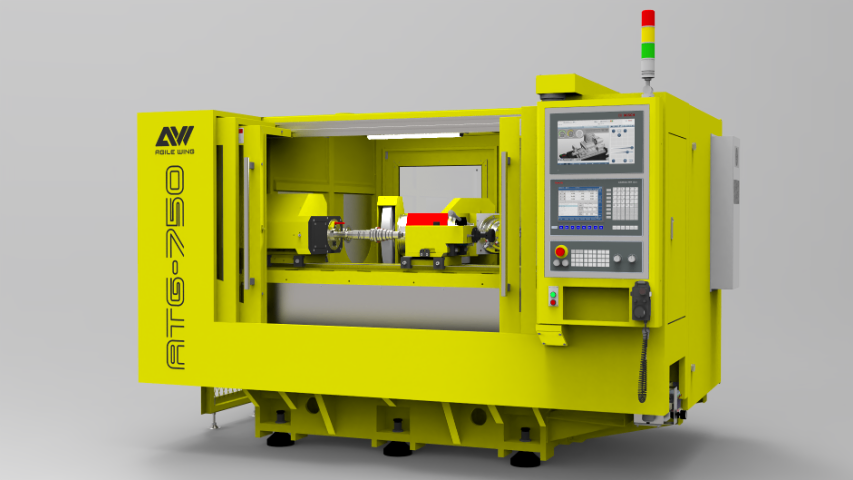
调整中心高度时常见的错误主要包括:1、计算错误:未准确测量工件和磨削轮的相关尺寸,导致计算出的理论中心高度不准确。2、导板调整不当:前后导板位置调整不当,未能确保工件在砂轮和导轮的夹持下平稳旋转。3、托板选择或调整不当:选择了不合适的托板,或托板厚度、倾斜角度调整不当,影响工件中心高度的稳定性。4、未考虑工件变形:在调整中心高度时,未充分考虑工件因磨削力等因素可能产生的变形,导致实际磨削效果不佳。为避免这些错误,应仔细测量和计算,选择合适的托板并精确调整其位置和角度,同时考虑工件可能的变形因素,以确保磨削质量和加工精度。磨床的噪声水平是衡量其性能的一方面。广州高精度磨床源头工厂
磨床在五金制品加工中提高产品质量。广州CNC双方轴磨床厂家直销
无心磨床的自动化程度高,能够实现无人值守加工。无心磨床通常配备有自动上下料装置和在线检测系统,可以很大提高生产效率和加工精度。在加工一些批量较大的工件时,无心磨床的优势更加明显。例如,在轴承制造中,无心磨床可以连续加工大量的轴承外圈,保证产品的质量和一致性。对于无心磨床的维护保养,要定期对自动上下料装置和在线检测系统进行检查和维护,确保其正常运行。同时,要注意对机床的控制系统进行升级和维护,以适应不断变化的生产需求。广州CNC双方轴磨床厂家直销

- 惠州精密磨床生产厂家 2026-09-14
- CNC斜进式外圆磨床价格 2026-09-14
- 安徽cnc无心磨床厂家直销 2026-09-14
- 斜进式磨床代理商 2026-09-14
- 江苏NC内圆磨床厂家直销 2026-09-14
- 广州NC圆筒磨床源头厂家 2026-09-14
- 东莞外圆磨床厂家供应 2026-09-13
- 广州原装进口磨床直销 2026-09-13



- 01 广西方舱医院隔离机维修
- 02 青浦区机械臂碳纤维
- 03 贵州学生音乐凳
- 04 金山区移动式登车桥价格
- 05 江苏高速分切机厂商
- 06 浙江吊袋PGZ系列平板式刮刀下部卸料全自动离心机费用
- 07 安徽可拆式冷却器源头厂家
- 08 深圳芮测电子供应深圳芮测电子代理UFS4.0协议分析仪技术指导
- 09 切削油研磨油净化固液分离机厂家直供
- 10 广东高频振动珩磨机费用