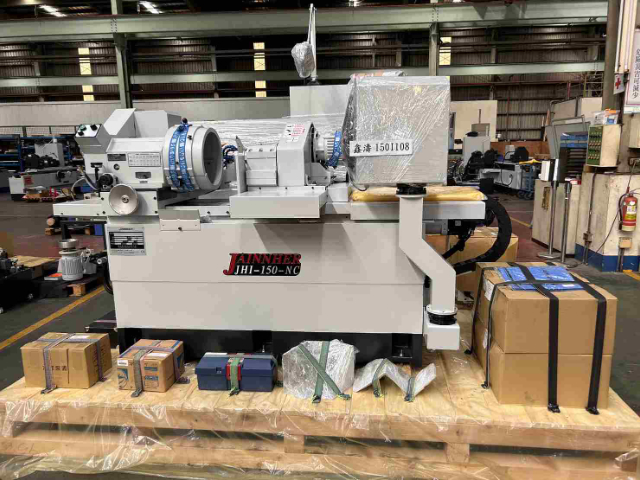
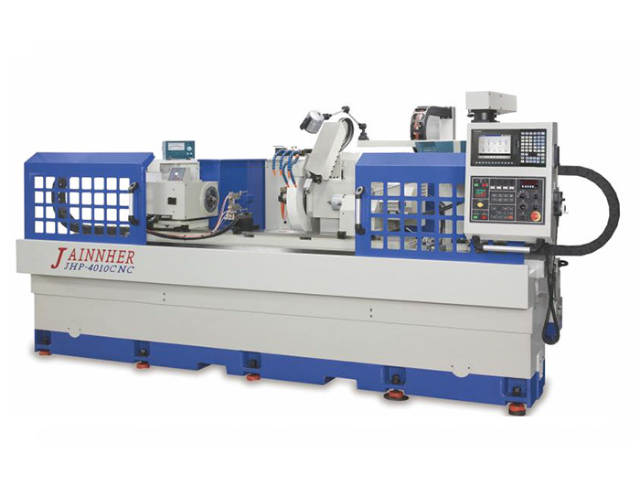
浙江外圆磨床厂家直销
关键词: 浙江外圆磨床厂家直销 磨床

 2025.01.03
文章来源:
案例分析与实际应用案例一:某汽车零部件制造企业该企业在采用精密立式磨床进行汽车零部件加工时,由于磨削过程中产生的粉尘较多,导致工件表面质量不稳定。为了解决这个问题,该企业引入了防尘设计精良的精密立式磨床。通过采用全封闭的防护罩、高效的吸尘系统和过滤装置等措施,该企业成功地将磨削过程中的粉尘浓度降低到了安全范围内,并显著提高了工件表面质量和精度。案例二:某航空航天制造企业该企业在采用精密立式磨床进行航空航天零部件加工时,对工件表面质量和精度要求较高。为了满足这一要求,该企业引入了防尘设计先进的精密立式磨床。通过采用耐磨、耐腐蚀的砂轮材料、封闭的磨削液循环系统和智能化的防尘系统等措施,该企业成功地将工件表面粗糙度降低到了微米级别,并确保了工件的稳定性和精度。 磨床的砂轮转速是影响磨削效果的因素。浙江外圆磨床厂家直销
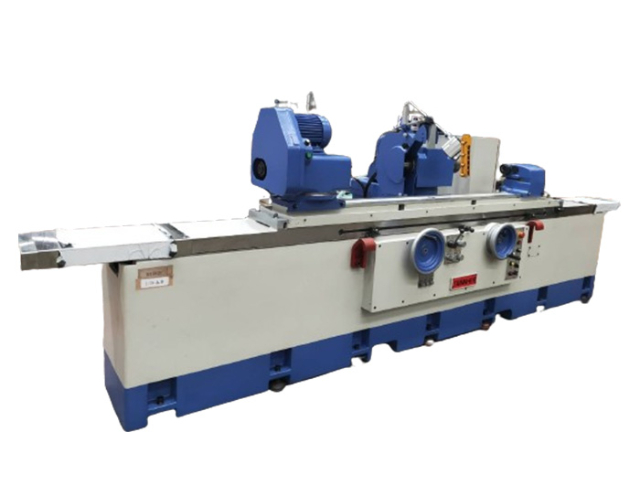
以下是一个关于圆筒磨床磨削参数预设的实践案例,展示了如何通过预设磨削参数实现快速切换加工任务。案例背景:某汽车零部件制造企业需要加工不同材质的轴类零件,包括铸铁、不锈钢和硬质合金等。这些零件的加工精度和表面质量要求各不相同,因此需要频繁调整磨削参数以适应不同的加工需求。解决方案:该企业引入了具有磨削参数预设功能的圆筒磨床,并根据不同材质的零件预设了相应的磨削参数。当需要加工不同材质的零件时,只需在控制系统中选择相应的预设参数即可快速切换加工任务。实施效果:生产效率提升:通过预设磨削参数,该企业实现了在不同加工任务之间的快速切换,生产效率提高了30%以上。加工质量提升:预设磨削参数确保了加工过程的稳定性和精度,零件的加工精度和表面质量均达到了客户要求。生产成本降低:通过优化磨削过程,减少了磨料的消耗和设备损坏现象,生产成本降低了约20%。 浙江双方轴内外磨床厂家直销磨床的自动化操作减少了人工操作误差。
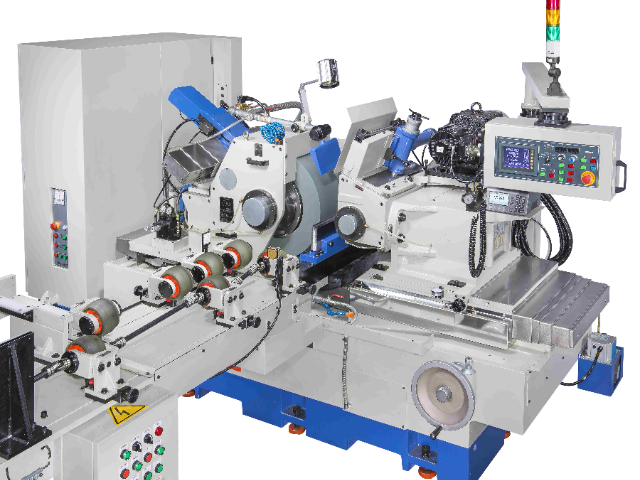
嘉尼赫磨床如何减少加工过程中的噪音优化电机结构电机是磨床的主要噪声源之一。嘉尼赫磨床通过优化电机的结构,如采用低噪声的轴承、改进风扇设计等,明显降低了电机的噪声水平。同时,电机还配备了变频调速系统,可根据加工需求自动调节转速,进一步减少噪声的产生。改进传动系统传动系统的噪声也是影响磨床整体噪声水平的重要因素。嘉尼赫磨床通过采用高精度的传动部件和优化的传动结构,减少了传动过程中的摩擦和振动,从而降低了噪声的产生。使用隔音材料嘉尼赫磨床在设计和制造过程中,广使用了隔音材料,如隔音板、隔音棉等。这些材料能够有效地吸收和隔绝噪声,减少噪声对周边环境的影响。优化磨削工艺磨削工艺的优化也是减少噪声的重要手段。嘉尼赫磨床通过采用合理的磨削参数、优化磨削路径等方式,减少了磨削过程中的振动和噪声。
CNC磨床的开放式编程接口通常提供丰富的函数库和数据交换格式,以支持用户自定义加工策略。函数库:函数库是CNC磨床编程中常用的一组程序模块,包括砂轮运动控制函数、加工参数设置函数、数据处理函数等。用户可以通过调用这些函数,实现特定的加工功能。数据交换格式:数据交换格式是CNC磨床与计算机之间进行数据交换的标准格式,如CSV、XML、JSON等。用户可以通过这些格式,将加工参数、加工策略等数据导入或导出CNC磨床,实现数据的共享和传输。 双端面磨床能够同时磨削工件的两个端面。
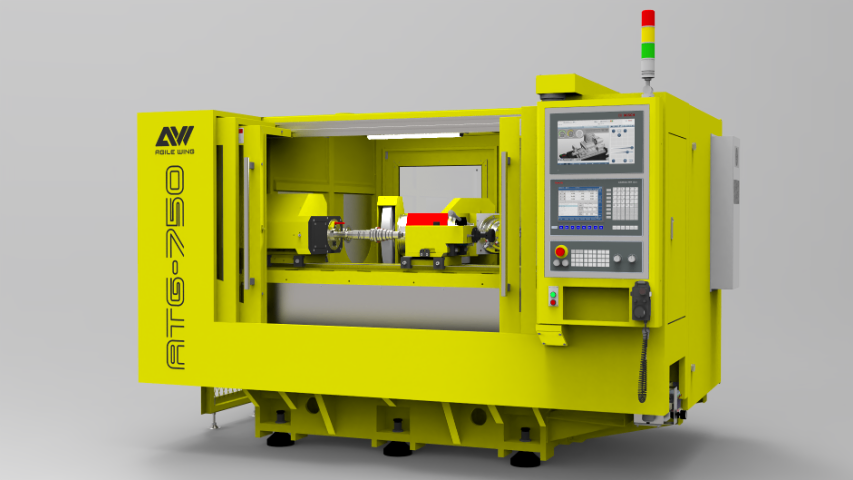
外圆磨床砂轮自动更换装置是一种集成了机械、电气、自动化控制等技术的智能化设备。该装置通过精确的传感器和控制系统,实现砂轮的自动识别和定位,然后通过机械手臂或其他传动机构,将旧砂轮取下并换上新砂轮,从而完成整个更换过程。关键组件传感器系统:用于实时监测砂轮的状态,包括磨损程度、位置信息等。常见的传感器包括光电传感器、激光测距传感器等。控制系统:负责接收传感器信号,并根据预设的算法和程序,控制机械手臂或传动机构的动作。控制系统通常采用PLC(可编程逻辑控制器)或嵌入式系统。机械手臂/传动机构:用于夹持和移动砂轮,实现砂轮的自动更换。机械手臂通常具有多个自由度,可以灵活调整砂轮的位置和方向。砂轮库:用于存放备用砂轮,通常包括砂轮的存储、识别和取用等功能。 磨床在五金制品加工中提高产品质量。东莞直进式磨床
立式磨床的大功率主轴设计,适合处理重型和硬质材料。浙江外圆磨床厂家直销
磨削参数是影响圆筒磨床加工质量和效率的关键因素。磨削参数包括磨削速度、进给量、磨削深度等,这些参数的合理设定直接关系到加工表面的光洁度、精度以及磨削效率。磨削速度:磨削速度是指砂轮线速度,它决定了磨削过程中磨粒与工件表面的撞击频率。磨削速度过高可能导致工件表面烧伤,过低则会影响磨削效率。进给量:进给量是指工件每转一圈,砂轮沿工件轴向移动的距离。进给量的大小直接影响磨削效率和加工精度。进给量过大可能导致工件表面粗糙度增加,进给量过小则会降低磨削效率。磨削深度:磨削深度是指砂轮每次接触工件后去除的材料厚度。磨削深度越大,磨削效率越高,但工件表面质量可能下降;磨削深度越小,工件表面质量越好,但磨削效率降低。圆筒磨床的磨削参数具有可预设性,即用户可以根据加工需求和工件材料特性,在控制系统中预先设定好磨削参数。这一功能使得圆筒磨床能够根据不同的加工任务快速调整磨削参数,实现快速切换加工任务的目的。 浙江外圆磨床厂家直销

- 深圳CNC直进式磨床源头厂家 2026-09-14
- 惠州精密磨床生产厂家 2026-09-14
- CNC斜进式外圆磨床价格 2026-09-14
- 安徽cnc无心磨床厂家直销 2026-09-14
- 斜进式磨床代理商 2026-09-14
- 江苏NC内圆磨床厂家直销 2026-09-14
- 广州NC圆筒磨床源头厂家 2026-09-14
- 东莞外圆磨床厂家供应 2026-09-13



- 01 广西方舱医院隔离机维修
- 02 青浦区机械臂碳纤维
- 03 贵州学生音乐凳
- 04 金山区移动式登车桥价格
- 05 江苏高速分切机厂商
- 06 浙江吊袋PGZ系列平板式刮刀下部卸料全自动离心机费用
- 07 安徽可拆式冷却器源头厂家
- 08 深圳芮测电子供应深圳芮测电子代理UFS4.0协议分析仪技术指导
- 09 切削油研磨油净化固液分离机厂家直供
- 10 广东高频振动珩磨机费用