北京汽车压铸模具厂家
关键词: 北京汽车压铸模具厂家 压铸模具

 2025.06.28
文章来源:
热作模具钢H13 钢:H13 钢是目前应用较为普遍的压铸模具材料。它具有良好的综合性能,在高温下具有较高的强度、硬度和韧性,热疲劳性能优良,且加工性能较好。适用于制造各种铝合金、镁合金压铸模具。在铝合金压铸模具中,H13 钢可通过适当的热处理工艺,进一步提高其性能,满足不同压铸工艺的要求。例如,经过淬火和回火处理后,H13 钢的硬度可达 HRC48 - HRC52,能有效提高模具的使用寿命。3Cr2W8V 钢:3Cr2W8V 钢也是一种常用的热作模具钢,具有较高的热强性和耐磨性。其高温强度和硬度优于 H13 钢,但热疲劳性能相对较差。主要应用于压铸铜合金、黑色金属等对模具高温强度要求较高的场合。在压铸铜合金时,由于铜合金液温度较高,对模具的高温强度要求更为苛刻,3Cr2W8V 钢能够较好地满足这一需求。模具型腔采用激光熔覆技术修复,延长使用寿命30%-50%。北京汽车压铸模具厂家
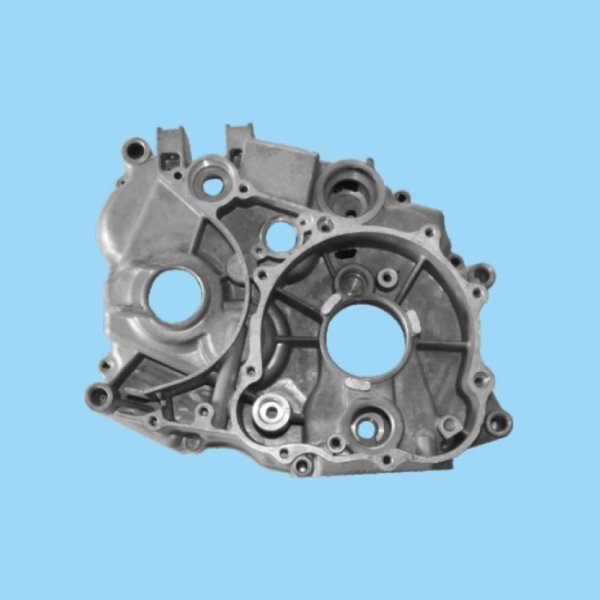
压铸过程中,模具需承受高温、高压的恶劣工作环境。精密压铸模具采用特殊的模具钢材料,并经过严格的热处理工艺,具备***的热稳定性与耐磨性。在铝合金压铸中,模具表面温度可瞬间升高至400-500℃,随后又快速冷却,如此频繁的热循环极易导致模具热疲劳失效。而质优的精密压铸模具通过合理的材料选择与热处理,能够有效抵抗热疲劳,保持模具尺寸稳定性,延长模具使用寿命。同时,在压铸过程中,熔融金属高速冲刷模具型腔表面,模具的高耐磨性可减少表面磨损,保证产品表面质量的一致性,降低模具维护成本,提高生产效率。山东汽车压铸模具公司模具的智能化监控系统能够实时监测模具状态,预防故障发生。
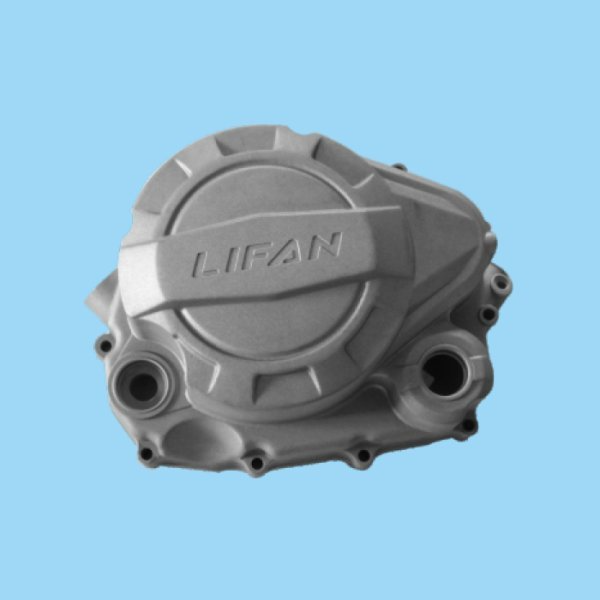
在压铸这个充满挑战的舞台上,压力、速度和温度这三个参数无疑是较为耀眼的主角,它们的每一次微妙变化,都将对铸件的质量产生深远的影响。压力,作为推动金属液流动的重心力量,若压力过低,金属液将如同失去动力的船只,无法顺利填充型腔的每一个角落,导致铸件出现缺料、冷隔等致命缺陷;而压力过高时,又如同汹涌的海浪,可能冲破模具的防线,造成飞边、毛刺等问题,同时还会对模具造成极大的磨损,缩短模具的使用寿命。速度,决定了金属液填充型腔的节奏,速度过慢,金属液在流动过程中会过早冷却,同样引发冷隔等缺陷;速度过快,金属液则会像脱缰的野马,在型腔内产生剧烈的紊流,卷入大量空气,在铸件内部形成气孔,严重影响铸件的力学性能。温度,更是这场金属成型盛宴中的关键因素,模具温度过高,铸件冷却缓慢,容易出现缩孔、变形等问题;模具温度过低,金属液流动性变差,同样会导致填充不良。因此,在压铸过程中,必须像精密的指挥家一样,精细地控制压力、速度和温度这三个参数,才能让金属液在模具的舞台上跳出一曲完美的成型之舞,生产出高质量的铸件。
镀硬铬处理则像是为模具表面镀上一层闪耀着金属光泽的坚硬盾牌。通过电镀的方法,在模具表面沉积一层厚度均匀、硬度较高的铬层。这层铬层具有良好的耐磨性、抗蚀性和低摩擦系数,能够有效地保护模具表面免受金属液的侵蚀和磨损,同时还能提高模具的脱模性能。镀硬铬处理后的模具表面光洁度高,能够使铸件表面更加光滑,减少铸件表面的瑕疵。例如,在一些对铸件表面质量要求较高的压铸模具中,如压铸光学镜片的模具,镀硬铬处理可以使模具表面的粗糙度降低至Ra0.2μm以下,从而生产出表面质量较好的光学镜片压铸件。质优的压铸模具制造,离不开先进的加工工艺与品质材料,确保模具在高压、高温环境下稳定运行。
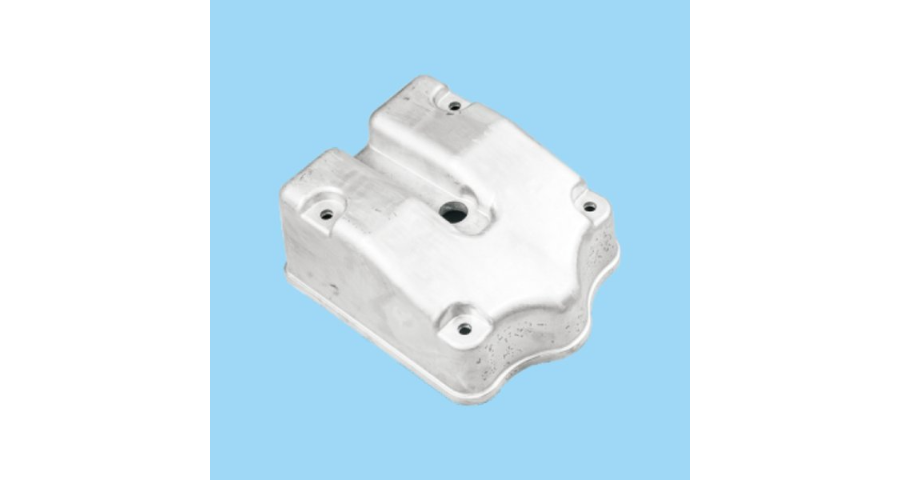
压铸过程中模具型腔表面承受着高温高压的金属液冲击,因此要求模具材料具有良好的高温强度与硬度,以保证在高温环境下模具不发生变形和磨损。例如,在压铸铝合金时,模具工作温度可达300℃-400℃,此时模具材料需保持足够的强度和硬度,防止型腔表面因金属液冲刷而产生塌陷、磨损等缺陷。常见的热作模具钢如H13钢,在高温下仍能保持较高的强度和硬度,满足压铸模具的使用要求。压铸模具在反复受热和冷却的循环过程中,容易产生热疲劳裂纹,影响模具寿命。所以模具材料应具备良好的热疲劳性能,能够承受频繁的温度变化而不产生裂纹或裂纹扩展缓慢。热疲劳性能与材料的热导率、热膨胀系数等密切相关。一般来说,热导率高、热膨胀系数小的材料热疲劳性能较好。例如,一些新型的热作模具钢通过优化合金成分,提高了材料的热导率,降低了热膨胀系数,从而明显改善了热疲劳性能。模具的轻量化设计有助于节约能源和提高生产效率。上海压铸模具哪家好
压铸模具的滑块机构设计巧妙,能够实现复杂结构的铸件生产。北京汽车压铸模具厂家
在模具零件的加工过程中,严格控制加工精度至关重要。通过高精度的测量设备,如三坐标测量仪,对加工后的零件进行实时检测,及时发现并纠正加工误差。同时,采用先进的加工工艺参数优化技术,根据模具材料、刀具材料和加工要求,优化切削速度、进给量和切削深度等参数,提高加工效率的同时保证加工精度。在模具装配环节,采用精密装配工艺,对模具零件进行精确定位与装配,控制装配间隙,确保模具的整体精度与性能。例如,通过研磨、抛光等表面处理工艺,降低模具型腔表面粗糙度,提高模具的脱模性能和产品表面质量,使产品表面粗糙度可达 Ra0.2 - 0.4μm。北京汽车压铸模具厂家

- 宁波销售压铸模具供应 2026-09-21
- 河南汽车压铸模具制造 2026-09-21
- 北京精密压铸模具 2026-09-21
- 北仑区精密压铸模具多少钱 2026-09-21
- 广东销售压铸模具 2026-09-21
- 浙江铝压铸模具技术指导 2026-09-20
- 上海精密压铸模具 2026-09-20
- 上海机械压铸模具价格 2026-09-20



- 01 山东金属卷材覆膜机联系方式
- 02 山东中央空调自控系统安装
- 03 宿迁水暖电路板能耗标准
- 04 临沂铜包钢绞线定做
- 05 贵州变频器价格
- 06 网为三段式ATS控制电流
- 07 金华办公楼管理系统价钱
- 08 滁州汽车系统AI-SOP行为分析平台
- 09 江苏跌落式熔断器防护罩批量定制
- 10 新疆铝镁锰直立锁边图片