深圳无心磨床直销
关键词: 深圳无心磨床直销 无心磨床

 2025.07.02
文章来源:
斜进式磨床(也称切入式磨床)是一种通过砂轮沿工件径向切入进给实现磨削的设备,常用于大批量零件的外圆、锥面或成型表面加工。其砂轮修整是保证加工精度和表面质量的关键环节,以下从修整原理、工具、步骤、注意事项及常见问题处理等方面详细介绍: 四、常见问题与解决方法 4.1)问题现象:修整后砂轮表面粗糙 。 可能原因 :进给速度过快、修整深度过大 。解决措施:降低进给速度至≤5 mm/min,精修深度≤0.005 mm。 4.2)问题现象:砂轮边缘崩裂。 可能原因 :金刚石笔尖角度不当或磨损。解决措施:调整笔尖角度至 30°~45°,更换新金刚石笔。 4.3)问题现象: 加工尺寸不稳定。可能原因 :修整器导轨松动或坐标偏移 。解决措施:紧固导轨螺丝,重新校准坐标系。 4.4)问题现象:磨削时振动大。 可能原因 :解决措施:砂轮平衡不良或修整不均匀。对砂轮进行动平衡校正,增加精修次数。佛山找无心磨床?鑫涛机械,键和磨床专业供应,一站式服务。深圳无心磨床直销
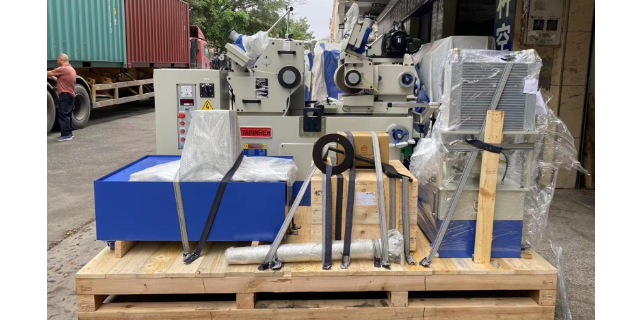
斜进式磨床(也称切入式磨床)是一种通过砂轮沿工件径向切入进给实现磨削的设备,常用于大批量零件的外圆、锥面或成型表面加工。其砂轮修整是保证加工精度和表面质量的关键环节,以下从修整原理、工具、步骤、注意事项及常见问题处理等方面详细介绍: 三、注意事项 3. 设备维护 3.1、修整器导轨需定期润滑(如涂抹锂基脂),确保移动平稳无爬行。 3.2、数控系统需定期校准(如每年一次),保证坐标精度(定位误差≤0.003 mm)。 3.3、金刚石滚轮需妥善存放,避免碰撞,定期用显微镜检查刃口磨损情况。无心磨床品牌无心磨床具有高精度、高效率的特点,广泛应用于各种精密加工领域。
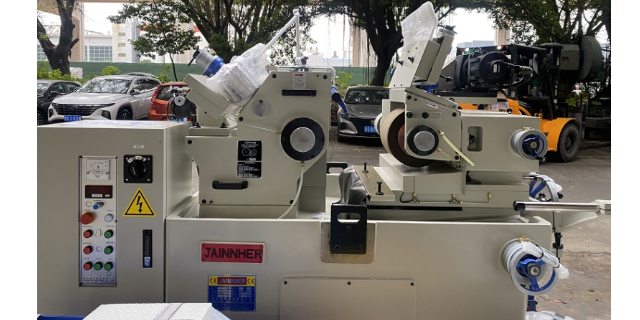
在轴类零件加工领域,无心磨床拥有无可比拟的优势。汽车发动机的曲轴、连杆,飞机发动机的各类传动轴等,这些轴类零件对精度、表面粗糙度和尺寸一致性要求较高。无心磨床凭借其独特的加工方式,能够连续加工,无需频繁退刀以及复杂的装夹操作,极大地缩短了辅助时间,明显提升了生产效率。同时,托架和导轮构建的定位机构,相比普通外圆磨床的前列、中心架机构,支承刚性更强,允许采用较大的切削量,这对于细长轴类零件的加工尤为有利,能够有效减少加工过程中的变形,并且易于实现高速磨削和强力磨削,从而在保证加工精度的同时大幅提高加工效率,满足轴类零件大批量、高精度的生产需求 。
斜进式磨床是一种通过砂轮轴线与工件轴线成一定角度(通常为 15°~45°),使砂轮沿倾斜方向切入工件实现磨削的机床。其重要原理是利用斜向进给运动替代传统的径向或轴向进给,使砂轮与工件接触线更长、磨削力更均匀,特别适合加工细长轴、阶梯轴、圆锥面及特殊成型表面。 二、典型应用场景: 1)、汽车零部件:曲轴、凸轮轴、变速箱轴类零件; 2)、精密机械:液压活塞杆、电机轴、精密仪器轴类; 3)、航空航天:涡轮轴、发动机零件的高精度磨削; 4)、刀具制造:钻头、铣刀等刀具的外圆及锥面加工。通过不断改进和创新无心磨床的设计和制造工艺,可以进一步提高其性能和可靠性。
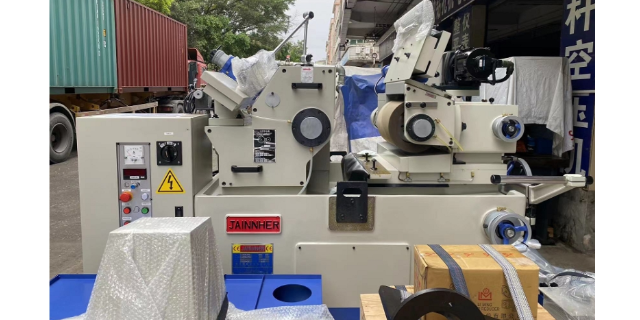
斜进式磨床是一种通过砂轮轴线与工件轴线成一定角度(通常为 15°~45°),使砂轮沿倾斜方向切入工件实现磨削的机床。其重要原理是利用斜向进给运动替代传统的径向或轴向进给,使砂轮与工件接触线更长、磨削力更均匀,特别适合加工细长轴、阶梯轴、圆锥面及特殊成型表面。 3. 加工过程监控 1、观察要点: 1)、磨削火花:粗磨时火花呈均匀黄色,精磨时火花细小且少; 2)、磨削声音:平稳的 “沙沙” 声为正常,尖锐异响可能是砂轮堵塞或工件松动; 3)、温度变化:工件温度上升≤15℃,超过需检查冷却效果或进给量。中山地区键和无心磨床直销商——鑫涛机械,品质与服务双保障。江西电脑数控无心磨床厂家直销
鑫涛机械,广州地区专业无心磨床供应商,键和品质,值得信赖。深圳无心磨床直销
优化无心磨床的磨削参数是提高加工质量和效率的关键。砂轮转速的选择需综合考虑工件材质、砂轮特性以及加工要求,对于硬度较高的工件,适当提高砂轮转速可增强磨削能力,但过高的转速可能导致砂轮磨损加剧和工件表面烧伤,一般情况下,砂轮转速在 2000 - 6000r/min 范围内根据实际情况调整。导轮转速主要影响工件的圆周进给速度,通常根据工件直径和加工精度要求在 5 - 30r/min 之间选取,转速过快可能使工件表面产生振纹,过慢则会降低加工效率。进给速度方面,贯穿磨削时导轮轴线的倾斜角度一般控制在 1° - 5°,该角度决定了工件的轴向进给速度,角度过大易使工件产生轴向窜动,过小则加工效率低下;切入磨削时,砂轮架或导轮架的径向进给速度需根据磨削余量和加工精度精细调整,一般在 0.01 - 0.1mm/min 之间。此外,还需根据工件材质和加工要求合理选择磨削液的种类和流量,以达到比较好的冷却和润滑效果 。深圳无心磨床直销


- 重庆键和无心磨床厂家 2026-09-15
- 中山原装进口磨床厂家直销 2026-09-15
- 中山CNC双方轴磨床厂家直销 2026-09-15
- 广州CNC双方轴磨床源头工厂 2026-09-15
- 安徽电脑数控无心磨床价格 2026-09-15
- 珠海圆筒磨床厂家 2026-09-15
- 惠州CNC圆筒磨床订购 2026-09-15
- 深圳CNC直进式磨床源头厂家 2026-09-14



- 01 吴中区电动PVC快速卷帘门
- 02 浙江工程热模锻压力机技术指导
- 03 新疆PC固定磁盒供应商
- 04 河南ZDLP单座调节阀制造厂家
- 05 河南储能电源电池保护板测试系统
- 06 宁夏桁架桁架机械手推荐
- 07 立式油压机厂家直销
- 08 四川雾化器密封风机诚信互利
- 09 本地热翘曲量测设备产业
- 10 云南斗提式提升机供应商