安徽电镀费用
关键词: 安徽电镀费用 电镀

 2025.07.13
文章来源:
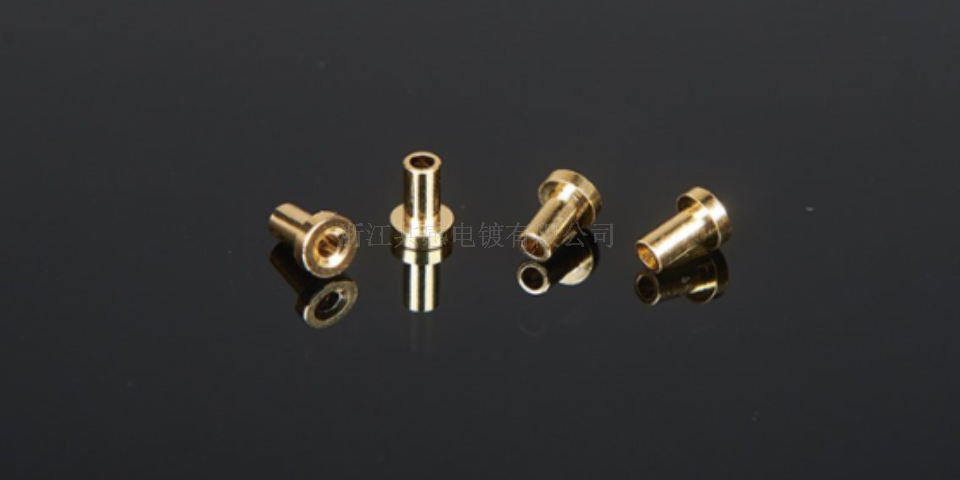
根据用途不同有表面顶处理溶液、沉积金属溶液、退镀溶液等。(1)表面顶处理溶液:为了提高镀层与基体的结合强度,被镀表面必须预**行严格的预处理,包括电净处理和活化处理,所以有电净液和活化液。电净液:用电解的方法***零件金属表面上的油污和杂质称为电净处理。电净液为无色透明的碱性溶液,-10℃不结冰,可长期存放,腐蚀性小。零件电净处理后用清水冲洗。活化液:用电解的方法除去零件金属表面的氧化膜称为活化处理,目的是使零件表面露出金属光泽,为镀层与基体金属结合创造条件。(2)沉积金属溶液:电刷镀溶液一般分为酸性和碱性两大类。酸性溶液比碱性溶液沉积速度**倍,但绝大部分酸性溶液不适用于材质疏松的金属材料,如铸铁,也不适用于不耐酸腐蚀的金属材料,如锡、锌等。碱性和中性电镀溶液有很好的使用性能,可获得晶粒细小的镀层,在边角、狭缝和盲孔等处有很好的均镀能力,无腐蚀性,适于在各种材质的零件上镀覆。(3)退镀溶液:用于除去不需镀覆表面上的镀层,主要退除铬、铜、铁、钴、镍、锌等镀层。电镀设备镀液配制编辑(1)先用一部分水溶解硫代**钠(或硫代**铵)。(2)将硝酸银和焦亚**钾分别溶于蒸馏水中阳极氧化设备,在不断搅拌下进行混合。电镀产品,就选浙江共感电镀有限公司,让您满意,欢迎您的来电!安徽电镀费用
旋动螺母压在转动杆406上可以将转动杆406固定,进而将零件托板3固定。具体实施方式六:下面结合图1-8说明本实施方式,所述电镀系统还包括前盒盖501,电镀液盒5的前侧通过螺纹可拆卸的连接有前盒盖501,前盒盖501与电镀液盒5之间设置有密橡胶条。前盒盖501拆下后可以方便清理电镀液盒5。具体实施方式七:下面结合图1-8说明本实施方式,所述电镀系统还包括横向轴6、浅槽板601、手旋盘605、限位环606和浅槽607,横向轴6的左右两端分别转动连接在电镀液盒5的左右两侧,横向轴6上固定连接有浅槽板601,浅槽板601上设置有浅槽607,横向轴6的左右两端均固定连接有限位环606,两个限位环606分别与电镀液盒5的左右两侧贴合,横向轴6的右端固定连接有手旋盘605。在浅槽板601上的浅槽607内加入金属电解液,金属电解液可以平摊在浅槽板601上,这时转动手旋盘605可以带动横向轴6转动,进而带动浅槽607内的金属电解液加入电镀液中,浅槽607扩大了金属电解液的平摊面积,使得金属电解液均匀加入电镀液中。具体实施方式八:下面结合图1-8说明本实施方式,所述电镀系统还包括底部搅杆602、斜连杆603和伸长杆604,横向轴6右部固定连接有伸长杆604,斜连杆603的一端铰接连接在伸长杆604的外端。福建电镀定做浙江共感电镀有限公司是一家专业提供 电镀产品的公司,有想法可以来我司咨询!
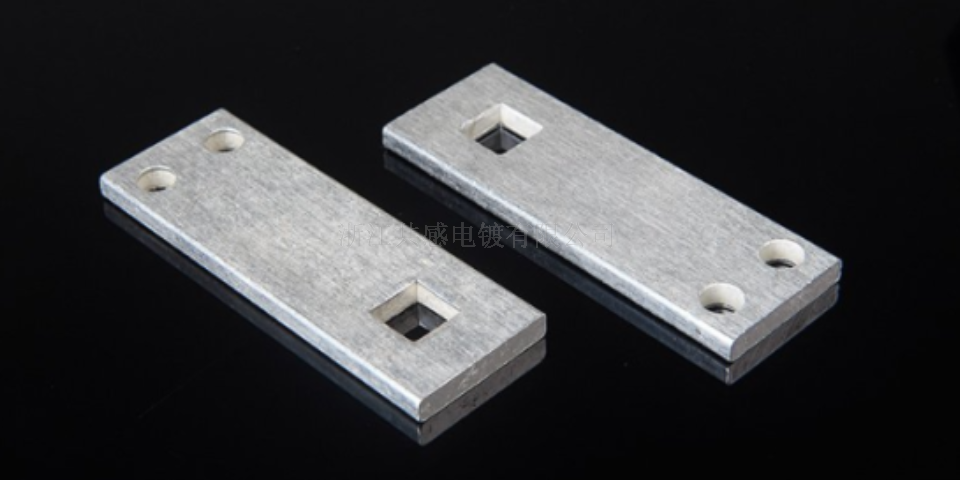
襄佐添加剂的发挥作用,以及帮忙赶走板面或孔口氢气之不良聚集等。吹气宜采清洁干燥的鼓风方式,可按槽液之液面大小而设定其吹气量(ft3/min;CMF)。一般电路板之吹气不宜太强,其空气流速约在,且具高纵横比(5/1以上)通孔之板类其吹气量还更应降低为-。太强烈的涡流(Turbulence)反而会造成深孔两端出口孔环(AnnularRing)上的鱼眼(FishEye)或碟陷(DishDown)。吹气管**好直接安置在阴极板面正下方的槽底,***不可放在阳极下方,以免发生镀层的粗糙。可将之架高约2-3寸,此吹管在朝下之左右两侧两排,每隔一寸各打一个错开的吹口,两排孔左右朝下的夹角约在35-400之间。如此翻搅之下将可减少槽底污物的淤积。至于阴极杆往复移动式的机械搅拌,则以板面450之方向为宜。某些业者甚至还另采用垂直弹跳式的震动,以赶走氢气。整流器的涟波(Ripple)应控制在5%以下(注意此数据应在实际量产的动态连续供电情形下去量测,而非静态无负载的单纯量测),连续过续也是必须操作设备。滤心的孔隙度约在3-5um之间。正常翻槽量(Turnover)每小时应在2-3次左右。要注意的是其回槽吐水口***不可夹杂有细碎气泡,以减少待镀板面的球坑或***坑。电镀铜电路板水平镀铜为了自动化与深孔铜厚之合规。
这些排液孔821穿设于外管84邻近上槽体10的顶部的区域。内管85设于外管84的内部,内管85具有出孔851。出孔851穿设于内管85邻近上槽体10的顶部的区域,且出孔851与这些排液孔821相连通。在一实施例中,出孔851大致对准阴极20,这些排液孔821的孔径大小从外管84相对阴极20的设置,朝向外管84相对***阳极30与第二阳极40的设置渐增。另一实施例中,请参阅图1、图2与图5所示,其中图5的管体80取代图1的管体80。出孔851大致对准***阳极30,这些排液孔821的孔径大小从外管84相对***阳极30的设置,朝向外管84相对第二阳极40的设置渐增。又一实施例中,请参阅图1、图2与图6所示,其中图6的管体80取代图1的管体80。出孔851大致对准第二阳极40,这些排液孔821的孔径大小从外管84相对第二阳极40的设置,朝向外管84相对***阳极30的设置渐增。这些排液孔821的孔径大小可依需求调整,其目的在于能使电镀液等量从这些排液孔821排出,以减少设于上槽体10内电镀液的扰动。虽然下文中利用一系列的操作或步骤来说明在此揭露的方法,但是这些操作或步骤所示的顺序不应被解释为本发明的限制。例如,某些操作或步骤可以按不同顺序进行及/或与其它步骤同时进行。此外。电镀产品,就选浙江共感电镀有限公司,让您满意,期待您的光临!
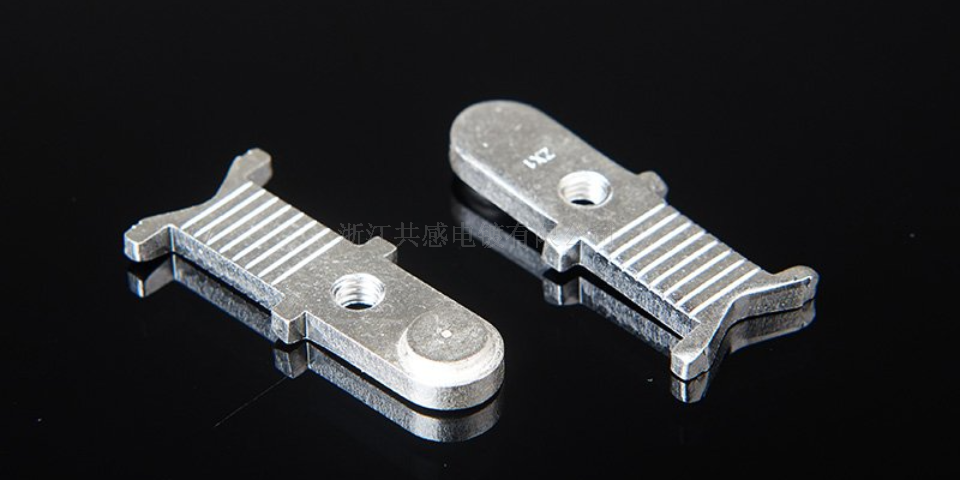
或者说成反应式向右的正反应愈容易发生。高于氢电位之排名者(列表的下位)则标以正号,正值愈大者表示活性度愈低;或者说成安定性或耐蚀性愈好,在自然界中当然也就愈不容易氧化。或者说成:负值表示可以自然发生,正值则需外力协助下才能发生。若将上述各种金属的电极电位彼此相互比较时,则可看出密切接触金属间贾凡尼效应的精髓。上述电动次序虽说都是未遭外力干涉的“可逆反应”的领域,但在稀酸液中其左右反应进行(也就可与逆之间)的机率并非全然相同,例如锌与铜即应写成:Zn---->Zn++......①(表示能够自然发生“可反应”的电极电位)Cu<----Cu+++......②(表示能够自然发生“可逆应”的电极电位)因而若将锌金属置于铜盐溶液中,亦即②式的逆反应,与①行的正反应合而为一时,后其净电位为[-()]或一,其③式反应功率将极大:Cu+++Zn--->CuO+Zn++......③反之若将铜金属置于锌盐溶液(40%)中,则其净电位应为:[(+(+)]或十,故下述④式向右的反应其成功机率将极小,必须外加电压超过+:Cu+Zn++--->Cu+++Zn+......④电镀铜不可逆反应若将两支铜棒分别放在稀**中(40%)中,假设又分别接通外加直流2V的电源,而强制使之组成阴极与阳极。浙江共感电镀有限公司致力于提供电镀产品,期待您的光临!重庆电镀定做
浙江共感电镀有限公司致力于提供 电镀产品,有需求可以来电咨询!安徽电镀费用
b-产生裂纹或断裂数)第九节镀层焊接性能的测试镀层焊接性是表示焊锡在欲焊在欲焊金属表面流动的难易程度。评定镀层焊接性的方法有流布面积法﹑润湿时间法和蒸汽考法。流布面积法﹕本法是将一定质量的焊料放在待测试样表面上﹐滴上几滴松香异丙醇剂﹐放在加热板上加热至250OC﹐保持2分钟﹐取下试样﹐然后用面积仪检查计算焊料涂布面积。评定方法﹕流布面积愈大﹐镀层焊接愈好。润湿时间法本法是通过熔融焊料对规定试样全部润湿的时间来区别焊接性。测试时﹐将10块一定规格的试样先浸以松香丙醇焊剂﹐再浸入250OC的熔融焊料中﹐浸入时间根据10块不同编号的试样﹐分别控制1~~10S﹐然后立即取出。冷却后后检查试样是否全部被润湿﹐取后以全部被润湿的试样的**短时间﹐评定镀层焊接性能。一般以2S以内全部润湿以好﹐10S润湿为**差。蒸汽考验法﹕本法是将试样放在连续的水面上部﹐溶器盖呈型﹐以防盖上的冷凝水滴在试样表面而影响测试。试样与沸水相距100mm﹐与顶盖相距50mm。经过240h后﹐不管试样变色与否﹐让试样在空气中干燥﹐然后用流布面积法或润湿时间法测试﹐根据结果评定合格与否。安徽电镀费用




- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制