佛山NC圆筒磨床源头厂家
关键词: 佛山NC圆筒磨床源头厂家 磨床

 2025.07.17
文章来源:
无心磨床的调试需要结合加工工件的材质、尺寸、精度要求等因素,通过调整砂轮、导轮、托板的位置及参数,确保加工质量和效率。以下是调到合适状态的重要方法和步骤: 四、常见问题与解决方法 问题现象:工件表面划伤 。可能原因: 砂轮磨粒钝化、导轮有毛刺。解决措施:修整砂轮、清理导轮表面。 问题现象:工件跳动大 。可能原因: 托板高度不当、导轮松动。解决措施:重新调整托板高度、紧固导轮组件 问题现象:磨削效率低 。可能原因: 导轮角度过小、砂轮硬度高。解决措施:增大导轮角度、更换软质砂轮。 问题现象:尺寸不稳定 。可能原因: 进给系统间隙大、工件材质不均。解决措施:调整丝杠间隙、均匀工件热处理状态汽车制造领域,磨床加工发动机零部件,保障发动机高效运行。佛山NC圆筒磨床源头厂家
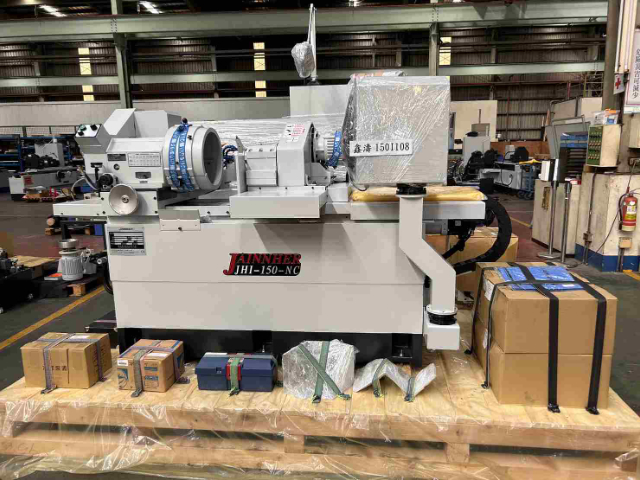
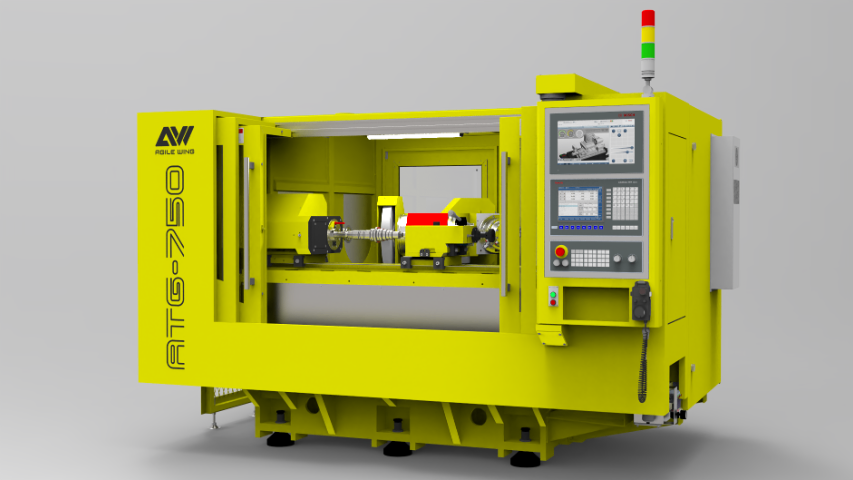
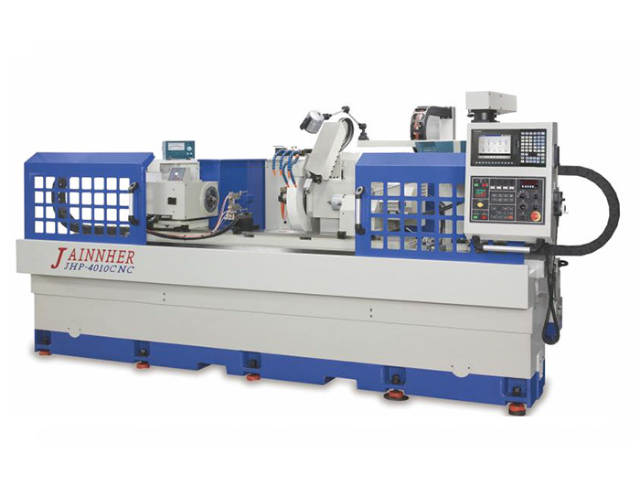
外圆磨床的结构与工作特点:外圆磨床主要由床身、头架、尾座、砂轮架、工作台等部分组成。头架和尾座用于安装和支承工件,头架内的主轴带动工件旋转,实现圆周进给运动。砂轮架安装在工作台上方,砂轮由电机驱动高速旋转,完成主切削运动。工作台可带动砂轮架实现纵向进给运动,通过横向进给机构还能调整砂轮与工件之间的径向距离,控制磨削深度。外圆磨床的工作特点是能够精确控制工件的外圆尺寸精度和形状精度,表面粗糙度低。在加工过程中,可根据工件的材质、尺寸和加工要求,灵活调整砂轮的转速、工件的进给速度等参数。例如在加工高精度的丝杠时,外圆磨床能够保证丝杠外圆的圆柱度和表面粗糙度,满足丝杠的传动精度要求 。广州立式磨床生产厂家磨床的润滑系统良好,保证各运动部件运转顺畅。
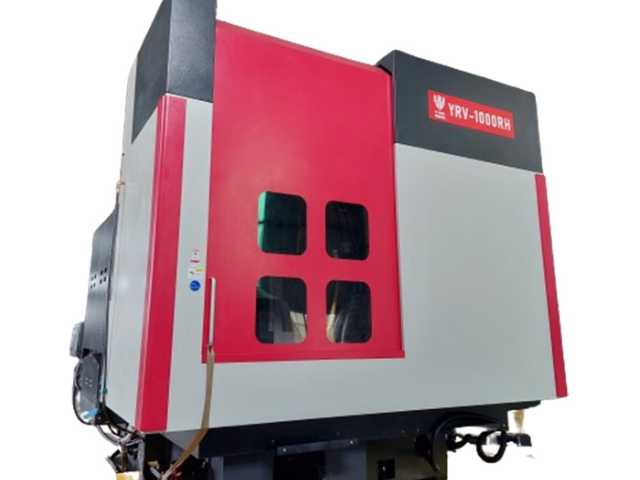
磨床的冷却与润滑系统:磨床的冷却与润滑系统对于保证加工质量和延长砂轮及工件的使用寿命起着重要作用。冷却系统的主要功能是降低磨削区的温度,减少工件因热变形产生的尺寸误差和表面烧伤,同时冲走磨屑,防止磨屑划伤工件表面和堵塞砂轮。常用的冷却液有水基切削液和油基切削液。水基切削液冷却性能好,价格便宜,但防锈性能相对较弱;油基切削液润滑性能优良,能提高加工表面质量,但冷却效果不如水基切削液。润滑系统主要用于对磨床的运动部件,如导轨、丝杠、轴承等进行润滑,减少摩擦和磨损,保证运动的平稳性。导轨润滑一般采用的导轨油,丝杠和轴承则根据具体工况选择合适的润滑脂或润滑油 。
无心磨床的调试需要结合加工工件的材质、尺寸、精度要求等因素,通过调整砂轮、导轮、托板的位置及参数,确保加工质量和效率。以下是调到合适状态的重要方法和步骤:1、砂轮与导轮转速匹配1)作用:转速比影响磨削效率和表面质量,需根据材料硬度调整。2、参数建议:工件材料砂轮转速(r/min)导轮转速(r/min)转速比(砂轮:导轮)钢件1500~200020~5030:1~100:1铝件/铜件1800~250030~6020:1~80:1铸铁1200~180015~3040:1~120:13、调整原则:1)、硬材料降低砂轮转速(减少磨损),软材料提高转速(提升效率)。2)、精磨时降低导轮转速(延长磨削时间,提高表面精度)。磨床的冷却介质循环使用,节能环保且降低生产成本。
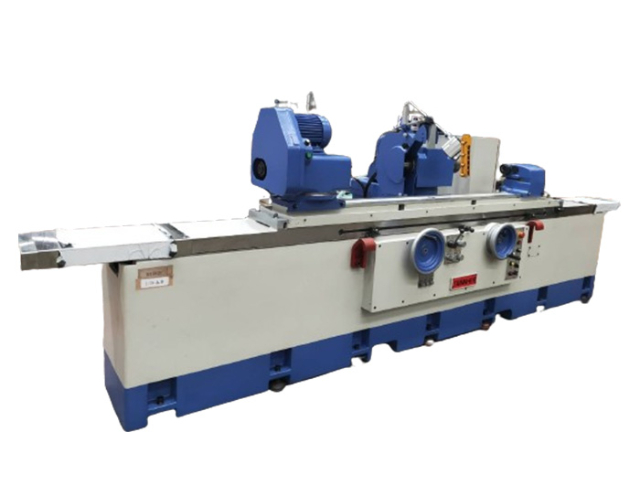
无心磨床的调试需要结合加工工件的材质、尺寸、精度要求等因素,通过调整砂轮、导轮、托板的位置及参数,确保加工质量和效率。以下是调到合适状态的重要方法和步骤: 一、精度检测与微调 1、圆度检测: 1)、用千分尺测量工件不同位置的直径,误差应≤0.005mm(精磨要求)。 2)、若圆度超差,可能是托板角度倾斜或导轮修整不良,需重新调整托板角度或重新修整导轮。 二、表面粗糙度检测: 1)、使用粗糙度仪测量,Ra 值应≤1.6μm(精磨标准)。 2)、若粗糙度差,可降低砂轮转速、增大导轮与砂轮的平行度,或更换更细粒度的砂轮(如从 46# 换成 60#)。 三、直线度检测: 1)、将工件放置在 V 型块上,用百分表检测全长跳动,误差≤0.01mm/m。 2)、若直线度不足,检查托板是否磨损或导轮轴线与砂轮轴线不平行,调整导轮架角度(允许偏差≤0.02°)。螺纹磨床可精确磨削螺纹,确保螺纹的精度和表面质量。江苏精密磨床代理商
磨床在纺织机械制造中,用于加工关键零部件,保障设备运转。佛山NC圆筒磨床源头厂家
内圆磨床的结构与工作特点:内圆磨床一般由床身、工作台、砂轮架、头架等部件构成。床身作为基础支撑部件,保证各部件的安装精度和稳定性。工作台可实现纵向移动,用于调整工件的加工位置。砂轮架安装在工作台上,砂轮主轴通过皮带或齿轮传动由电机驱动高速旋转,进行内孔磨削。头架用于安装和固定工件,对于一些特殊形状的工件,还可配备夹具。内圆磨床的工作特点是专注于内孔的磨削加工,能够精确控制内孔的直径尺寸、圆柱度和表面粗糙度。由于内孔磨削时砂轮直径受内孔尺寸限制,砂轮转速较高,磨削力相对较小,因此对砂轮的选择和磨削参数的调整要求更为严格。在加工发动机缸筒等零件时,内圆磨床可确保缸筒内孔的尺寸精度和表面质量,保证发动机的正常运行 。
佛山NC圆筒磨床源头厂家

- 广东键和磨床源头厂家 2026-09-13
- 浙江键和磨床订购 2026-09-13
- 立式磨床供应商 2026-09-13
- 东莞精密磨床直销 2026-09-13
- 浙江CNC直进式磨床源头工厂 2026-09-12
- 外圆磨床代理商 2026-09-12
- 浙江数控磨床源头工厂 2026-09-12
- 广东AW磨床源头工厂 2026-09-12



- 01 唐山燃气型油加热器生产厂家
- 02 广东内外预绞丝光缆金具价格
- 03 湖南OPGW光缆哪家强
- 04 广东销售省电空调加盟
- 05 上海点胶阀哪家强
- 06 深圳伺服式连接器压接设备哪家专业
- 07 泰州立体库堆垛机厂家
- 08 温州430电解设备方案
- 09 重庆小型奶酪生产线厂家价格
- 10 西藏降解竹粉餐具生产设备销售厂家