佛山中国台湾键和无心磨床源头厂家
关键词: 佛山中国台湾键和无心磨床源头厂家 无心磨床

 2025.08.07
文章来源:
无心磨床砂轮的修整质量直接影响工件的加工精度和表面质量,以下是砂轮修整的标准步骤和关键注意事项,帮助确保修整效果和设备安全: 一、设备状态检查 1)确认砂轮安装牢固,无松动或裂纹; 2)、清理修整器导轨和砂轮周边杂物,确保修整器移动顺畅; 3)、开启冷却系统,保证修整时磨削液充足(避免金刚石工具过热磨损)。 二、砂轮修整重要步骤 1)、将金刚笔或金刚石滚轮安装到修整器上,确保笔尖或滚轮与砂轮表面垂直(角度偏差≤1°); 2)、使用百分表校准修整器的水平位置,使修整轨迹与砂轮轴线平行(误差≤0.02mm/m); 3)、调整修整器与砂轮的初始距离(留足安全空间,避免碰撞)。液压无心磨床运行平稳,压力稳定,为磨削提供可靠动力支持。佛山中国台湾键和无心磨床源头厂家
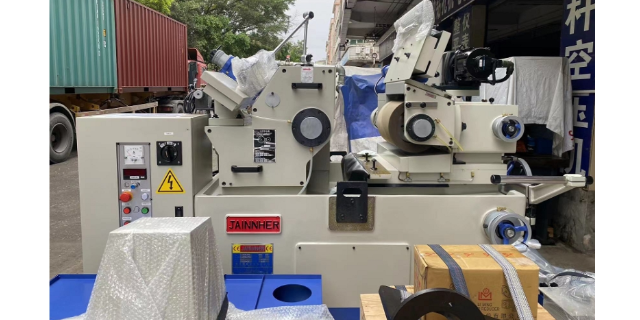
优化无心磨床的磨削参数是提高加工质量和效率的关键。砂轮转速的选择需综合考虑工件材质、砂轮特性以及加工要求,对于硬度较高的工件,适当提高砂轮转速可增强磨削能力,但过高的转速可能导致砂轮磨损加剧和工件表面烧伤,一般情况下,砂轮转速在 2000 - 6000r/min 范围内根据实际情况调整。导轮转速主要影响工件的圆周进给速度,通常根据工件直径和加工精度要求在 5 - 30r/min 之间选取,转速过快可能使工件表面产生振纹,过慢则会降低加工效率。进给速度方面,贯穿磨削时导轮轴线的倾斜角度一般控制在 1° - 5°,该角度决定了工件的轴向进给速度,角度过大易使工件产生轴向窜动,过小则加工效率低下;切入磨削时,砂轮架或导轮架的径向进给速度需根据磨削余量和加工精度精细调整,一般在 0.01 - 0.1mm/min 之间。此外,还需根据工件材质和加工要求合理选择磨削液的种类和流量,以达到比较好的冷却和润滑效果 。重庆高精度无心磨床厂家直销无心磨床的磨削区域封闭设计,减少粉尘飞溅,改善工作环境。

无心磨床在长期使用过程中可能会出现各种故障,及时准确地诊断和排除故障是保障生产连续性的关键。常见故障之一是磨削表面出现振纹,这可能是由于砂轮不平衡、导轮转速不稳定、机床传动部件磨损等原因导致。此时,需先对砂轮进行动平衡测试和校正,检查导轮的驱动系统是否正常,以及传动皮带、链条等部件是否有松动、磨损现象,针对问题进行相应调整或更换。若出现工件尺寸偏差过大的情况,可能是砂轮磨损严重、进给机构精度下降或测量系统故障所致,可通过修整或更换砂轮、校准进给机构以及检查测量仪器来解决。当机床出现异常噪音或震动时,要检查各轴承、齿轮等运动部件是否润滑不良、磨损过度,以及机床的地脚螺栓是否松动,对磨损部件进行更换,加强润滑,并紧固地脚螺栓 。
斜进式磨床(也称切入式磨床)是一种通过砂轮沿工件径向切入进给实现磨削的设备,常用于大批量零件的外圆、锥面或成型表面加工。其砂轮修整是保证加工精度和表面质量的关键环节,以下从修整原理、工具、步骤、注意事项及常见问题处理等方面详细介绍: 2. 对刀与初始定位 2.1)手动对刀: 2.1.1)手动移动修整器,使金刚石笔尖接近砂轮外圆,观察火花或通过百分表确定初始位置(距离砂轮表面约 0.5~1 mm)。 2.2)坐标系归零: 2.2.2)在数控系统中,将修整器当前位置设为修整起点(如 X 轴零点)。低噪音无心磨床运行安静,营造良好的工作环境。

斜进式磨床是一种通过砂轮轴线与工件轴线成一定角度(通常为 15°~45°),使砂轮沿倾斜方向切入工件实现磨削的机床。其重要原理是利用斜向进给运动替代传统的径向或轴向进给,使砂轮与工件接触线更长、磨削力更均匀,特别适合加工细长轴、阶梯轴、圆锥面及特殊成型表面。 2、 重要加工参数: 1)、参数类型:砂轮角度。 范围与说明:15°~45°(常用 25°~35°),角度越大,接触线越长,适合粗磨;角度越小,适合精磨。 2)、参数类型:砂轮速度。 范围与说明:30~60m/s(高速磨削可达 80m/s 以上),需匹配砂轮材质(如陶瓷结合剂砂轮≤50m/s)。 3)、参数类型:工件转速。 范围与说明:50~500r/min,根据工件直径调整(公式:工件线速度 =π× 直径 × 转速 / 60,建议 20~50m/min)。 4)、参数类型:进给量。 范围与说明: 粗磨:X 轴单次进给 0.05~0.2mm,Z 轴速度 1~3m/min;精磨:X 轴单次进给 0.005~0.02mm,Z 轴速度 0.1~0.5m/min。 5)、参数类型:磨削余量。 范围与说明:粗磨留 0.3~0.5mm,精磨留 0.05~0.1mm,半精磨根据精度要求调整。 无心磨床的导轮设计巧妙,能稳定引导工件,确保磨削过程平稳。广东静压式立磨无心磨床报价
无心磨床的砂轮转速高,磨削力大,提高加工效率和质量。佛山中国台湾键和无心磨床源头厂家
无心磨床砂轮的修整质量直接影响工件的加工精度和表面质量,以下是砂轮修整的标准步骤和关键注意事项,帮助确保修整效果和设备安全: 一、设备状态维护 1)、导轨精度:定期检查修整器导轨的直线度(每年校准一次),若导轨磨损导致修整轨迹偏斜,会直接影响砂轮形状; 2)、传动系统:修整器的丝杠螺母间隙应≤0.01mm,若间隙过大,需调整或更换部件,避免修整时产生振动。 二、修整频率建议 1)、常规生产:每磨削 2~4 小时修整一次(根据砂轮磨损情况调整); 2)、高精度磨削:每磨削 1~2 小时修整一次(如镜面磨削、精密零件加工); 3)、换型生产:更换工件规格或砂轮后,必须重新修整砂轮形状以匹配新需求。佛山中国台湾键和无心磨床源头厂家

- 广东键和磨床源头厂家 2026-09-13
- 浙江键和磨床订购 2026-09-13
- 立式磨床供应商 2026-09-13
- 东莞精密磨床直销 2026-09-13
- 浙江CNC直进式磨床源头工厂 2026-09-12
- 外圆磨床代理商 2026-09-12
- 浙江数控磨床源头工厂 2026-09-12
- 广东AW磨床源头工厂 2026-09-12



- 01 唐山燃气型油加热器生产厂家
- 02 广东内外预绞丝光缆金具价格
- 03 湖南OPGW光缆哪家强
- 04 广东销售省电空调加盟
- 05 上海点胶阀哪家强
- 06 深圳伺服式连接器压接设备哪家专业
- 07 泰州立体库堆垛机厂家
- 08 温州430电解设备方案
- 09 重庆小型奶酪生产线厂家价格
- 10 西藏降解竹粉餐具生产设备销售厂家