中频感应淬火回火系统
关键词: 中频感应淬火回火系统 淬火

 2025.08.30
文章来源:
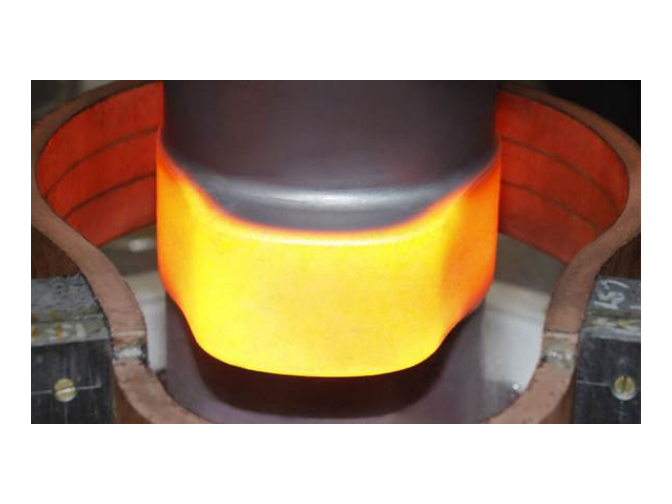
在感应淬火过程中,除了加热温度、时间,冷却速度,感应淬火设备以及回火处理等因素外,还有一些其他的影响因素需要关注:材料的成分和组织状态:不同的材料成分和组织状态在感应淬火过程中会有不同的相变行为和硬度变化,因此需要根据具体材料制定相应的淬火工艺。工件的形状和尺寸:复杂的形状和较大的尺寸可能导致加热不均匀,淬火深度和硬度分布不均。因此,在设计工件和制定淬火工艺时,需要充分考虑工件的形状和尺寸因素。淬火介质的选择:不同的淬火介质具有不同的冷却能力和热稳定性,会直接影响工件的淬火深度和硬度。因此,需要根据工件的材料和要求选择合适的淬火介质。感应器的设计和制造:感感应器的结构、尺寸和匝数等参数会影响加热效率和均匀性,进而影响淬火深度和硬度。因此,在设计和制造感应器时,需要充分考虑其结构和参数对淬火效果的影响。工艺参数的优化:工艺参数的优化也是提高感应淬火效果的关键。包括加热功率、加热频率、加热时间、冷却速度等工艺参数都需要根据具体情况进行优化调整,以获得明显的淬火深度和硬度。综上所述,在感应淬火过程中,需要关注多个影响因素,通过综合考虑和优化调整这些因素,可以获得明显的淬火效果。易孚迪(ENRX)的HardLine 系列淬火系统可以针对不同的淬火和退火应用进行定制。中频感应淬火回火系统

感应淬火工艺参数需根据材料、零件尺寸及性能要求设定。关键参数包括频率、功率、加热时间、冷却速度及感应器与工件间隙。频率决定电流透入深度,高频(100-500kHz)适用于薄层硬化,中频(1-10kHz)适用于深层硬化。功率需匹配工件尺寸,确保加热速度。加热时间通过扫描速度或固定位置加热时间控制,需避免过热。冷却速度需足够快以形成马氏体,但需防止淬火裂纹。感应器与工件间隙影响加热效率,通常为1-3mm。易孚迪感应设备(上海)有限公司提供工艺仿真服务,通过模拟优化参数,并配备自动校准功能,确保工艺参数的精确性与重复性。风电主轴轴承无软带感应淬火设备易孚迪(ENRX)的数字化感应淬火电源,为热处理行业工业4.0的实现提供了可能。
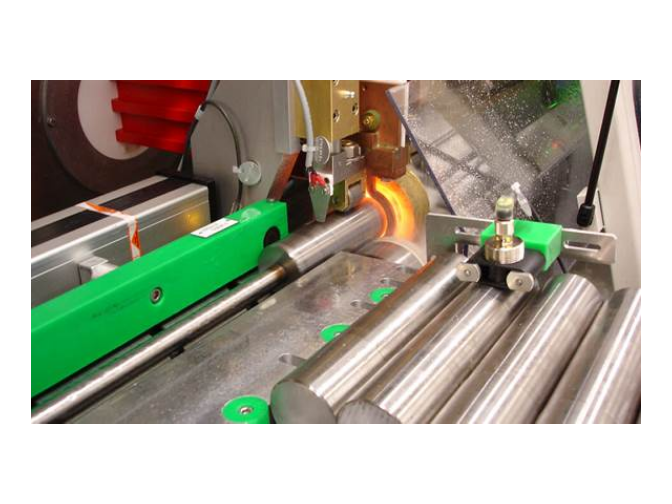
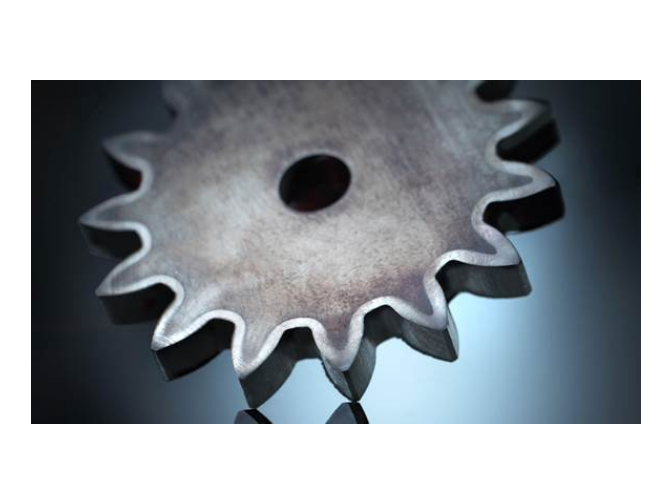
感应淬火变形控制需从工艺、设备及工装三方面入手。工艺上,采用分段加热、对称扫描或预补偿加热,减少热应力;设备上,使用高精度淬火机床,确保工件定位与运动精度;工装上,设计夹具,限制变形方向。例如,同步齿圈采用压淬工艺,确保同步齿圈的变形量符合图纸要求。曲轴颈淬火采用旋转扫描工艺,避免局部过热。易孚迪感应设备(上海)有限公司的淬火机床配备闭环反馈系统,实时监测变形量,并通过自动调整功率或扫描速度进行补偿,确保零件尺寸精度符合要求。
汽车转向器齿条杆部的滚动丝杆是实现转向器精确传动的关键部件,它承受着来自转向器齿条的旋转力矩和传动任务。为了确保滚动丝杆在高频次、强度高的使用过程中具有出色的耐磨性和长寿命,感应淬火技术被广泛应用于其生产过程中。感应淬火通过快速加热滚动丝杆表面至适宜的温度,随后迅速冷却,从而在丝杆表面形成一层高硬度、高耐磨的马氏体组织。这种处理方式不*增强了滚动丝杆的耐磨性,还提高了其抗疲劳性能,确保了转向器传动的准确性和稳定性。感应淬火的高效性和精确性使其成为提升滚动丝杆性能的理想选择,为汽车转向系统的可靠性和耐久性提供了坚实的技术支撑。风力发电机的大型回转轴承的滚道和齿圈的无软带淬火技术,工件的直径可以超过5米以上,可提供交钥匙工程。
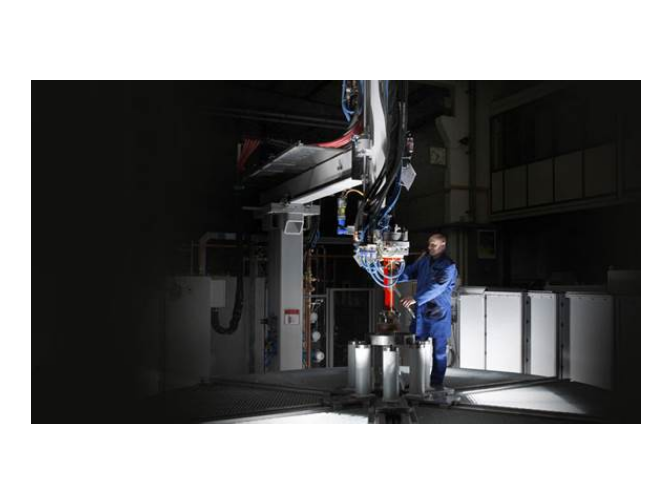
感应淬火非常适合新能源汽车电机轴的高性能要求。电机轴需承受高转速(>10000rpm)与交变载荷,需表面高硬度(≥60HRC)与心部高韧性。感应淬火优势包括:1)局部硬化提升耐磨性,减少电腐蚀风险;2)高频淬火形成0.5-1.5mm的硬化层,匹配轴径与应力分布;3)工艺精度高,变形小,无需后续矫直;4)支持柔性生产,适应不同型号电机轴。易孚迪感应设备(上海)有限公司的电机轴淬火机床配备高速旋转扫描系统,可实现轴向与周向同步加热,确保硬化层均匀性,并支持与自动化产线集成,满足新能源汽车的规模化生产需求。易孚迪感应设备(上海)有限公司,是ENRX集团于2001年在上海兴建的一家独资子公司,是ENRX集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX上海工厂设有销售、设计、生产以及售后服务部门,在珠海、北京、广州、韩国设有常驻机构。主要生产感应淬火机床、感应加热电源、感应钎焊设备、感应预热设备、感应热装热卸设备、感应矫平设备、中高频焊管设备以及各种车辆、船舶和移动设备的无线充电装置。HardLine系列淬火机床是易孚迪(ENRX)用于表面淬火的感应热处理系统。EFD INDUCTION感应淬火电源
易孚迪(ENRX)的淬火机可以为带有多个淬火和回火区的复杂零件设计在线的搬运和传送带系统。中频感应淬火回火系统
裂纹是感应淬火的主要缺陷,需从材料、工艺及冷却三方面控制。材料上,避免高碳钢或合金钢的淬透性过高,减少残余应力;工艺上,采用分段加热、预冷或回火预处理,降低热应力;冷却上,控制喷水压力与流量,避免局部急冷。例如,轴类零件淬火时先喷水冷却表面,再逐渐增加流量;齿轮淬火采用旋转喷淋,确保冷却均匀。易孚迪感应设备(上海)有限公司的淬火机床配备智能冷却系统,可编程控制冷却曲线,并通过实时监测温度与变形量自动调整参数,很大限度减少裂纹风险。中频感应淬火回火系统
易孚迪感应设备(上海)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在上海市等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来易孚迪感应设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

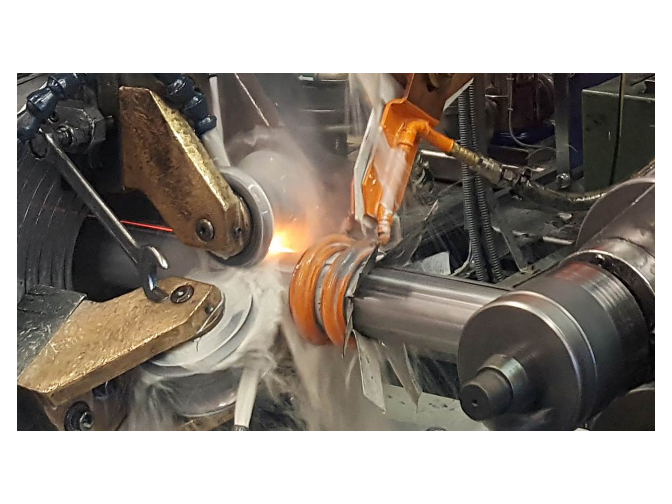
- 传动轴感应淬火设备 2026-11-05
- Weldec中频感应焊管设备 2026-11-05
- 轴承圈感应淬火压淬回火设备 2026-11-04
- 新能源汽车电枢轴感应淬火机床 2026-11-04
- 水泵轴感应淬火设备 2026-11-04
- EFD INDUCTION Weldec高频接触焊管 2026-11-04
- 镀锌管焊管生产线 2026-11-04
- 高频HF 感应焊管电源 2026-11-04



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制