视液镜感应钎焊机床
关键词: 视液镜感应钎焊机床 钎焊

 2025.09.05
文章来源:
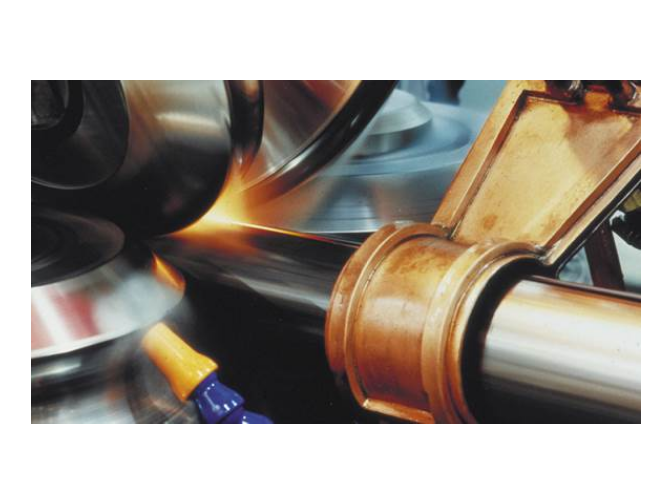
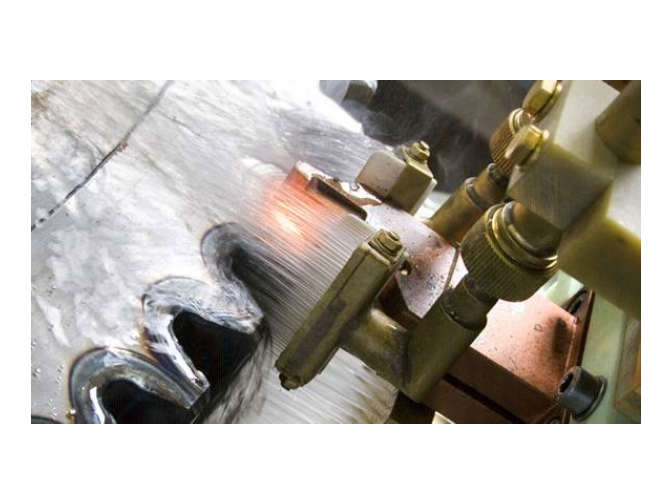
空调铜管感应钎焊具有加热速度快的特点,能在短时间内使焊接部位达到钎焊温度,减少铜管氧化。其加热集中,只针对焊接区域,对周围管路影响小,可避免因过度加热导致的管路变形或性能下降。焊接过程易实现自动化,能保证焊接质量的一致性,适合批量生产。同时,钎焊接头强度高、密封性好,可满足空调管路高压运行的要求。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂设有销售、设计、生产以及售后服务部门,在珠海、北京、广州、韩国设有常驻机构,其生产的感应钎焊设备能充分发挥这些工艺特点,为空调铜管焊接提供高效保障。易孚迪(ENRX)感应钎焊电源设计符合欧洲安全标准,采用先进的保护技术,确保操作人员和设备安全。视液镜感应钎焊机床
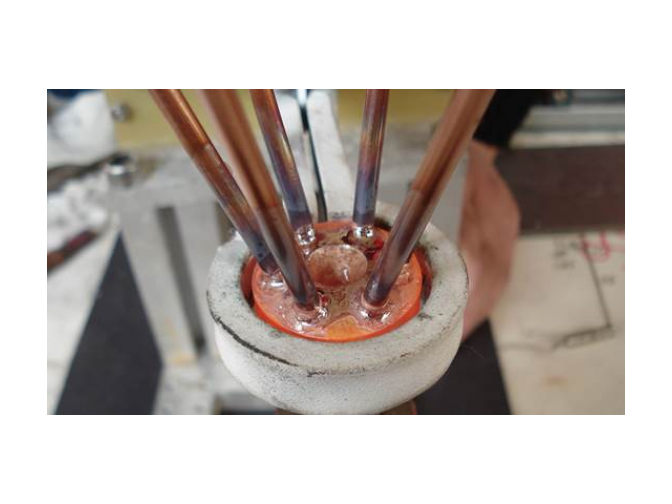
风力发电机引线钎焊中钎料溢出会导致绝缘污染、电气短路等严重问题,需通过以下措施避免:一是控制钎料添加量。根据引线间隙尺寸(通常为0.05mm-0.2mm),精确计算所需钎料体积(公式:V=π×(d₁+d₂)/4×h×k,其中d₁、d₂为引线直径,h为间隙深度,k为填充系数1.2-1.5),避免过量添加;二是优化钎料形态。选择流动性适中的钎料形态,如丝状钎料(直径0.5mm-2mm)便于控制添加量,而膏状钎料需通过喷枪均匀涂抹,防止局部堆积;三是调整加热参数。感应钎焊时,通过降低加热功率(如从50kW降至30kW)或延长保温时间(如从10s延长至20s),使钎料缓慢熔化并填充间隙,减少因剧烈沸腾导致的溢出;四是设计工艺夹具。采用定位销、压紧块等夹具固定引线位置,防止钎焊过程中引线移动导致间隙变化,同时夹具可遮挡非加热区域,避免钎料流淌至绝缘层;五是改进钎剂选择。使用低活性钎剂(如FB102)减少钎料熔化时的气体产生,降低溢出风险。冰箱不锈钢管感应钎焊生产线感应钎焊工艺越来越多地应用在铝、不锈钢和其他金属的加工生产中,同时为钎焊技术提出了更高的要求。
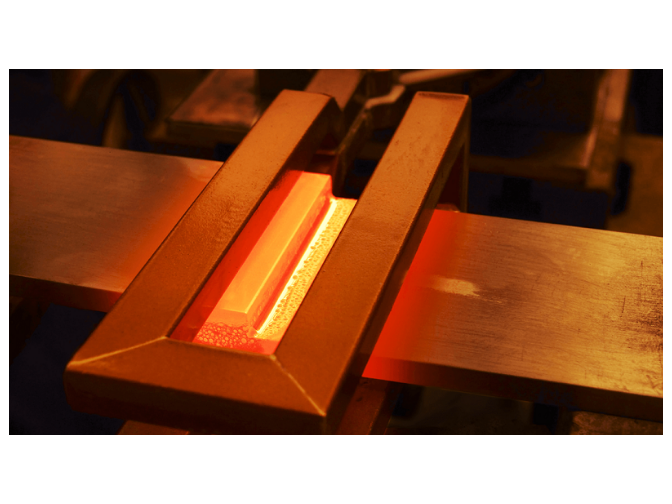
大型变压器引线钎焊过程中产生气孔会影响焊接接头的质量,降低其机械性能和电气性能。产生气孔的原因主要有以下几方面。一是钎料和母材表面存在油污、氧化膜等杂质,在钎焊过程中这些杂质分解产生气体,若气体来不及逸出就会形成气孔。二是钎剂选择不当或使用量不足,钎剂具有去除氧化膜和防止氧化的作用,如果钎剂不能有效发挥作用,会导致气体产生和积聚。三是钎焊温度过高或保温时间过长,会使钎料中的气体溶解度增加,冷却时气体析出形成气孔。四是焊接环境湿度较大,空气中的水分在钎焊过程中蒸发产生气体。解决方法包括:钎焊前对钎料和母材表面进行彻底清理,去除油污、氧化膜等杂质;根据母材和钎料的类型选择合适的钎剂,并严格控制钎剂的使用量;合理控制钎焊温度和保温时间,避免温度过高和保温时间过长;改善焊接环境,降低湿度。易孚迪感应设备(上海)有限公司的感应钎焊设备具有精确的温度控制功能,能够减少因温度控制不当导致的气孔问题,提高焊接质量。
控制风力发电机引线和短路环感应钎焊质量需要从多个环节入手。首先是钎焊前的准备工作,要确保工件表面清洁,去除油污、氧化膜等杂质,以保证钎料与母材的良好结合。可以采用化学清洗、机械打磨等方法进行表面处理,同时要检查工件的装配质量,保证引线和短路环的装配间隙均匀合适,一般间隙控制在0.05 - 0.2mm之间。在感应钎焊过程中,要精确控制加热参数。加热功率、加热时间和频率等参数会直接影响焊接质量。加热功率过小,工件无法达到钎焊温度,钎料不能充分熔化;加热功率过大,则可能导致工件过热,甚至烧毁。易孚迪(ENRX)感应钎焊电源具有加热迅速、能耗低、操作灵活和环保的特性。
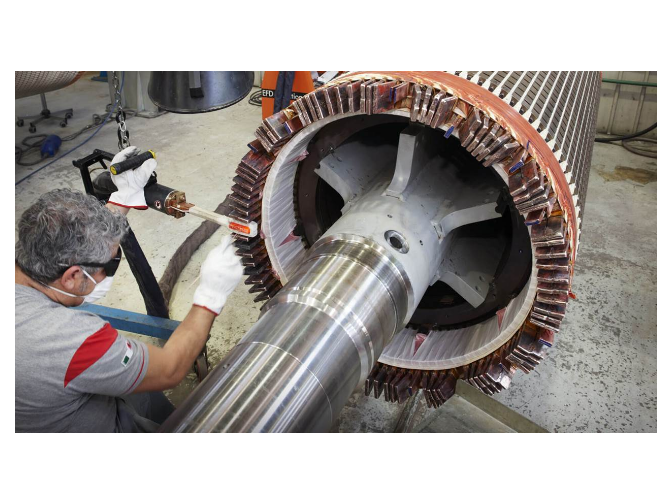
冰箱铝管感应钎焊时感应线圈的设计至关重要。首先,要根据铝管的形状和尺寸来确定感应线圈的形状。对于圆形铝管,感应线圈通常设计成圆形或螺旋形,以保证磁场均匀分布,使铝管受热均匀;对于异形铝管,感应线圈则需根据其具体形状进行定制设计。其次,感应线圈的匝数会影响加热效果,匝数过多会使磁场过于集中,导致局部过热;匝数过少则加热功率不足,温度上升缓慢。因此,需要根据铝管的材质、厚度以及焊接要求等因素合理确定匝数。再者,感应线圈与铝管的间距也很关键,间距过小易产生电弧放电,损坏感应线圈和铝管;间距过大则磁场强度减弱,加热效率降低。一般间距控制在几毫米到十几毫米之间。易孚迪感应设备(上海)有限公司,凭借ENRX集团在感应加热技术方面的丰富经验,拥有专业的设计团队,能够根据客户的具体需求,如冰箱铝管的规格、焊接工艺等,为客户设计出科学合理的感应线圈,确保焊接质量和效率。感应钎焊具有安全、环保的特点,无明火和烟尘产生。法国感应钎焊系统
易孚迪(ENRX)的感应钎焊电源能够实现精确的功率和温度控制,以保证钎焊的质量和一致性。视液镜感应钎焊机床
冰箱铜管感应钎焊首先要对铜管焊接部位进行预处理,用砂纸打磨去除氧化层,并用酒精清洗干净,确保无油污和杂质。接着,根据铜管规格选择合适的钎料和助焊剂,将钎料放置在焊接接口处,均匀涂抹助焊剂。将感应线圈对准焊接部位,调整好设备的功率和加热时间,一般功率根据铜管直径在 5 - 20kW 之间调整,加热时间控制在 3 - 10 秒,使钎料充分熔化并填满接口。待焊接部位冷却后,清理残留的助焊剂。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂设有销售、设计、生产以及售后服务部门,在北京、广州、韩国设有常驻机构,其生产的感应钎焊设备能精确控制加热过程,满足冰箱铜管感应钎焊各工艺步骤的要求。视液镜感应钎焊机床

- EFD INDUCTION车轴预热电源 2026-10-29
- 商用冰箱钎焊感应器 2026-10-28
- 美国高频感应预热/后热自动化线 2026-10-28
- SiC感应焊管生产线 2026-10-28
- HF 焊管系统 2026-10-28
- 变速器齿圈感应淬火压淬回火机床 2026-10-28
- 齿轮感应淬火回火系统 2026-10-28
- 齿套感应淬火感应器 2026-10-28



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购