Sinac数字化感应钎焊设备
关键词: Sinac数字化感应钎焊设备 钎焊

 2025.09.17
文章来源:
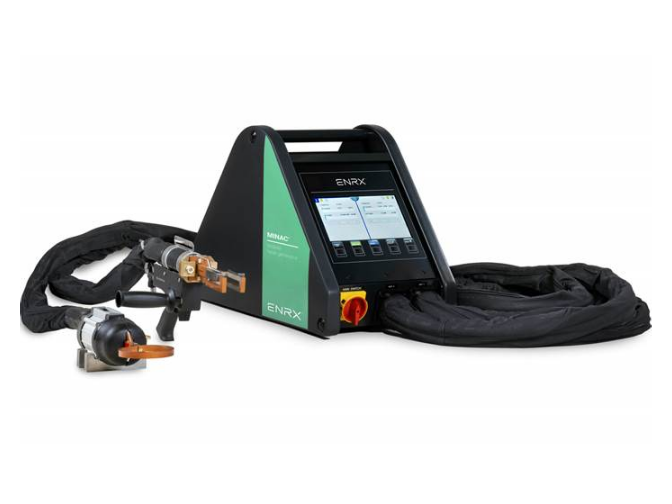
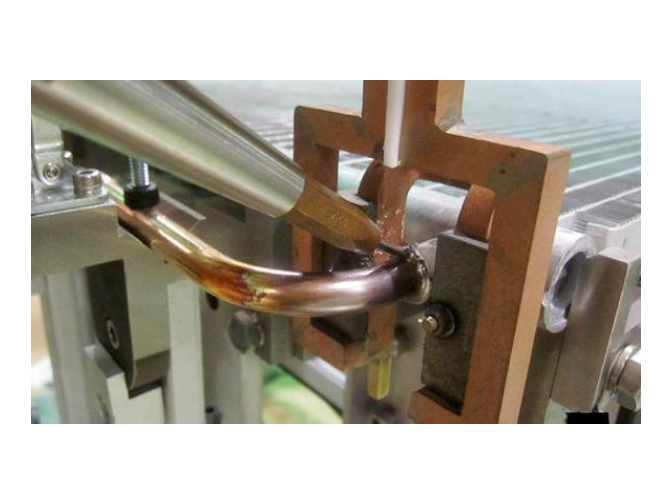
空调铝管感应钎焊的主要难点在于铝表面易形成致密氧化膜,这层氧化膜熔点高且阻碍钎料润湿,需使用助焊剂破除。铝的导热性强,加热时热量易快速扩散,导致焊接区域温度不均,需精确控制感应线圈的功率和加热时间。此外,铝管焊接后易产生应力变形,因铝的塑性较好,温度变化引起的热胀冷缩更明显,需优化焊接后的冷却工艺。易孚迪感应设备(上海)有限公司,是 ENRX 集团于 2001 年在上海兴建的一家独资子公司,是 ENRX 集团在中国及亚洲乃至全世界提供感应加热设备的生产、销售以及技术服务的重要基地之一。ENRX 上海工厂设有销售、设计、生产以及售后服务部门,在北京、广州、韩国设有常驻机构,其生产的感应钎焊设备能通过精确温控和高效加热,助力克服这些工艺难点。在冰箱铜管的钎焊工艺中,易孚迪(ENRX)利用3D视觉技术,提升钎焊设备的自动化程度,减少人工参与。Sinac数字化感应钎焊设备
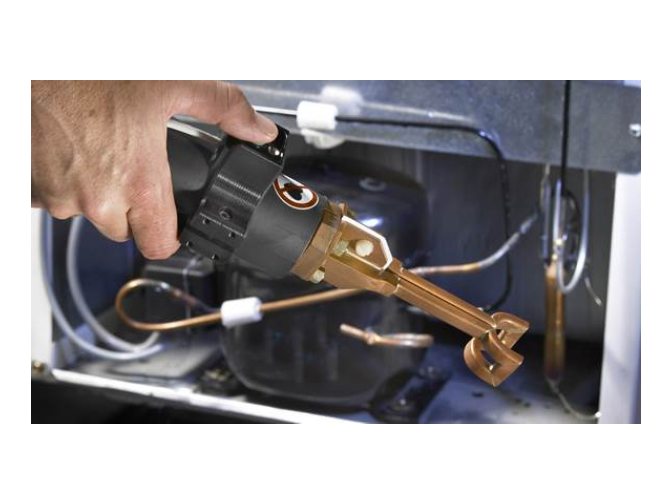
水力发电机组铜排钎焊过程中常见的缺陷包括气孔、裂纹、未熔合、夹渣和焊缝成形不良等。气孔通常由钎剂分解产生的气体或保护气体不纯引起,预防措施包括选用低气孔率钎剂、优化保护气体流量和纯度,以及控制加热速度避免气体滞留。裂纹多因焊接应力或母材与钎料热膨胀系数差异导致,可通过预热、后热或选择低应力钎料来减少裂纹风险。未熔合表现为钎料与母材未充分结合,主要原因是加热温度不足或钎剂去膜不彻底,需确保加热均匀并彻底清洁母材表面。夹渣则由钎剂残留或杂质混入引起,需选用高质量钎剂并严格控制焊接环境清洁度。焊缝成形不良可能因钎料量不足或分布不均导致,需精确控制钎料添加量和焊接参数。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国的技术服务中心,其生产的感应钎焊设备采用先进控制技术,可精确调节加热温度、时间和功率,同时配备专业工艺团队,为客户提供定制化焊接方案,有效预防铜排钎焊过程中的常见缺陷,确保焊接质量达到行业高标准。刀具钎焊感应器感应钎焊具有快速加热、精确控制和较小的热影响区等优势,适用于对局部加热要求高的工件。
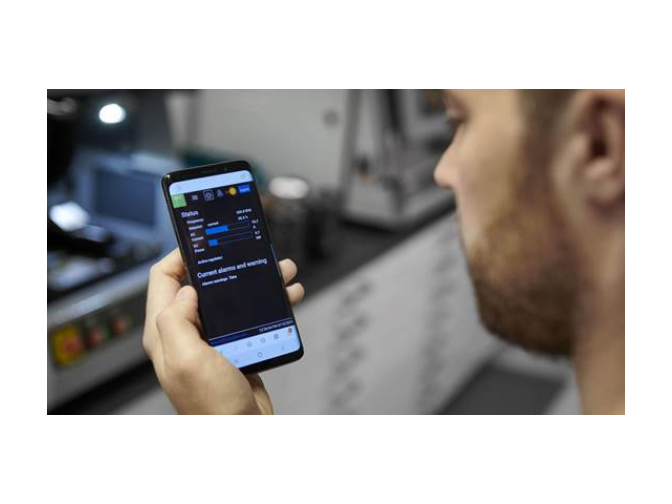
大型变压器引线钎焊时防止母材过热非常重要,因为过热会导致母材晶粒长大、性能下降,影响变压器的使用寿命和可靠性。防止母材过热可以从以下几个方面入手。首先是合理选择钎焊方法,感应钎焊具有加热速度快、热影响区小的特点,相比火焰钎焊和炉中钎焊,更能有效减少母材过热。其次是精确控制加热温度和时间,通过使用先进的温度控制设备,如易孚迪感应设备(上海)有限公司的感应钎焊设备,能够实时监测和精确调节加热温度,避免温度过高和加热时间过长。在钎焊过程中,还可以采用局部加热的方式,只对需要焊接的部位进行加热,减少对周围母材的热影响。此外,合理设计感应线圈的形状和尺寸,使感应电流在母材上的分布更加均匀,避免局部过热。同时,选择合适的钎料和钎剂,确保钎料能够快速熔化和填充焊缝,缩短焊接时间,减少母材受热。易孚迪感应设备(上海)有限公司可根据客户的具体需求,提供定制化的感应钎焊解决方案,有效防止母材过热,提高焊接质量。
大型变压器引线钎焊后的质量检测需采用无损检测与破坏性检测相结合的方法,以确保焊缝的可靠性和耐久性。无损检测方面,X射线检测可清晰显示焊缝内部的气孔、裂纹及未熔合缺陷,检测灵敏度达0.1mm;超声波检测则适用于厚壁引线的近表面缺陷检测,配合相控阵技术可实现三维成像。此外,渗透检测可用于发现表面微裂纹,尤其适合检测复杂结构的引线接头。破坏性检测方面,需按标准截取焊缝样本进行金相分析,观察钎料与母材的扩散层厚度(通常需≥5μm),并通过拉伸试验验证焊缝强度(要求≥母材强度的80%)。易孚迪感应设备(上海)有限公司不*提供感应钎焊设备,还可为客户定制检测工艺方案。其设备配备的数据记录功能,可存储焊接过程中的温度、时间等参数,为质量追溯提供依据。此外,公司设有专业实验室,可协助客户开展焊缝性能测试,确保产品符合客户的产品质量要求。电机短路环的感应钎焊,采用局部加热的方法,有效地提升了电机的导电性能,节能环保。
空调铜管感应钎焊常见缺陷有未焊透、气孔、裂纹等。未焊透主要是由于加热温度不足或接头间隙过大导致钎料未能完全填充间隙,解决方法是适当提高加热温度或调整接头间隙。气孔的产生通常是由于钎剂选择不当或焊接环境潮湿,使气体在钎料凝固时无法逸出,应选择合适的钎剂并保持焊接环境干燥。裂纹的出现可能是由于焊接应力过大或铜管材质问题,可通过优化焊接工艺、预热和后热处理等方法减少焊接应力,同时严格控制铜管的质量。易孚迪感应设备(上海)有限公司,在长期的服务过程中积累了丰富的空调铜管感应钎焊经验。公司的技术团队能够针对客户遇到的焊接缺陷问题,提供专业的分析和解决方案,帮助客户提高焊接质量。感应钎焊热影响区小,减少变形和损坏的风险。不锈钢管感应钎焊装置
感应钎焊可以实现对不同焊接方式的替代,提高钎焊质量和速度。Sinac数字化感应钎焊设备
控制风力发电机引线和短路环感应钎焊质量需要从多个环节入手。首先是钎焊前的准备工作,要确保工件表面清洁,去除油污、氧化膜等杂质,以保证钎料与母材的良好结合。可以采用化学清洗、机械打磨等方法进行表面处理,同时要检查工件的装配质量,保证引线和短路环的装配间隙均匀合适,一般间隙控制在0.05 - 0.2mm之间。在感应钎焊过程中,要精确控制加热参数。加热功率、加热时间和频率等参数会直接影响焊接质量。加热功率过小,工件无法达到钎焊温度,钎料不能充分熔化;加热功率过大,则可能导致工件过热,甚至烧毁。Sinac数字化感应钎焊设备

- EFD INDUCTION车轴预热电源 2026-10-29
- 商用冰箱钎焊感应器 2026-10-28
- 美国高频感应预热/后热自动化线 2026-10-28
- SiC感应焊管生产线 2026-10-28
- HF 焊管系统 2026-10-28
- 变速器齿圈感应淬火压淬回火机床 2026-10-28
- 齿轮感应淬火回火系统 2026-10-28
- 齿套感应淬火感应器 2026-10-28



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购