304不锈钢酸洗成本
关键词: 304不锈钢酸洗成本 不锈钢酸洗

 2025.09.18
文章来源:
酸洗与钝化的本质区别体现在以下方面:目的差异酸洗:通过酸性溶液(如硝酸、盐酸)溶解金属表面的氧化皮、锈斑、焊渣等杂质,主要实现清洁和表面提亮,处理后常呈现银白色哑光效果。钝化:在金属表面生成致密氧化膜(如铬酸盐膜),通过物理隔离作用阻断腐蚀介质与基体接触,是提升耐腐蚀性且不改变原色。作用原理不同酸洗依赖酸液与金属氧化物的化学反应,通过溶解作用去除杂质,可能对基体造成轻微侵蚀。钝化通过氧化剂(如硝酸、铬酸)引发金属表面钝化反应,形成纳米级惰性氧化层,属于主动防护机制。工艺特性对比酸洗需严格控制酸液浓度、温度和时间,过度处理会导致表面过腐蚀或氢脆风险。钝化更关注钝化剂成分均匀性和成膜完整性,需避免局部膜层缺陷影响防护效果。应用场景区分酸洗适用于去除加工残留物(如焊接氧化皮),为后续处理(如涂装、电镀)提供洁净表面。钝化多用于不锈钢、铝合金等材料的终防护处理,尤其对镜面或精密零件需保持原色的场景。两者常结合使用(如酸洗钝化复合工艺),但本质仍是分阶段实现清洁与防护的目标。不锈钢酸洗,减少后续抛光时间。304不锈钢酸洗成本
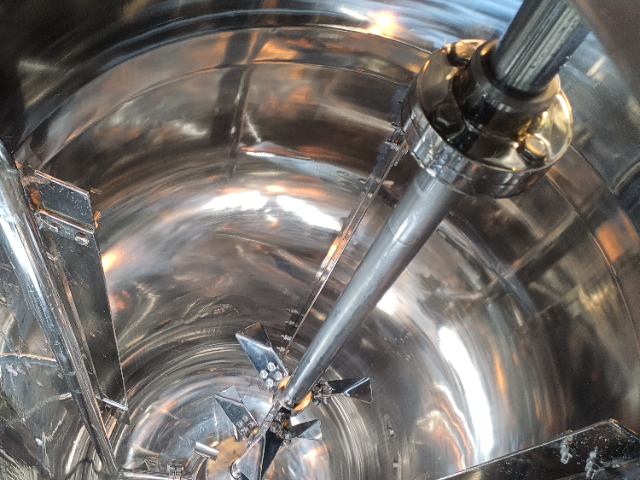
温度对酸洗效果的影响机制温度是酸洗工艺的参数之一,直接影响化学反应速率、金属表面处理质量及工艺经济性。其作用规律可归纳为以下方面:1.温度与酸洗速度的正相关性实验表明,温度每升高10℃,酸洗反应速率可提升2-3倍。以盐酸酸洗为例,20℃时需,40℃缩短至1-2分钟,60℃进一步降至15-50秒。这种加应源于温度升高增加了分子动能,促进酸液与氧化物的接触频率,同时降低反应活化能。2.温度对处理效果的阈值效应比较好温度区间:多数金属(如碳钢、不锈钢)的酸洗温度建议控制在40-70℃。在此范围内,既能**去除氧化层,又可避免过度腐蚀。例如,石英砂酸洗在50℃时杂质去除效果比较好,超过60℃则因酸挥发加剧导致效率下降。金属差异性:铝、铜等活泼金属需更低温度(20-40℃),而耐腐蚀合金(如钛)可耐受更高温度(80-90℃)。3.温度与溶液浓度的协同作用高温下可降低酸液浓度而维持相同效率。例如,40℃时盐酸浓度可降至15%-20%,较常温(20℃)减少30%用量。这种协同效应降低原料成本,但需注意FeCl₂等副产物的积累会抵消温度优势。4.温度控制的负面影响腐蚀风险:温度超过70℃时,缓蚀剂失效概率增加,金属基材腐蚀速率呈**上升。能耗与设备损耗:间接加热模式。泰州食品级不锈钢酸洗加工厂不锈钢酸洗,钢结构焊缝统一色。
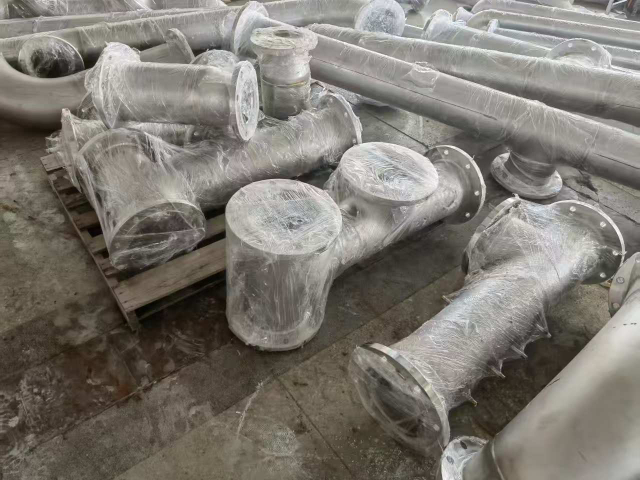
150g)涂抹后静置10-20分钟垂直表面处理喷洗剂磷酸(3%)+柠檬酸(4%)+表面活性剂(2%)压力喷射,温度50-60℃大型设备在线清洗注:镍含量高的不锈钢(如316L)可直接使用原液,而马氏体不锈钢(如420)建议稀释后使用。2.碳钢酸洗液配比常规酸洗液:10-20%盐酸或**溶液,常温浸泡30-60分钟钝化处理液:硝酸(5%)+重铬酸钾(3%)溶液,处理温度15-30℃管道清洗液:柠檬酸(2-3%)+缓蚀剂,循环清洗2-4小时三、酸洗工艺操作规范1.操作流程预处理:用碱性清洗剂去除表面油脂,清水冲洗干净酸液配制:按比例将酸加入水中(禁止反向操作),搅拌至均匀酸洗处理:浸泡法:完全浸没工件,定时检查表面状态喷淋法:压力,覆盖率≥95%中和冲洗:用1-2%碳酸钠溶液中和,用去离子水冲洗干燥处理:压缩空气吹干或热风烘干2.关键控制参数温度:通常控制在15-50℃(氢氟酸体系≤30℃)时间:不锈钢5-30分钟,碳钢15-60分钟浓度监控:定期用滴定法测定游离酸含量铁离子浓度:超过120g/L需更换新液四、安全与**管理1.个人防护要求呼吸防护:配备全面罩防毒面具(酸性气体滤毒盒)身体防护:耐酸橡胶围裙+防化靴(渗透时间>480分钟)手部防护:丁基橡胶手套。
显著提高了酸洗的一致性和效率。例如,泰州佐贺公司的,实现了酸洗过程的高效和环保。环保型酸洗技术随着环保要求的提高,开发低污染、低能耗的酸洗技术成为趋势。例如,柠檬酸洗工艺可以有效减少废水中COD值,降低对环境的影响。四、应用实例以食品工业为例,不锈钢设备在加工过程中容易受到污染,酸洗处理能够有效去除表面的微生物藏匿点,恢复钝化膜的完整性。例如,光明集团的液态奶生产线通过酸洗处理,设备使用寿命提升了37%。五、未来展望随着科技的进步,不锈钢酸洗技术将朝着更环保、更高效的方向发展。局部酸洗机器人系统在发酵罐等特殊设备中的应用前景广阔,有望进一步提高酸洗的精度和灵活性。结论不锈钢酸洗技术在不锈钢加工中起着至关重要的作用。通过优化酸洗工艺参数,采用复合酸洗工艺和自动化酸洗线,不*可以提高酸洗效果,还能减少对环境的影响。未来,随着环保型酸洗技术的发展,不锈钢酸洗技术将迎来更广阔的应用前景。不锈钢酸洗,边角同样亮。
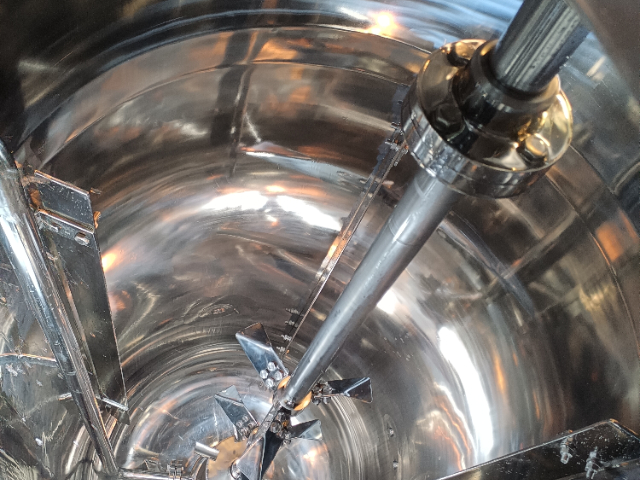
产生均匀粗糙度(Raμm),酸洗后表面光洁度高,适合装饰件。白刚玉:高纯度(Fe<),特别适合医疗器械,酸洗后无铁污染,但成本较高。粗糙度控制:比较好范围:Raμm时,酸洗液润湿性比较好。某实验显示,Ra=μm时酸洗速率峰值达。过度喷砂风险:Ra>10μm会导致酸液局部富集,产生不均匀腐蚀。某案例中,Ra=12μm的工件酸洗后出现20-30μm的过蚀坑。工艺参数交互作用:压力与距离:比较好均匀性(偏差<±15%),距离过近易导致局部过喷。喷砂后停留时间:建议控制在4小时内进行酸洗,避免再生氧化层。数据显示,24小时延迟会使酸洗时间增加25%。工业应用案例分析喷砂预处理+酸洗组合工艺已在多个工业领域取得成效:化工设备领域:某化工厂对20个5000m³不锈钢储罐采用喷砂(铜矿砂)+酸洗(磷酸-柠檬酸)工艺,使涂层附着力从3MPa提升至12MPa,检修周期从2年延长至6年。采用封闭式喷砂房+废酸回收系统,使危废产生量减少80%,处理成本降低380万元/年。医疗器械制造:某骨科植入物生产商使用80目白刚玉喷砂+电解酸洗,使钛合金表面骨结合强度提升40%,临床愈合时间缩短30%。喷砂参数与酸洗液的精细匹配(如Ra=μm配10%硝酸+2%HF)。佐贺不锈钢酸洗,焊缝色斑一扫光。南京不锈钢酸洗多少钱
不锈钢酸洗,船舶配件抗腐蚀。304不锈钢酸洗成本
可选)→水洗电解酸洗:工件作为阳极/阴极,在酸液中通电处理(5-30分钟)后处理:水洗→中和→水洗→干燥废液处理:中和→沉淀→过滤→达标排放关键控制参数:温度:15-50℃(氢氟酸体系≤30℃)时间:根据材质和氧化层厚度调整电流密度:²酸液浓度:定期检测并补充六、应用与发展趋势电解酸洗技术广泛应用于不锈钢、碳钢等金属材料的表面处理,特别适用于:不锈钢带钢连续处理生产线精密零部件表面处理对要求严格的加工场景未来发展趋势包括:更高程度的自动化与智能化控制新型电解液的开发应用能源回收与循环利用技术的集成模块化设计以适应多品种小批量生产电解酸洗作为金属表面处理的重要工艺,其生产线构成体现了机电一体化与清洁生产的理念,随着要求的提高和技术的进步,将在工业领域发挥更加重要的作用。304不锈钢酸洗成本
泰州市佐贺表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来泰州市佐贺表面处理供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 南通精密零件不锈钢酸洗工艺 2026-11-03
- 南京精密零件不锈钢酸洗服务 2026-11-03
- 江苏佐贺不锈钢表面处理加工多少钱 2026-11-03
- 常州316L不锈钢酸洗代工厂 2026-11-03
- 苏州不锈钢酸洗多少钱 2026-11-03
- 本地不锈钢表面处理加工厂家 2026-11-02
- 扬州316L不锈钢表面处理加工工艺 2026-11-02
- 江苏316L不锈钢酸洗工艺 2026-11-02


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 微型精密电镀滚桶耗材