江苏中小铸件铸造
关键词: 江苏中小铸件铸造 铸件

 2025.09.22
文章来源:
铸造是人类早掌握的金属加工技术之一,可追溯至数千年前的青铜器时代。早在新石器时代晚期,人类就开始尝试用泥土制作模具,将熔融的铜锡合金注入其中,冷却后得到简单的铜器,这便是原始铸造工艺的雏形。到了青铜器时代,铸造技术得到了极的发展,古埃及、古巴比伦、中国等文明都掌握了较为成熟的铸造技术。在中国,商周时期的青铜铸造工艺达到了鼎盛,的司母戊鼎便是这一时期的杰作,它重达 832.84 千克,采用范铸法铸造而成,造型雄伟,纹饰精美,充分体现了当时高超的铸造水平。随着时代的发展,铸造技术不断进步,从青铜时代进入铁器时代后,铸铁铸造技术逐渐成熟,战国时期的铁制农具和兵器已经使用铸造工艺。铸造技术的出现和发展,极地推动了人类文明的进程,为工具制造、兵器生产、机械发展等提供了重要的技术支撑。球墨铸铁铸件的韧性和强度优于普通灰铸铁,常用于制造受力部件。江苏中小铸件铸造
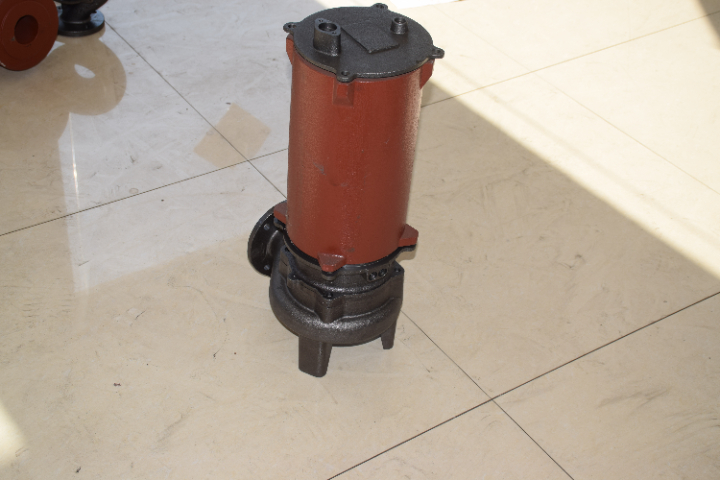
型铸件的生产需要配套型熔炼设备和铸造车间,投资规模较。型铸件通常指重量在数吨以上,甚至数十吨、上百吨的铸件,如型机床床身、水轮机转轮、核电站压力容器等,这些铸件的生产需要处理量的熔融金属,因此必须配备型熔炼设备,如冲天炉、电弧炉、感应炉等,这些设备的容量、功率高,能够满足型铸件生产对金属液的需求。同时,型铸件的铸造模具尺寸、重量重,需要型的造型设备、砂处理设备和浇注设备,如型砂箱、龙门式造型机、型起重机等,以完成模具的制备、砂型的紧实和金属液的浇注等工序。型铸件的生产还需要宽敞的铸造车间,车间需具备足够的空间放置设备和进行铸件的生产、存放和清理,车间的起重能力、通风条件、环保设施等也需要满足型铸件生产的要求。此外,型铸件的生产还需要专业的技术人员和管理人员,因此型铸件生产的前期设备购置、车间建设和人员培训等方面的投资规模较。湖北三型铸件参考价球化处理是改善铸铁铸件性能的关键工艺,可提升其塑性和韧性。
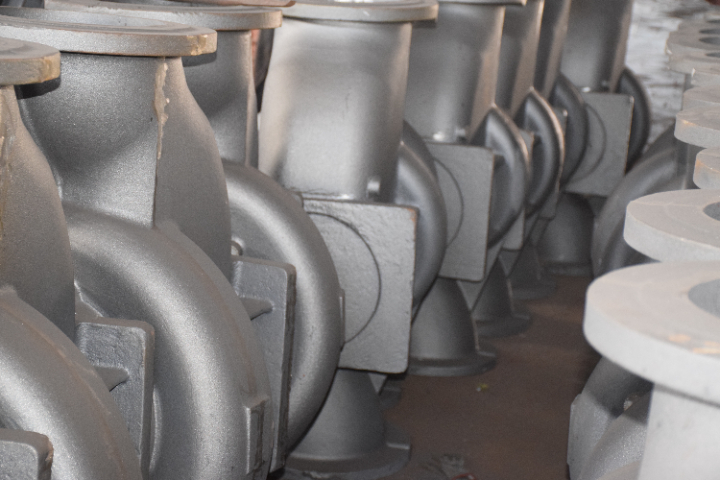
精密铸造(如失蜡铸造)可生产形状复杂、表面粗糙度低的铸件,减少加工量。精密铸造是一种先进的铸造工艺,失蜡铸造是精密铸造的典型,其工艺流程包括制作蜡模、组装蜡模、涂挂耐火涂料、撒砂、干燥硬化、脱蜡、焙烧、浇注、清理等环节。失蜡铸造采用蜡模复制铸件的形状,蜡模可以精确制作出复杂的花纹、内腔、薄壁等结构,因此能够生产出形状复杂的铸件,如飞机发动机的涡轮叶片、汽轮机的叶片、艺术品等,这些铸件采用传统铸造方法难以成型,或需要量的后续加工。同时,失蜡铸造的铸型表面光滑,铸件的表面粗糙度可达 Ra1.6μm 以下,尺寸公差可达 ±0.05 毫米,能够满足高精度零件的要求,减少了后续机械加工的工作量,甚至可以实现 “近净成形”,直接使用。精密铸造不提高了铸件的质量和精度,还降低了生产成本,缩短了生产周期,在航空航天、医疗器械、精密仪器等领域得到了应用。
球墨铸铁铸件经等温淬火后,可获得度和高韧性的综合性能。等温淬火是一种将球墨铸铁铸件加热到奥氏体化温度(通常为 850 - 900℃),保温一段时间后快速冷却到贝氏体转变温度(通常为 250 - 400℃),并在此温度下保温使奥氏体转变为贝氏体组织的热处理工艺。球墨铸铁经等温淬火后,其显微组织为贝氏体铁素体和球状石墨,贝氏体铁素体具有较高的强度和韧性,球状石墨对金属基体的割裂作用小,因此等温淬火球墨铸铁具有优异的综合力学性能,其抗拉强度可达 1000MPa 以上,冲击韧性可达 20J/cm² 以上,同时还具有良好的耐磨性和疲劳强度。这种性能使其能够在许多领域替代锻钢和铸钢,如制造汽车后桥壳、齿轮、曲轴等承受重载和冲击的部件,不降低了生产成本,还减轻了部件重量。等温淬火工艺对温度控制要求严格,需要精确控制奥氏体化温度、等温温度和保温时间,以保证铸件获得理想的组织和性能。消失模铸造通过泡沫模型气化实现无分型面铸造,减少铸件清理工序。
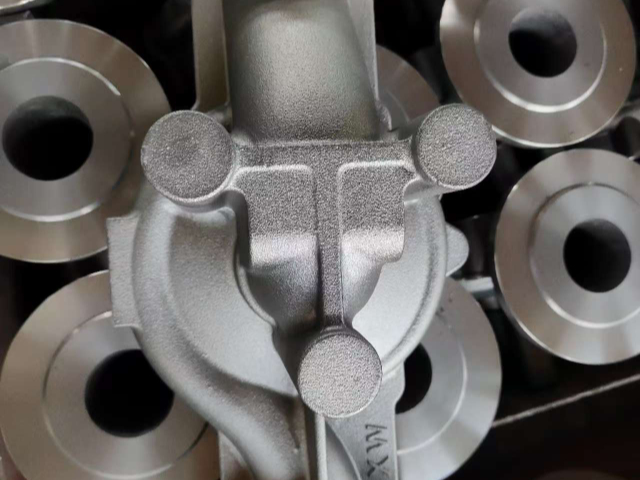
铸件的硬度、耐磨性等性能可通过热处理工艺进行调控。热处理是通过对铸件进行加热、保温和冷却的工艺操作,改变铸件内部的组织结构,从而实现性能调控的方法。对于铸铁铸件,退火处理可以消除内应力,降低硬度,改善切削性能;正火处理能够细化晶粒,提度和硬度;淬火加回火处理则可提高铸铁的硬度和耐磨性,适用于制造需要承受磨损的部件,如机床导轨、轴承座等。对于铸钢铸件,调质处理(淬火加高温回火)可使铸件获得良好的综合力学性能,既有较高的强度,又有较好的韧性;表面淬火则能提高铸件表面的硬度和耐磨性,而心部仍保持较好的韧性,适用于齿轮、轴类等部件。对于铝合金铸件,固溶处理后进行时效处理可以形成均匀分布的强化相,提高其硬度和强度;退火处理则可消除加工硬化,改善塑性。通过合理选择和控制热处理工艺参数,可以根据实际需求精确调控铸件的硬度、耐磨性、韧性等性能。压力铸造(压铸)适用于生产形状复杂、表面光洁的铝合金铸件。江苏QT500铸件
铸造工艺的选择需综合考虑铸件材料、形状、尺寸、批量和成本等因素。江苏中小铸件铸造
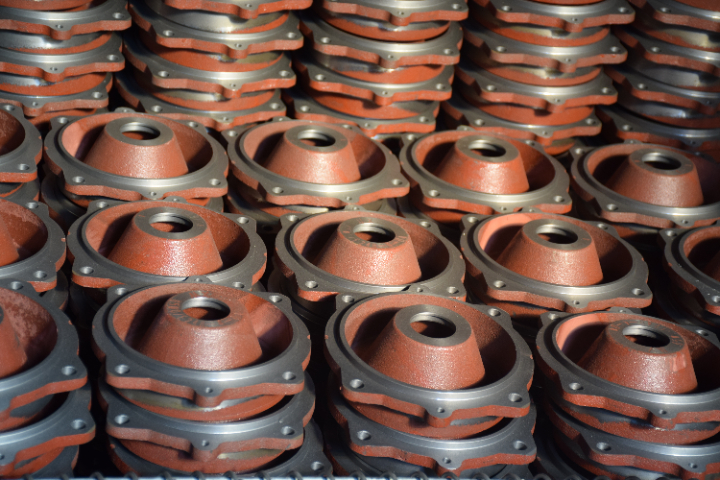
铸件是通过铸造工艺将熔融金属注入模具后冷却成型的金属制品。铸造工艺的流程包括金属熔炼、模具制备、浇注、冷却和脱模等环节。首先,将金属原材料如铸铁、铸钢、铝合金等在熔炉中加热至熔融状态,去除杂质并调整成分以满足性能要求;然后,将制备好的模具清理干净并涂刷脱模剂,确保铸件成型后能顺利取出;接着,将熔融金属通过浇注系统注入模具型腔,这个过程需要控制浇注速度和温度,避免出现浇不足、冷隔等缺陷;之后,熔融金属在模具内自然或强制冷却,逐渐凝固成型;,待铸件冷却到一定温度后进行脱模,再经过清理、打磨、热处理等后续加工,得到终的铸件产品。铸件能够实现复杂形状的一次成型,减少后续加工工序,因此在工业生产中被应用,小到精密零件,到重型机械部件,都可以通过铸造工艺制造。江苏中小铸件铸造



- 01 黑龙江超大载重系留无人机高空侦查
- 02 山东广告板材激光切割机规格型号
- 03 江苏高精度硅片颗粒度检测设备厂商
- 04 氨气高压储罐采购报价
- 05 泉州二维码贴标机经销
- 06 代替液力偶合器膜片联轴器
- 07 上海压力相关型变风量末端解决方案
- 08 合肥变量液压泵设备供应商
- 09 ENRX车轴感应预热(热装)装置
- 10 直销压力容器联系人