江苏本地不锈钢酸洗多少钱
关键词: 江苏本地不锈钢酸洗多少钱 不锈钢酸洗

 2025.09.24
文章来源:
A类清洗剂认证推荐配置:水处理系统,pH在线监控医疗器材:需满足GMP要求,建议配置:洁净台(Class100)26c34c1b-9950-493f-af0e-ac功能痕量金属检测接口海洋工程:强化防腐设计:哈氏合金C-276构件必备功能:盐雾耐受测试,三级防腐涂层五、成本效益分析投资构成项目成本范围占比设备80-120万元55-65%系统15-25万元10-15%安装调试10-20万元5-10%运营储备金30-50万元15-20%数据来源:中型酸洗厂投资案例运营成本对比类型能耗成本人工成本维护成本综合效率自动化线52元/吨低减少43%半自动线85元/吨高基准值节能设计可降低38%水电消耗,智能投放系统年省六、技术创新趋势AI智能控制:武汉钢铁开发的神经网络模型可实时调节酸液浓度与速度,降低消耗应用案例:人工操作频次从1600次/日降至10次以内升级:海南茁丰科技的"仿形孔截流酸洗槽"减少酸雾外溢推荐配置:气动升降式PVC盖板+PP离心风机模块化设计:实现泵组、加热器等快速插拔更换,OEE可达92%支持5"-12"晶圆混线生产,适应柔性制造七、选型决策流程图mermdCopyCodegraphTDA[明确材质类型]-->B{产量需求}B-->|大批量连续生产|C[塔式/连续式机组]B-->|中小批量|D[槽式/超声波设备]C-->。泰州佐贺,不锈钢酸洗小单也接。江苏本地不锈钢酸洗多少钱
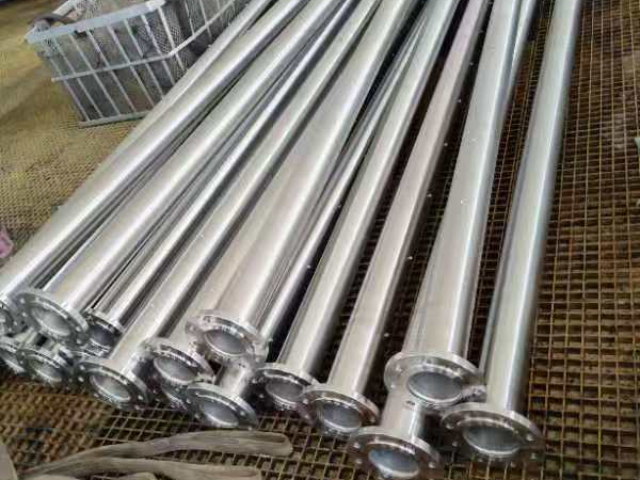
不锈钢酸洗在食品工业中的关键应用深度解析一、食品工业对不锈钢表面处理的特殊要求卫生安全标准食品级不锈钢需符合GB《食品安全国家标准食品接触用金属材料及制品》要求,酸洗可有效消除表面微生物藏匿点。泰州佐贺公司的酸洗工艺能使附着率降低90%以上,满足FDA和欧盟EC1935/2004标准。耐腐蚀性能提升食品加工环境(如乳品厂的酸性清洗剂、腌渍车间的盐雾)要求不锈钢具备更强的耐蚀性。酸洗后形成的Cr₂O₃钝化膜可将304不锈钢在5%NaCl溶液中的腐蚀速率从。二、应用场景与工艺方案食品容器处理工艺流程:脱脂→酸洗(硝酸20%+氢氟酸3%,40℃)→电解抛光→钝化效果:某奶罐经处理后表面粗糙度Ra≤μm(原为μm),减少蛋白质残留。管道系统处理泰州佐贺,焊道处贫铬层消除后,晶间腐蚀测试通过ASMEBPE-2019标准。设备焊接部位处理酸洗可修复焊接热影响区的铬损耗,使焊缝区域铬含量至12%以上,避免酸性食品介质导致的晶间腐蚀开裂。三、技术升级与行业实践复合工艺创新酸洗+电解抛光组合工艺(如泰州佐贺保温杯线)使表面氧含量降低至15at%以下,优于单一工艺处理的25at%。智能化控制PLC系统实时监控酸液浓度(精度±)和温度(波动≤2℃)。南通不锈钢酸洗推荐泰州佐贺,不锈钢酸洗合同规范。
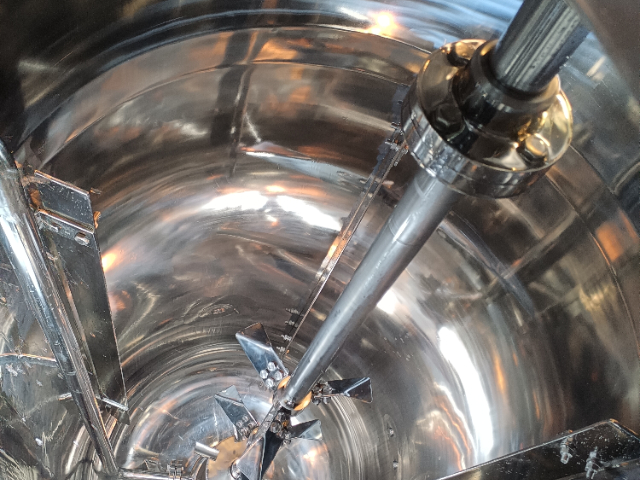
不锈钢表面氧化层的形成机制主要依赖于铬元素的化学特性及其与氧气的反应过程。以下是关键要点:铬元素的作用当不锈钢中铬含量超过,铬与氧气接触会迅速反应,在表面生成一层致密的氧化铬(Cr₂O₃)钝化膜。这层膜具有高稳定性和自修复能力,能有效隔绝基体与外界腐蚀介质的接触。钝化膜的动态平衡氧化层并非静态存在,而是持续经历破坏与修复的循环。若因机械加工(如焊接、切割)导致膜层破损,暴露的铬会重新与氧气结合,快速生成新的氧化层。钝化工艺的强化作用人工钝化(如硝酸或柠檬酸处理)可加速这一过程:去除表面游离铁杂质,促进氧化铬层的均匀生成,使其更致密且耐腐蚀性提升。其他元素的影响镍、钼等合金元素可细化氧化层结构,增强其抗氯离子腐蚀能力,但铬仍是形成钝化膜的必要条件。
喷砂预处理对不锈钢酸洗效果的影响机制及应用研究不锈钢表面处理是提升其性能和使用寿命的关键环节,其中喷砂预处理与酸洗工艺的协同作用尤为重要。本文将系统分析喷砂预处理的技术原理、对酸洗效果的促进机制、工艺参数优化以及实际工业应用,为相关领域提供技术参考。喷砂预处理的技术原理与参数控制喷砂(Sandblasting)是一种通过高速喷射磨料冲击金属表面,改变其粗糙度与形貌的物理加工技术。其原理在于动能转化与选择性磨损:物理机制:压缩空气或离心力驱动磨料(如氧化铝、玻璃珠)以50-100m/s的速度撞击不锈钢表面,形成均匀的微观凹坑。表面氧化层、污染物被,同时形成可控的粗糙度(Ra值范围通常为μm)。技术参数体系:磨料选择:铸铁砂(粒径)或白刚玉(铁含量<),要求有棱角、清洁干燥、无油污。压缩空气:压力,需经油水分离器处理确保干燥无油。操作参数:喷嘴距工件表面100-300mm,喷射角度15-30°,移动速度保持均匀(约)。表:典型喷砂工艺参数对比参数类别常规范围精密处理要求工业级处理要求磨料粒径(细砂)(粗砂)空气压力表面粗糙度RaμmRaμmRaμm喷砂对不锈钢表面状态的改变喷砂预处理会改变不锈钢基材的表面特性。不锈钢酸洗,机箱外壳更平整。
酸洗车间通风系统配置标准一、设计原则与目标安全性优先需确保车间内酸雾浓度低于《工作场所有害因素职业接触限值》(GBZ)规定的氯化氢、硫酸等物质限值(如盐酸酸雾PC-TWA≤3mg/m³)。通风系统应具备防腐蚀、防爆设计,风机及管道材质需选用PP、PVC或玻璃钢(FRP)。环境适应性夏季车间温度控制在28℃以下,冬季不低于18℃,相对湿度保持在40%-60%以防止酸液过度挥发。系统需具备温湿度调节功能,避免冷凝水腐蚀设备。二、关键参数计算通风量确定换气次数法:酸洗车间换气次数建议15-25次/小时,按车间体积(长×宽×高)计算总风量(Q=V×n)。酸雾散发量法:根据酸液浓度、温度及槽体表面积,采用经验公式计算酸雾产生量(如盐酸挥发量G=×浓度%×温度℃×槽面积㎡),再按Q=G×K/C(K为安全系数,C为允许浓度)校核。系统阻力分析管道阻力:主管道风速控制在8-12m/s,支管4-6m/s,采用圆形管道减少摩擦阻力。设备阻力:通风罩(槽边吸气罩阻力≤50Pa)、过滤器(初效阻力≤100Pa)及吸收塔(填料塔阻力200-500Pa)需单独核算。三、系统配置要求设备选型风机:防爆型离心风机,风量按计算值×,全压需覆盖系统总阻力(含10%余量)。通风罩:酸洗槽上方设置槽边排风罩。佐贺不锈钢酸洗,药液循环使用。南通不锈钢酸洗推荐
不锈钢酸洗,提升后续喷涂附着力。江苏本地不锈钢酸洗多少钱
酸洗时间控制的关键参数体系酸洗时间作为影响金属表面处理质量的变量,需与浓度、温度、材质等参数形成动态平衡。根据不锈钢、碳钢等不同材料特性,其时间控制逻辑存在差异:一、基础时间参数确定材质差异基准不锈钢(304/316系列):推荐10-30分钟,硝酸基酸洗液需分段处理(首阶段5分钟除氧化皮,后续15分钟钝化)碳钢:15-40分钟,盐酸浓度20%时比较好窗口为25±5分钟铝合金:严格控制在3-8分钟,磷酸浓度5%条件下超时即产生腐蚀斑点污染物等级修正污染等级氧化皮厚度时间补偿系数轻度<×中度×重度>×(数据来源:某汽车零部件厂2024年工艺手册)二、动态调控机制温度-时间耦合模型当酸洗液温度从20℃升至60℃时,反应速率提升12倍,此时时间需按公式修正:$$T_{adj}=T_{base}\timese^{(\DeltaT-20)}$$(ΔT为温差,适用于盐酸体系)实时监测技术电阻探针法:通过溶液电阻变化判断反应终点(误差±15秒)机器视觉:表面灰度值达到60-70%时终止酸洗(某光伏企业2025年技术)三、异常工况处置时间超限后果碳钢:每超时1分钟,基体腐蚀速率增加²不锈钢:晶间腐蚀风险提升37%(316L材质实验数据)补救措施立即转移至5%碳酸钠溶液中和采用磷酸盐涂层修复。江苏本地不锈钢酸洗多少钱
泰州市佐贺表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**泰州市佐贺表面处理供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!

- 江苏佐贺不锈钢表面处理加工多少钱 2026-11-03
- 常州316L不锈钢酸洗代工厂 2026-11-03
- 苏州不锈钢酸洗多少钱 2026-11-03
- 本地不锈钢表面处理加工厂家 2026-11-02
- 扬州316L不锈钢表面处理加工工艺 2026-11-02
- 江苏316L不锈钢酸洗工艺 2026-11-02
- 常州食品级不锈钢表面处理加工成本 2026-11-02
- 南京不锈钢酸洗服务 2026-11-02



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制