小型铸件工厂直销
关键词: 小型铸件工厂直销 铸件

 2025.09.27
文章来源:
铸件的缺陷可能包括气孔、缩孔、裂纹、夹杂等,需通过检测剔除不合格品。气孔是铸件中常见的缺陷,通常是由于熔融金属中含有过多的气体,或浇注过程中卷入气体,在冷却凝固时气体无法排出而形成的,气孔会降低铸件的强度和致密性,影响其使用性能。缩孔是由于铸件在冷却凝固过程中,金属液补给不足,在铸件凝固的部位形成的孔洞,缩孔会导致铸件局部强度降低,甚至引起断裂。裂纹是铸件在凝固过程中或冷却后产生的断裂现象,主要是由于铸件内应力过或材料脆性过高引起的,裂纹会严重影响铸件的力学性能和安全性。夹杂是指铸件中混入的外来杂质,如砂粒、炉渣等,夹杂会破坏铸件的连续性,降低其强度和耐磨性。为了保证铸件质量,需要对铸件进行严格的检测,常用的检测方法包括目视检测、超声波检测、射线检测、磁粉检测等,通过检测及时发现缺陷,剔除不合格品,确保铸件能够满足使用要求。大型铸件的热处理需使用大型退火炉,确保温度均匀性,避免变形开裂。小型铸件工厂直销
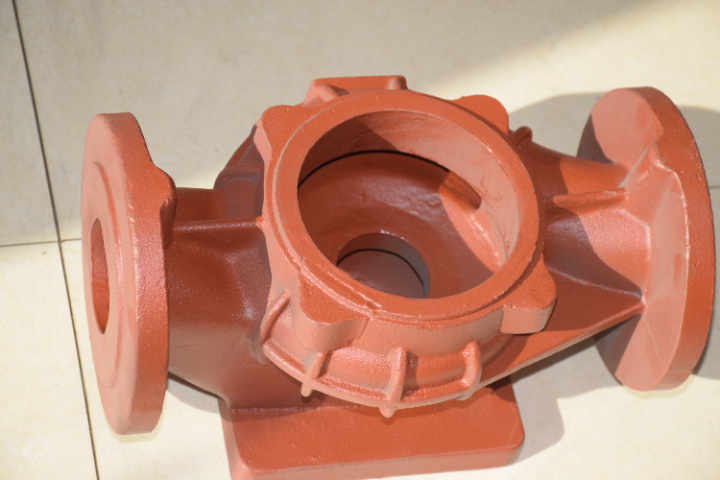
铝合金铸件的 T6 热处理(固溶 + 人工时效)可提高其力学性能。铝合金铸件在铸造状态下,其力学性能往往不能满足使用要求,需要通过热处理来改善,T6 热处理是铝合金铸件常用的热处理工艺之一,包括固溶处理和人工时效两个阶段。固溶处理是将铝合金铸件加热到一定温度(通常为 450 - 550℃),保温一段时间,使合金中的强化相充分溶解到铝基体中,形成均匀的固溶体,然后迅速水淬冷却,得到过饱和的固溶体。人工时效是将固溶处理后的铸件加热到一定温度(通常为 120 - 200℃),保温一段时间,使过饱和固溶体中的强化相以细小、均匀的颗粒析出,从而提高铝合金的强度和硬度。T6 热处理可以提高铝合金铸件的力学性能,如抗拉强度、屈服强度和硬度等,例如 6 系铝合金铸件经 T6 热处理后,抗拉强度可提高 50% 以上。同时,T6 热处理还能改善铝合金铸件的加工性能和耐腐蚀性,因此在航空航天、汽车、机械等领域得到应用。浙江树脂砂铸件联系人耐磨铸件在矿山、冶金设备中应用广,要求表面硬度高、内部韧性好。
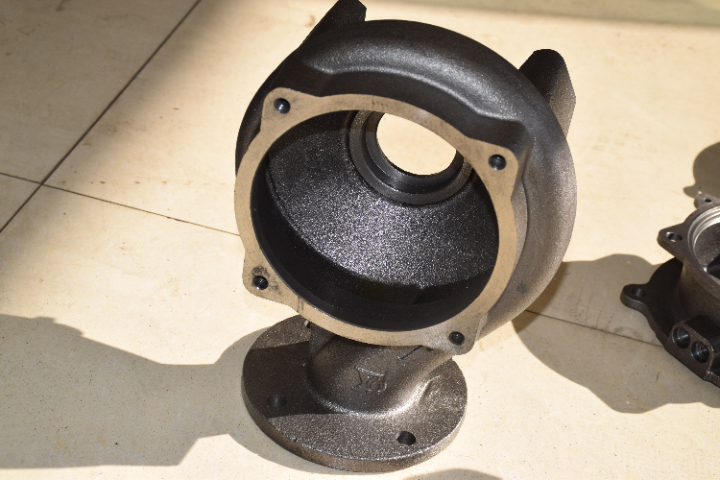
低压铸造适用于生产型薄壁铸件,如汽车轮毂,可减少气孔缺陷。低压铸造是一种将熔融金属在低压作用下注入模具型腔的铸造方法,其工作原理是在密封的坩埚内通入压缩空气或惰性气体,使金属液在压力作用下沿着升液管上升,平稳地注入模具型腔,待金属液充满型腔并凝固后,解除压力,未凝固的金属液回流到坩埚中。低压铸造的充型压力较低(通常为 0.02 - 0.06MPa),金属液在压力作用下平稳充型,流动速度均匀,能够避免金属液在充型过程中卷入气体,从而减少气孔缺陷。同时,低压铸造可以实现顺序凝固,有利于铸件的补缩,减少缩孔、缩松等缺陷。型薄壁铸件如汽车轮毂,形状复杂、壁薄且尺寸较,采用传统铸造方法容易出现浇不足、冷隔、气孔等缺陷,而低压铸造能够很好地解决这些问题,生产出的轮毂组织致密、性能优良。此外,低压铸造还具有金属利用率高、生产效率高、易于实现自动化等优点,在汽车、航空航天、兵器等领域得到了应用。
消失模铸造通过泡沫模型气化实现无分型面铸造,减少铸件清理工序。消失模铸造又称实型铸造,其工艺流程是首先用泡沫塑料制作与铸件形状完全一致的模型,然后将模型涂上耐火涂料并烘干,再将模型放入砂箱中,填入干砂并紧实,之后将熔融金属浇注到模型上,泡沫模型在高温金属液的作用下迅速气化、燃烧并消失,金属液取代模型的位置,冷却凝固后形成铸件。消失模铸造的特点是无需制作分型面和砂芯,模型可以设计成整体结构,减少了铸件的飞边、毛刺等缺陷,铸件的尺寸精度和表面质量较高。同时,由于没有分型面,避免了因分型面错位而产生的尺寸误差,铸件的形状可以更加复杂。此外,消失模铸造的砂箱可以重复使用,造型材料为干砂,不需要粘结剂,落砂清理方便,减少了铸件清理工序,提高了生产效率。消失模铸造适用于生产各种材质的铸件,尤其适合形状复杂、批量不的铸件生产,如汽车零部件、机床配件、艺术品等。锌合金铸件熔点低、流动性好,常用于制造小五金、玩具等精密部件。
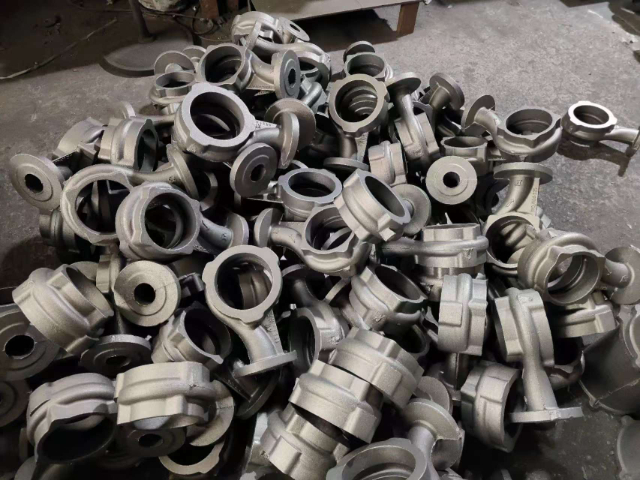
小型铸件的生产常采用自动化生产线,实现浇注、冷却、脱模的连续作业。小型铸件如汽车零部件中的螺栓、螺母、轴承座,家电中的连接件、齿轮等,需求量、形状相对简单,适合采用自动化生产线进行批量生产。自动化生产线由浇注机器人、输送设备、冷却系统、脱模机构、检测设备等组成,能够实现从金属液浇注到铸件脱模的全流程自动化作业。浇注机器人可以精确控制浇注量和浇注速度,保证铸件的充型质量;输送设备将铸型依次输送到浇注、冷却、脱模等工位,实现连续生产;冷却系统通过喷水或吹风等方式控制铸件的冷却速度,保证铸件质量;脱模机构能够自动将铸件从铸型中取出,提高生产效率。自动化生产线不提高了生产效率,降低了人工成本,还能够稳定地控制铸件质量,减少人为因素对铸件质量的影响,同时改善了工作环境,降低了工人的劳动强度,因此在小型铸件的生产中得到了应用。计算机模拟技术(如 CAST 软件)可预测铸件的成型过程,优化铸造工艺参数。上海便宜铸件规格尺寸
金属型铸造(硬模铸造)适用于大批量生产有色金属铸件,模具寿命长。小型铸件工厂直销
铸造车间需严格控制粉尘、废气排放,符合环保法规要求。铸造生产过程中会产生量的粉尘和废气,粉尘主要来源于型砂处理、落砂、清理等环节,如型砂的运输、筛分、混砂过程中会产生石英砂粉尘,铸件清理过程中会产生金属粉尘,这些粉尘如果被人体吸入,会危害工人的身体健康,长期吸入石英砂粉尘还会导致矽肺病。废气主要来源于金属熔炼、浇注等环节,如冲天炉熔炼会产生含有二氧化硫、一氧化碳、氮氧化物等有害气体的废气,这些废气排放到气中会污染环境,危害人体健康和生态系统。为了符合环保法规要求,铸造车间必须采取有效的措施控制粉尘和废气排放。对于粉尘控制,可以采用密闭设备、负压吸尘、布袋除尘器等设备,将粉尘收集处理后再排放;对于废气控制,可以采用燃烧法、吸附法、催化转化法等方法,去除废气中的有害成分。此外,铸造车间还需要定期对粉尘和废气排放进行监测,确保排放浓度符合国家标准,保护工人的身体健康和环境质量。小型铸件工厂直销

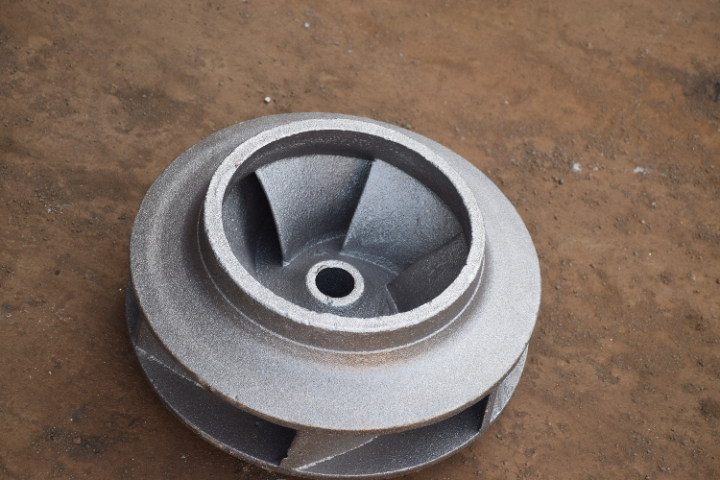



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 广东江门通风置换HF系列斜流增压管道风机
- 03 浙江静音型泵房怎么卖
- 04 触摸IC芯片刻字价格
- 05 内蒙锂电回转窑厂家定制
- 06 昆山工业烟密度测试箱价格
- 07 扬州进口雾化器冷却风机哪家快
- 08 安徽高压冲洗阀制造商
- 09 山东倍速链流水线公司
- 10 鞍山威乐全屋热水源头厂家