扬州316L不锈钢酸洗价格
关键词: 扬州316L不锈钢酸洗价格 不锈钢酸洗

 2025.10.05
文章来源:
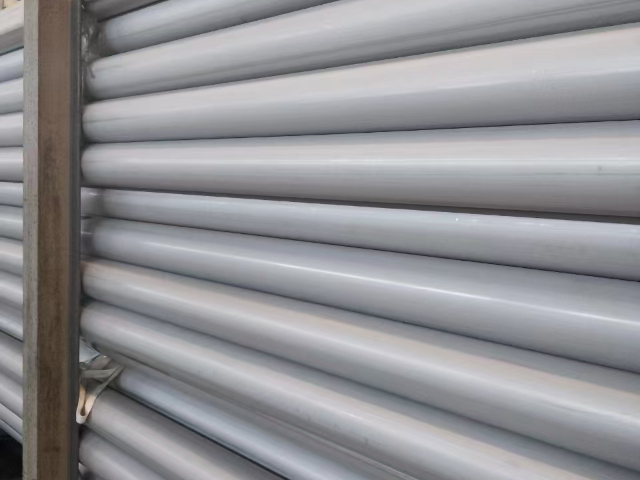
不锈钢酸洗工艺是通过酸性溶液与金属表面的化学反应,去除氧化皮、锈蚀及杂质,同时形成钝化膜以提升耐腐蚀性的表面处理技术。其原理及流程可分解为以下关键环节:一、化学作用机制氧化层溶解酸洗液(通常为硝酸与氢氟酸混合溶液)与不锈钢表面的氧化铁、铬氧化物发生化学反应,生成可溶性盐类并溶解脱落。例如:Fe2O3+6H+→2Fe3++3H2OFe2O3+6H+→2Fe3++3H2O此过程可焊接或加工过程中产生的热氧化层。钝化膜形成酸洗后,金属表面活性增强,与钝化液(如硝酸)反应生成致密的铬氧化物(Cr₂O₃)保护膜,厚度约1-10纳米,能有效隔绝腐蚀介质。该膜的形成遵循电化学优先氧化原理,确保基体金属不受侵蚀。二、工艺流程分解预处理阶段除油清洗:采用碱性溶液或超声波去除表面油污及颗粒物。清水冲洗:避免残留污染物干扰后续酸洗反应。处理阶段酸洗池:混合酸液(硝酸+氢氟酸)在50-60℃下浸泡,通过化学溶解剥离氧化层。钝化池:硝酸溶液进一步强化表面钝化膜,**金属光泽。后处理阶段中和与冲洗:碱液中和残留酸液,多级水洗确保表面洁净。干燥封闭:60-70℃热水浇淋加速干燥,防止二次氧化。不锈钢酸洗,管件内外都亮。扬州316L不锈钢酸洗价格
防止残酸腐蚀)废液处理:中和至pH6-9后沉淀回收金属离子注意事项:铝合金件需控制pH值(2-5),避免过腐蚀;精密零件应使用网篮装载,防止直接接触槽底;定期(每4小时)检测酸液浓度并及时补充。五、技术发展趋势1.当前技术突破频率自适应技术:新型换能器可实时调整20-200kHz频率,应对不同污染阶段复合工艺:某企业开发"电解-超声-酸洗"三联工艺,使不锈钢酸洗时间缩短至传统1/7绿色化改进:采用生物降解酸剂(如葡萄糖酸)配合超声,使COD排放降低60%2.未来发展方向智能化控制:通过AI算法优化频率-功率-温度参数组合,预计可提升能效30%模块化设计:即插即用式超声模块使现有酸洗线改造成本降低50%跨界应用:向锂电材料清洗、光伏硅片去杂等新兴领域扩展,市场规模预计2028年达零排放系统:结合膜分离技术实现酸液循环利用率>95%的闭环清洗随着法规趋严和精密制造需求增长,超声波辅助酸洗技术正逐步替代传统工艺。国内某企业数据显示,2024年该技术设备销量同比增长47%,在汽车零部件领域的渗透率已达38%。未来5年,随着自动化程度提升和成本下降,有望在中小企业实现规模化应用。无锡环保不锈钢酸洗价格不锈钢酸洗,表面钝化同步完成。
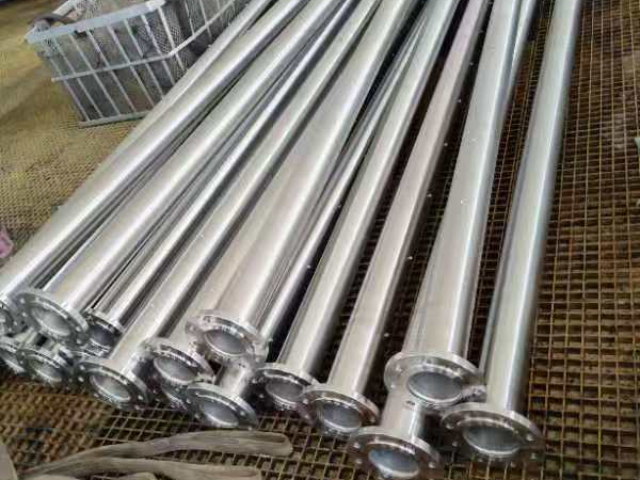
不锈钢酸洗的化学机制与工艺优化一、不锈钢酸洗的化学机制不锈钢酸洗是通过酸性溶液与金属表面氧化物发生化学反应,从而去除氧化皮、锈迹和其他污染物的过程。这一过程主要依赖于酸液中的氢离子与氧化皮中的金属氧化物之间的化学反应。例如,硝酸和氢氟酸的混合酸液能够有效溶解不锈钢表面的氧化铬层,同时去除焊接过程中产生的焊渣和氧化皮。二、工艺参数对酸洗效果的影响酸液浓度酸液的浓度是影响酸洗效果的关键因素之一。通常,硝酸的浓度控制在15-25%,氢氟酸的浓度在1-5%之间。过高的酸液浓度可能导致金属表面过度腐蚀,而过低的浓度则无法有效去除氧化皮。温度酸洗温度一般在20-60℃之间,温度每升高10℃,反应速率提高。然而,温度过高会加速酸液的挥发,增加操作难度和安全隐患。时间酸洗时间根据氧化皮的厚度和污染程度而定,通常在15-30分钟之间。过长的处理时间可能导致金属表面过度腐蚀,影响材料性能。三、工艺优化方案复合酸洗工艺采用硝酸和氢氟酸的复合酸洗工艺,不*能够有效去除氧化皮,还能减少金属表面的过度腐蚀。此外,添加缓蚀剂可以进一步保护金属基体,提高酸洗效果。自动化酸洗线自动化酸洗线通过精确控制酸液浓度、温度和处理时间。
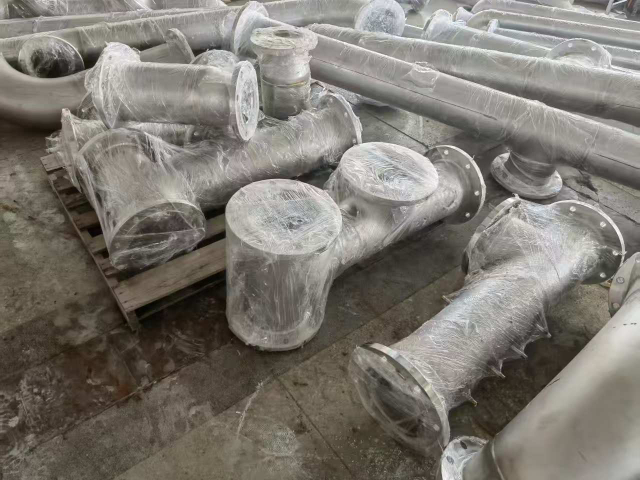
不锈钢酸洗是一种通过化学溶解去除表面氧化皮、锈蚀及污染物的工艺,旨在金属表面活性并形成钝化膜以提升耐腐蚀性。以下是关键要点:一、酸洗目的去除氧化皮:高温加工(如焊接、热处理)后形成的氧化层会降低耐腐蚀性,酸洗可溶解铁氧化物并暴露纯净金属表面。污染物:包括焊渣、油脂、金属粉尘等,避免成为腐蚀起点。改善表面质量:消除划痕、微小不平整,提高光洁度,适用于食品、医疗等高要求行业。钝化预处理:为形成富铬钝化膜(电位达+)做准备,增强抗腐蚀稳定性。二、酸洗方法浸渍法:适用于小型部件,通过浸泡确保均匀反应,效果比较好但受设备容量限制。喷淋法:适合大型设备或管道,通过循环喷淋实现清洗。膏剂法:现场手工操作,灵活处理焊缝、死角等区域。三、工艺流程预处理:去除油污和松散杂质。酸洗液配制:常用硝酸与氢氟酸混合(比例3:1或4:1),控制温度20-60℃。酸洗操作:浸泡10-30分钟,配合搅拌或循环提升均匀性。中和清洗:碱性溶液中和残留酸液,清水冲洗。钝化处理:硝酸或混合液钝化20-60分钟,形成致密氧化膜。后处理:干燥、蓝点检测(无蓝点为合格)及废液处理。泰州佐贺,不锈钢酸洗合同规范。
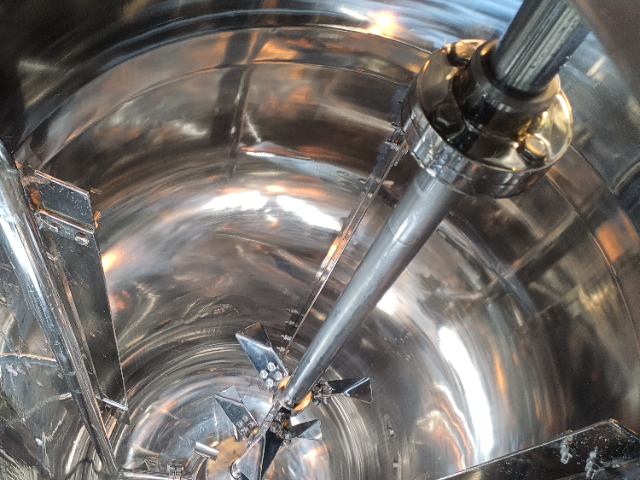
不锈钢酸洗的原理与工艺全解析一、酸洗的化学原理氧化层溶解机制不锈钢表面氧化皮(主要成分为FeO、Fe₂O₃、Fe₃O₄)与混合酸液发生反应:硝酸(HNO₃)分解氧化层中的铁氧化物氢氟酸(HF)溶解铬氧化物(Cr₂O₃)并促进钝化膜形成典型反应式:Fe₂O₃+6HF→2FeF₃+3H₂O钝化过程酸洗后表面铬元素富集(含量≥12%),形成致密Cr₂O₃钝化膜,电极电位从,增强耐腐蚀性。二、工艺流程(以泰州佐贺公司)预处理阶段脱脂:碱性溶液去除油污(温度50-70℃)水洗:高压喷淋去除残留物酸洗阶段酸液配比:硝酸15-25%+氢氟酸1-5%(温度20-60℃)处理时间:15-30分钟(视氧化层厚度调整)后处理阶段中和:碳酸钠溶液中和残留酸钝化:硝酸钝化20-60分钟形成稳定钝化膜纯水冲洗:电导率≤10μS/cm三、关键设备与技术参数生产线配置泰州佐贺公司配备4条,可处理大工件尺寸××配套纯水机(产水电阻率≥15MΩ·cm)保障终清洗质量工艺控制要点温度波动需控制在±2℃以内酸液浓度每日检测。佐贺不锈钢酸洗,焊缝色斑一扫光。上海304不锈钢酸洗加工厂
佐贺不锈钢酸洗,药液循环使用。扬州316L不锈钢酸洗价格
不锈钢酸洗废液处理需结合其强酸性、重金属及氟化物污染特性,采用多阶段工艺实现达标排放或资源化回收。以下是关键处理流程与技术要点:一、预处理阶段pH调节与中和使用石灰、氢氧化钠等碱性物质中和酸性(pH调至6-8),促使重金属(Cr³⁺、Ni²⁺、Fe²⁺)形成氢氧化物沉淀。需控制反应速度以避免氢气风险。混凝沉淀添加PAC(聚合氯化铝)和PAM(聚丙烯酰胺),通过絮凝作用增强沉淀效果。可同步去除部分悬浮物和胶体污染物。二、深度处理阶段重金属专项处理六价铬还原:投加亚**钠将Cr⁶⁺还原为低毒Cr³⁺,再通过二次沉淀分离。膜分离技术:反渗透(RO)或超滤(UF)进一步去除残留离子,产水可回用于生产线。氟化物去除石灰-氯化钙法生成氟化钙沉淀,需优化钙盐投加量以提高效率。三、资源化与终处置蒸发结晶对浓缩液进行多效蒸发,分离出**钠、**亚铁等副产品。镍、铬等金属可通过溶解-结晶-纯化工艺回收。污泥处理脱水后泥饼若含危险废物(如六价铬),需固化填埋或交由资质单位处置。四、**优化措施源头减量:采用**酸液(如柠檬酸)替代氢氟酸,减少污染物生成。循环利用:膜处理出水回用于漂洗环节。扬州316L不锈钢酸洗价格
泰州市佐贺表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,泰州市佐贺表面处理供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!

- 江苏佐贺不锈钢表面处理加工多少钱 2026-11-03
- 常州316L不锈钢酸洗代工厂 2026-11-03
- 苏州不锈钢酸洗多少钱 2026-11-03
- 本地不锈钢表面处理加工厂家 2026-11-02
- 扬州316L不锈钢表面处理加工工艺 2026-11-02
- 江苏316L不锈钢酸洗工艺 2026-11-02
- 常州食品级不锈钢表面处理加工成本 2026-11-02
- 南京不锈钢酸洗服务 2026-11-02


- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制