深圳中国台湾原装无心磨床直销
关键词: 深圳中国台湾原装无心磨床直销 无心磨床

 2025.10.08
文章来源:
磨床数控化改造与五金异形孔加工适配内孔磨床经数控化改造(搭载 FANUC 0i-MF 系统)后,可精细加工五金异形孔(如偏心孔、阶梯孔)。以 φ25mm、偏心距 3mm 的凸轮轴套为例,通过 CNC 编程实现 “自动对刀 - 偏心定位 - 分段磨削” 全流程自动化,定位精度 ±0.0005mm,偏心误差控制在 0.001mm 内。设备集成温度补偿模块,根据环境温度(20±2℃)实时修正主轴热伸长(补偿精度 0.0001mm),确保批量加工时内孔尺寸波动≤0.002mm。改造后设备适配多品种五金件加工,换型时间从 2 小时缩短至 30 分钟,满足小批量定制需求。无心磨床可实现对复杂形状工件的仿形磨削。深圳中国台湾原装无心磨床直销

无心磨床的磨削精度受多种因素制约。砂轮的磨损状态是关键因素之一,砂轮在长时间高速磨削过程中,其表面的磨粒会逐渐磨损、脱落,导致砂轮的磨削性能下降,进而影响工件的尺寸精度和表面粗糙度,因此需定期对砂轮进行修整和更换。导轮的转速、倾斜角度以及与工件的接触状态也至关重要,导轮转速不稳定或倾斜角度偏差,会使工件在磨削过程中的圆周运动和轴向进给出现异常,造成工件圆柱度误差增大。此外,工件的材质特性,如硬度、韧性等,对磨削精度也有影响,硬度较高的工件磨削难度较大,容易导致砂轮磨损加剧,而韧性较好的工件则可能在磨削过程中产生变形。同时,机床的整体刚性、传动系统的精度以及环境温度的变化等外部因素,也会间接影响无心磨床的磨削精度 。惠州高精度无心磨床源头工厂高精度的导轨系统使无心磨床运动平稳,保障磨削精度的稳定性。
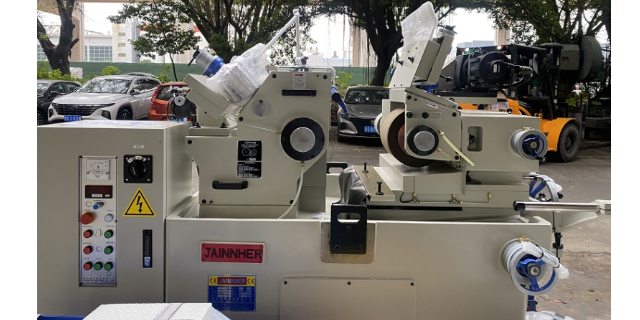
无心磨床冷却系统升级与五金件表面质量提升无心磨床冷却系统升级可改善五金件表面质量。针对 45# 钢轴类件加工,采用 “双喷嘴对称喷射 + 三级过滤” 系统:双喷嘴(间距 12mm,角度 50°)将乳化液(浓度 7%)精细喷射至磨削区,流量 40L/min;三级过滤(磁性分离→10μm 纸质过滤→5μm 硅藻土过滤)确保冷却液清洁度达 NAS 8 级。升级后磨削区温度从 200℃降至 120℃,工件热变形量≤0.001mm,表面粗糙度从 Ra0.8μm 提升至 Ra0.2μm,同时砂轮寿命延长 40%,降低五金加工不良率至 0.05% 以下。
高速磨削是提升无心磨床加工效率和表面质量的前沿技术。实现高速磨削的关键在于选用高性能的砂轮和先进的驱动系统。高速砂轮需具备高硬度、大强度和良好的耐磨性,通常采用超硬磨料(如立方氮化硼 CBN)制作,结合特殊的结合剂和制造工艺,使其能够承受高速旋转产生的巨大离心力。驱动系统则要求具备高功率、高转速和精细的调速性能,以确保砂轮稳定地在高速状态下运行。在高速磨削过程中,磨削区的温度会急剧升高,因此高效的冷却系统不可或缺,通过采用高压大流量冷却液,配合特殊的喷嘴设计,能够迅速带走磨削热,减少工件热变形,保证加工精度。同时,高速磨削对机床的整体刚性、动平衡性能以及控制系统的响应速度都提出了较高要求,只有各部件协同优化,才能充分发挥高速磨削技术的优势 。无心磨床的砂轮防护罩坚固,保障操作人员安全。
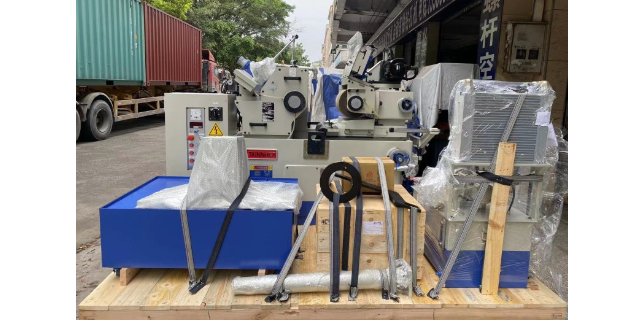
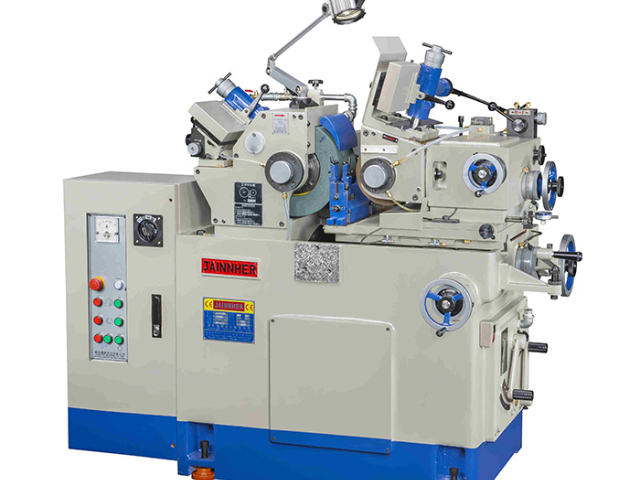
无心磨床是一种无需采用工件中心孔定位,通过砂轮、导轮与托板协同作用实现工件外圆磨削的精密机床,优势是 “连续加工、效率高、适合批量生产”。其工作原理可概括为 “三点定位磨削”:工件放置在托板上,由导轮(橡胶结合剂砂轮,转速低于砂轮)通过摩擦力带动工件旋转(旋转方向与砂轮相反),同时砂轮(刚玉或碳化硅材质)高速旋转(转速 3000-6000r/min)对工件外圆进行磨削,托板则支撑工件,确保加工稳定性。与普通外圆磨床相比,无心磨床无需装夹工件(节省装夹时间 50% 以上),可实现连续送料加工(如棒料自动送料,每分钟加工 10-20 件),适合直径 5-200mm、长度 50-1000mm 的圆柱形工件(如轴类、销钉、轴承滚子)。例如,轴承厂加工轴承外圈(直径 50mm)时,用无心磨床磨削外圆,加工精度可达 IT5 级(公差 ±0.005mm),表面粗糙度 Ra≤0.4μm,效率是普通外圆磨床的 3-5 倍,是批量生产圆柱形零件的设备。无心磨床的床身刚性好,能有效减少磨削过程中的振动。惠州高精度无心磨床源头工厂
无心磨床的磨削方式灵活,可满足多样化的加工需求。深圳中国台湾原装无心磨床直销
粒度选择需平衡效率与精度:粗磨(去除余量 0.1-0.5mm)选粗粒度(46#-80#),磨削效率高(金属去除率 10-20mm³/s);精磨(去除余量 0.01-0.1mm)选细粒度(100#-200#),加工精度高(圆度误差 ±0.002mm);超精磨(去除余量<0.01mm)选超细粒度(240#-400#),表面粗糙度可达 Ra0.025-0.05μm。结合剂方面,砂轮常用陶瓷结合剂(V),耐温性好(可承受 800℃以上高温)、硬度高,适合高速磨削(转速 3000-6000r/min);导轮需弹性好,选橡胶结合剂(R),确保通过摩擦力稳定带动工件旋转(摩擦系数≥0.4)。例如,加工 45# 钢轴(直径 20mm,要求 Ra0.8μm),选白刚玉 WA100# 陶瓷结合剂砂轮,导轮选橡胶结合剂 GC120#,可满足精度与效率需求。深圳中国台湾原装无心磨床直销



- 深圳数控无心磨床代理商 2026-09-16
- 佛山CNC斜进式外圆磨床 2026-09-16
- 珠海CNC圆筒磨床代理商 2026-09-16
- 青岛高精密无心磨床价格 2026-09-16
- 广州CNC直进式外圆磨床源头厂家 2026-09-16
- 安徽键和无心磨床品牌 2026-09-16
- 浙江键和无心磨床源头工厂 2026-09-16
- 重庆键和无心磨床厂家 2026-09-15



- 01 北京鼻吸制氧机价位
- 02 绍兴阀门驱动装置蜗轮箱厂家
- 03 伺服水平齐头封边机品牌
- 04 铜铅锌精矿洗涤压滤机供应
- 05 六安冷冻式干燥机配件
- 06 珠海多功能长龙式洗碗机供应商
- 07 山东摩擦片钻床联系电话
- 08 家用无障碍升降平台上门安装
- 09 湖南哪些真空灌胶机
- 10 广东管道风机制造商排名