河北真空成型片厂家
关键词: 河北真空成型片厂家 成型片

 2025.10.14
文章来源:
常见问题与对策:成型不完整/有褶皱:原因可能是加热不足、材料在框架上夹持不平、下压速度过慢或真空启动不及时。应检查加热时间,确保操作连贯迅速。颈缘不清晰:较常见的原因是石膏模型颈缘处理不当(有倒凹或不清)或材料加热过度失去弹性无法深入龈沟。应修整好模型,并精确控制加热时间。代型上有气泡:可能是模型表面有孔隙,或真空密封不严导致空气残留。需确保模型致密光滑,检查真空垫圈是否老化。代型变形:多为冷却过快或不均所致。坚持自然冷却或均匀风冷。成型片加热设备需定期校准温度传感器,偏差超过±2℃将导致材料性能异常。河北真空成型片厂家
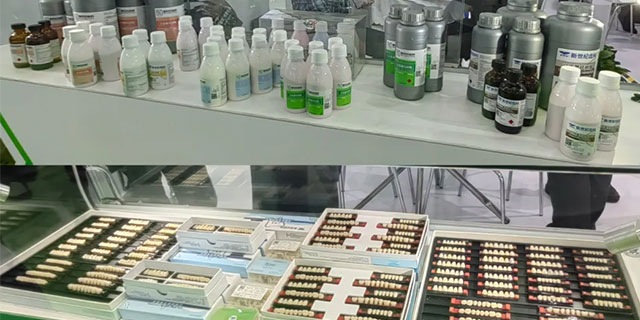
0.75型20片装:此规格的成型片厚度适中,兼顾了强度和成型精度。它可以用于制作多种类型的口腔修复体模型,包括一些后牙修复体。20片装的包装形式使得在临床应用中较为方便,能够满足常规的修复需求。0.8型20片装:0.8型成型片在强度和成型性能上表现良好,适用于制作形态较为复杂的口腔修复体模型。其20片装的规格可以满足一定时间内临床工作的需要,减少了频繁采购的麻烦。1.0型20片:1.0型成型片具有较好的强度和稳定性,能够承受一定的外力而不变形。它适用于制作一些大型或对强度要求较高的修复体模型,如全口义齿的模型制作。20片的包装数量能够满足一定规模的临床修复工作。山西成型片加工成型片0.5mm厚度规格,适用于单牙临时冠制作,加热后2分钟即可完成抽真空成型全流程。
成型片冷却定型:确保模型形态稳定。完成抽真空成型后,需要对模型进行冷却处理。冷却过程中,【代型材料】的温度逐渐降低,分子结构逐渐稳定,从而使模型的形态固定下来。冷却的速度和方式也会对模型的质量产生一定的影响,通常采用自然冷却的方式,避免因冷却速度过快导致模型内部产生应力,引起变形。在冷却过程中,要避免对模型进行触碰、挤压等操作,防止模型形态发生改变。只有当模型完全冷却定型后,才能进行后续的处理和使用。
复杂修复场景:对于一些复杂的口腔修复情况,如多颗牙齿的连冠修复、全口义齿制作等,可能需要选择厚度较大、强度更高的成型片。1.5型和2.0型的成型片在这种情况下能够发挥重要作用。例如,在制作全口义齿时,由于义齿需要承受较大的咬合力,且模型需要长期保存,使用2.0型10片装的成型片可以确保模型的强度和稳定性,为全口义齿的精确制作提供可靠保障。教学与研究场景:在口腔医学教学和科研领域,对口腔模型的精度和多样性有较高要求。不同厚度的成型片可以用于制作各种教学模型和科研用模型。例如,在教学过程中,可以使用0.5型成型片制作精细的口腔解剖模型,帮助学生更好地理解口腔结构;而在科研中,1.5型和2.0型成型片可以用于制作模拟复杂口腔疾病的模型,为研究提供准确的实验对象。成型片颜色均一无色差,确保模型美观自然。
本文围绕代型材料这一特殊的口腔医疗用品展开,深入探讨其贮存的相关要点。代型材料以树脂为主要成份,普遍应用于制作口腔软硬组织阳模或修复体的模型。鉴于其化学性质及应用场景的特殊性,正确的贮存方式对于保障产品质量、延长使用寿命以及确保临床应用效果至关重要。临床工作量:临床工作量的大小也会影响成型片包装规格的选择。对于工作量较大的口腔门诊或修复中心,20片装的常规厚度成型片可以满足日常的修复需求,减少频繁采购的成本和时间;而对于一些工作量较小或专注于高级修复的诊所,可以根据具体需求选择特殊厚度规格的成型片。成型片加热小心,防烫措施到位,规范操作保障医护安全。江苏口腔印模成型片订制
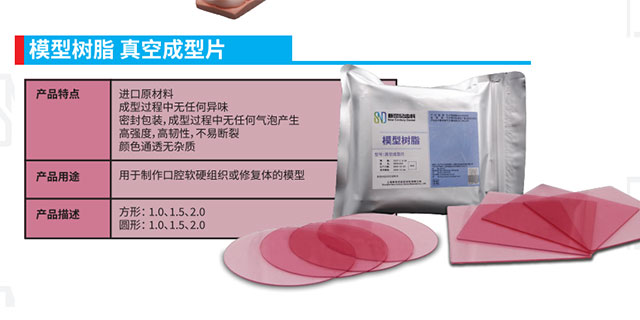
进口原料的成型片,密封无气泡,颜色通透,适配各类口腔模型制作。河北真空成型片厂家
性能劣化表现:物理性能改变:如果代型材料贮存在高温潮湿的环境中,较常见的问题是材料的尺寸稳定性变差。原本平整的材料可能会出现弯曲、扭曲等变形情况,这使得在制作模型时难以获得准确的形态。而且,材料的硬度也会发生变化,过硬或过软都会影响其在真空成型过程中的操作难度和成型质量。例如,某口腔诊所曾因将代型材料存放在靠近暖气管道的位置,一段时间后发现取出的材料变得柔软易折,无法正常放置在石膏模型上进行成型,只能废弃处理,造成了不小的经济损失。河北真空成型片厂家


- 广东咬合硬质树脂牙 2026-09-22
- 中国香港易排牙硬质牙品牌 2026-09-22
- 湖南TC型塑钢牙推荐 2026-09-22
- 耐磨硬质树脂牙颜色 2026-09-21
- 天津自然硬质树脂牙哪里买 2026-09-21
- 吉林S型硬质牙代理商 2026-09-21
- 浙江纳米塑钢牙推荐 2026-09-21
- 吉林自然硬质牙供应商 2026-09-21



- 01 同济生物姜黄厂商
- 02 尿液培养基技术
- 03 细菌提取试剂盒步骤
- 04 常州舒服消毒液价格
- 05 诺力生浓缩乳清蛋白日常的补充
- 06 川渝生理盐水供应商
- 07 绿色环保全自动远红外治疗仪(智能坛轮)服务电话
- 08 SBI血清销售
- 09 江苏高光效叶绿素荧光仪
- 10 重庆修复成型片生产厂家