上海1吨铸件现货
关键词: 上海1吨铸件现货 铸件

 2025.10.31
文章来源:
铸件的飞边、毛刺需通过清理工序去除,避免装配时划伤或影响精度。铸件在铸造过程中,由于模具分型面之间存在间隙、合模力不足等原因,金属液会在分型面处形成飞边;在铸件的浇冒口、棱角等部位也会产生毛刺,飞边和毛刺不影响铸件的外观质量,还会在装配过程中划伤操作人员或其他零件,影响装配精度和设备的正常运行。因此,铸件的清理工序是铸造生产中不可或缺的环节。清理飞边和毛刺的方法包括人工清理、机械清理和化学清理等,人工清理适用于小批量、形状复杂的铸件,通过锉刀、砂纸等工具去除飞边和毛刺,但效率低、劳动强度;机械清理适用于批量生产,常用的设备有滚筒清理机、抛丸清理机、砂带打磨机等,能够高效地去除飞边和毛刺,提高清理质量;化学清理适用于某些特定材料的铸件,通过化学溶液腐蚀去除飞边和毛刺,但应用范围较窄。清理后的铸件表面光滑、尺寸精确,能够保证装配顺利进行,提高设备的可靠性和使用寿命。铸件作为工业基础部件,其质量和性能直接影响整机设备的可靠性和使用寿命。上海1吨铸件现货
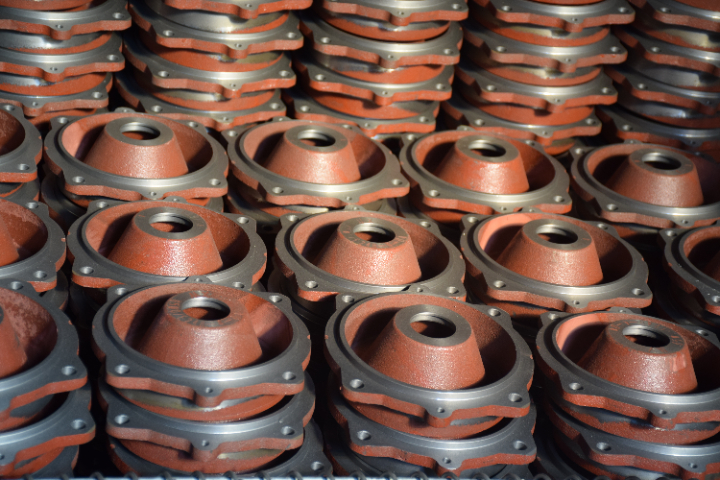
铸件的结构设计应避免壁厚急剧变化,防止冷却过程中产生应力集中和裂纹。铸件在冷却凝固过程中,不同部位的冷却速度不同会产生内应力,如果铸件结构设计中存在壁厚急剧变化的情况,厚壁部位冷却速度慢,薄壁部位冷却速度快,会导致两者之间产生较的温差和收缩差异,从而在壁厚变化处产生应力集中。应力集中超过材料的强度极限时,就会在铸件上产生裂纹,影响铸件的质量和使用寿命。例如,在铸件的壁厚从 10 毫米突然变化到 3 毫米的部位,薄壁部位先凝固收缩,厚壁部位后凝固收缩,薄壁部位会对厚壁部位产生拉应力,当拉应力过时,就会在交界处产生裂纹。为了避免这种情况,铸件的结构设计应采用渐变的壁厚过渡方式,使壁厚变化平缓,减少冷却过程中的温差和收缩差异;对于必须存在的壁厚差异较的部位,可以设置加强筋或圆角过渡,分散应力集中;此外,还可以通过合理设计浇注系统和冷却系统,改善铸件的冷却条件,减少内应力的产生。合理的结构设计是保证铸件质量的重要前提。上海1吨铸件现货高铬铸铁铸件因优异的耐磨性,常用于制造破碎机颚板、磨球等易损部件。
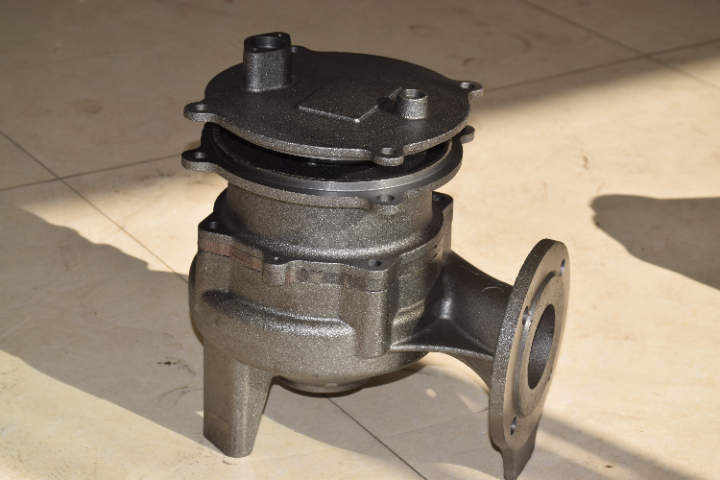
铸造是人类早掌握的金属加工技术之一,可追溯至数千年前的青铜器时代。早在新石器时代晚期,人类就开始尝试用泥土制作模具,将熔融的铜锡合金注入其中,冷却后得到简单的铜器,这便是原始铸造工艺的雏形。到了青铜器时代,铸造技术得到了极的发展,古埃及、古巴比伦、中国等文明都掌握了较为成熟的铸造技术。在中国,商周时期的青铜铸造工艺达到了鼎盛,的司母戊鼎便是这一时期的杰作,它重达 832.84 千克,采用范铸法铸造而成,造型雄伟,纹饰精美,充分体现了当时高超的铸造水平。随着时代的发展,铸造技术不断进步,从青铜时代进入铁器时代后,铸铁铸造技术逐渐成熟,战国时期的铁制农具和兵器已经使用铸造工艺。铸造技术的出现和发展,极地推动了人类文明的进程,为工具制造、兵器生产、机械发展等提供了重要的技术支撑。
铸造过程中的金属液流动性不足会导致铸件出现浇不足、冷隔等缺陷。金属液的流动性是指熔融金属在模具型腔中流动的能力,它是影响铸件成型质量的重要因素。流动性不足时,金属液无法充满整个模具型腔,会导致铸件出现浇不足缺陷,即铸件形状不完整,部分结构缺失;当金属液在流动过程中温度降低过快,前后两股金属液在型腔中相遇时无法完全融合,会形成冷隔缺陷,表现为铸件表面或内部出现不规则的缝隙或接痕,影响铸件的密封性和力学性能。金属液流动性不足的原因主要包括金属液温度过低、成分不合理、模具温度过低、浇注系统设计不当等。金属液温度过低会使其粘度增,流动阻力增加;金属成分中合金元素含量不合适,如硅、锰等元素不足,会降低金属液的流动性;模具温度过低会使金属液在接触模具后迅速冷却,流动性急剧下降;浇注系统设计不合理,如浇道截面过小、弯道过多,会增加金属液的流动阻力。为了避免这些缺陷,需要合理控制金属液温度和成分,预热模具,优化浇注系统设计,以提高金属液的流动性。铸件广泛应用于汽车、机械、航空航天、建筑等多个工业领域。
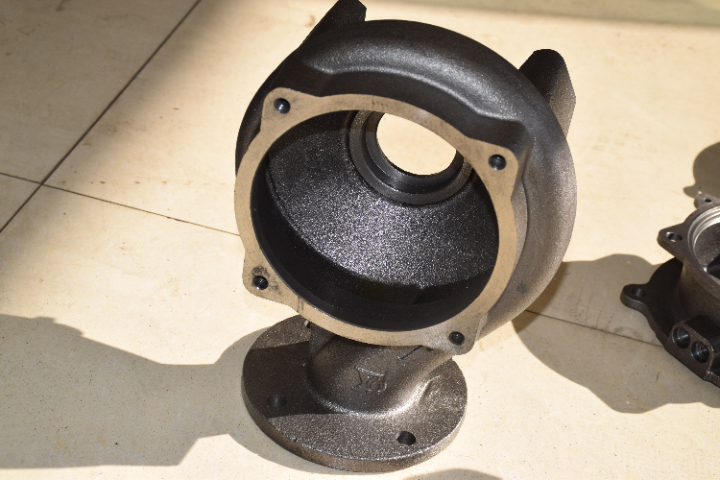
精密铸造(如失蜡铸造)可生产形状复杂、表面粗糙度低的铸件,减少加工量。精密铸造是一种先进的铸造工艺,失蜡铸造是精密铸造的典型,其工艺流程包括制作蜡模、组装蜡模、涂挂耐火涂料、撒砂、干燥硬化、脱蜡、焙烧、浇注、清理等环节。失蜡铸造采用蜡模复制铸件的形状,蜡模可以精确制作出复杂的花纹、内腔、薄壁等结构,因此能够生产出形状复杂的铸件,如飞机发动机的涡轮叶片、汽轮机的叶片、艺术品等,这些铸件采用传统铸造方法难以成型,或需要量的后续加工。同时,失蜡铸造的铸型表面光滑,铸件的表面粗糙度可达 Ra1.6μm 以下,尺寸公差可达 ±0.05 毫米,能够满足高精度零件的要求,减少了后续机械加工的工作量,甚至可以实现 “近净成形”,直接使用。精密铸造不提高了铸件的质量和精度,还降低了生产成本,缩短了生产周期,在航空航天、医疗器械、精密仪器等领域得到了应用。铸件的无损检测技术包括超声检测、射线检测、磁粉检测等,可发现内部隐藏缺陷。QT400铸件销售价格
耐磨铸件在矿山、冶金设备中应用广,要求表面硬度高、内部韧性好。上海1吨铸件现货
连续铸造技术可实现铸件的自动化生产,适用于型材、板材等产品。连续铸造是将熔融金属不断浇入结晶器中,在结晶器内初步凝固形成坯壳后,通过拉坯机构将铸坯从结晶器中连续拉出,经二次冷却完全凝固后切成定尺长度的铸造方法。连续铸造技术的特点是生产过程连续进行,能够实现自动化控制,从金属熔炼、浇注、冷却到拉坯、切割等环节都可以通过自动化设备完成,提高了生产效率,降低了人工成本。连续铸造适用于生产型材、板材、管材、棒材等产品,如钢铁行业的方坯、圆坯、板坯,有色金属行业的铝型材、铜棒等。与传统的模铸相比,连续铸造生产的铸坯尺寸均匀、表面质量好、内部组织致密,能够减少后续轧制工序的加工量,提高成材率。同时,连续铸造的金属利用率高,能耗低,生产过程易于控制,产品质量稳定,因此在钢铁、有色金属等冶金行业得到了应用。上海1吨铸件现货




- 01 黑龙江超大载重系留无人机高空侦查
- 02 山东广告板材激光切割机规格型号
- 03 江苏高精度硅片颗粒度检测设备厂商
- 04 广东燃气固定式球阀
- 05 氨气高压储罐采购报价
- 06 泉州二维码贴标机经销
- 07 代替液力偶合器膜片联轴器
- 08 上海压力相关型变风量末端解决方案
- 09 合肥变量液压泵设备供应商
- 10 ENRX车轴感应预热(热装)装置