浙江合金折叠翅片厂家
关键词: 浙江合金折叠翅片厂家 折叠翅片

 2025.11.25
文章来源:
Squarefinnedtube);2)、圆形翅片管;3)、螺旋翅片管(spiralfinnedtube);4)、纵向翅片管(LongitudinalFinnedTube)5)、波纹形翅片管;6)、螺旋锯齿状翅片管(HelicalSerratedFinnedTubes);7)、针状翅片管;8)、整体板状翅片管(板翅);9)、内翅片管(innerfinnedtube)。等等。3、根据翅片管的翅片材质是否与基管材质相同可分为:1)、单金属翅片管2)、双金属复合翅片管单金属翅片管按材质分类1)、铜翅片管;2)、铝翅片管;3)、碳钢翅片管;4)、不锈钢翅片管;5)、铸铁(铸钢)翅片管;等。按用途分类1)、空调用翅片管;2)、空冷用翅片管;3)、锅炉:水冷壁,省煤器,空预器分别使用的翅片管;4)、工业余热回收用翅片管;5)、其他特种用途翅片管;等。词条标签:科技产品。常州三千科技的折叠翅片物美价优,欢迎您的来电哦!浙江合金折叠翅片厂家
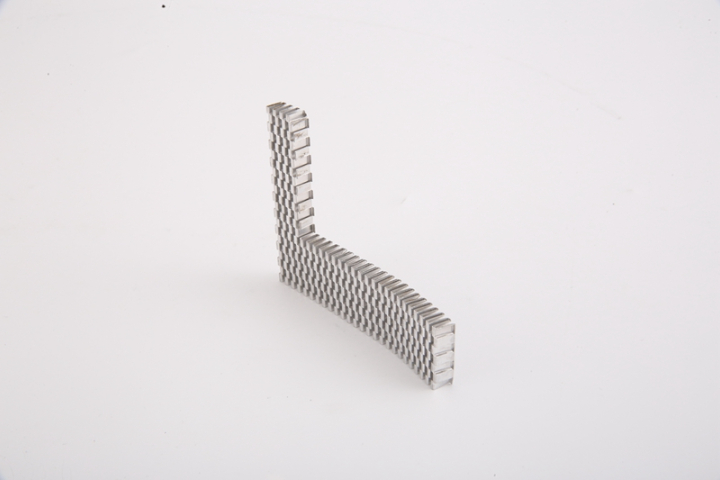
或整体热镀锌)等方法相比,无论是在产品质量(翅片的焊合率高,可达95%),还是生产率及自动化程度上,都是更为先进。三辊斜轧整体型螺旋翅片管三辊斜轧整体型螺旋翅片管三辊斜轧整体型螺旋翅片管其生产原理为:在光管内衬一芯棒,经轧辊刀片的旋转带动,无缝钢管通过轧槽与芯头组成的孔腔在其外表面上加工出翅片。这种方法生产出的翅片管因基管与外翅片是一个有机的整体,因而不存在接触热阻损失的问题,具有较高的传热效率。三辊斜轧法与焊接法相比,该生产线具有生产效率高,原材料耗用低,且生产的翅片管换热率高等优点。三辊斜轧整体型螺旋翅片管技术已成功应用于翅片为铜、铝的单翅片管或复合翅片管,或钢质的低翅片管;钢质整体型翅片管市场上多见为低翅片管,整体型高翅片管其材质多为铝、铜等,一般是冷轧成型。翅片管翅片管的分类编辑翅片管的种类很多,而且还在不断涌现新的品种。大体上可按下述几个方面进行分类:1、按加工工艺分类1)、轧制成型翅片管(extrudedfintube);2)、焊接成型翅片管(高频焊翅片管、埋弧焊翅片管);3)、滚压成型翅片管;4)、套装成型翅片管;5)、铸造翅片管;6)、张力缠绕翅片管;7)、镶片管。按翅片形状分类1)、方翅管。山西铜铝合金折叠翅片定制常州三千科技是一家专业提供折叠翅片的公司,欢迎您的来电!
所述下子模板9上固定设置有下限位钉34,所述凹模板16和第二凹模板17内分别活动设置有与下限位钉34配合用于控制推板23和第二推板26位置的上限位钉35。所述下子模板9上还分别设置有下卸料板30和第二下卸料板31,下卸料板30上设置有一组与桥片单元凸模10相适配的让位孔3001,第二下卸料板31上设置有一组与第二桥片单元凸模11相适配的让位孔3101;所述下子模板9上分别设置有将下卸料板30和第二下卸料板31向上顶出的下卸料板弹簧32,还分别设置有限制下卸料板30和第二下卸料板31上行行程的下卸料板侧压板33。开模时,所述下卸料板30和第二下卸料板31处于上顶点,所述上限位钉35下落处于下死点。所述推板23和第二推板26分别在下压弹簧24和第二下压弹簧27的作用下处于下方的位置。当需要成型桥片单元3时,控制系统控制驱动装置20带动下斜锲14移动,使下斜锲14的下凸台1401与上斜锲7的上凸台701配合,从而使上子模板12位置下移。同时控制第二驱动装置21带动第二下斜锲15移动,使第二下斜锲15的下凸台卡入第二上斜锲8的上卡槽内,在顶出弹簧18的作用下使第二上子模板13上行。当模具合模时,下限位钉34先顶着上限位钉35向上移动,带动推板23上移。由于第二上子模板13的位置高,因此。
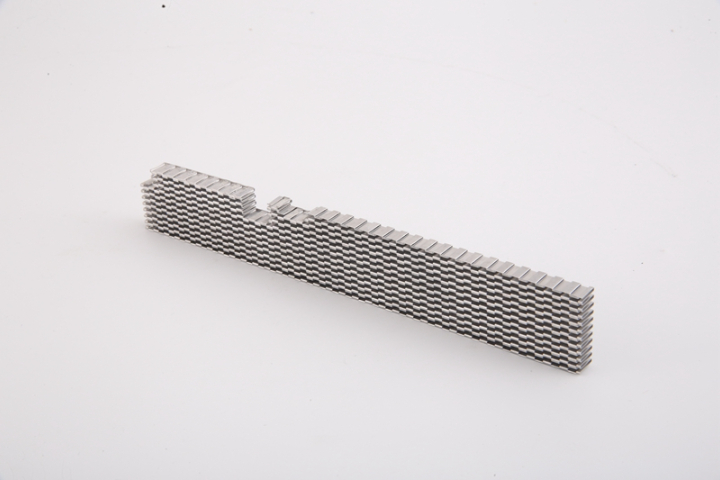
翅片机能够完成热交换器制作过程中翅片的自动切片、自动排片工艺过程,并在人工装管后进行自动涨管。集成冲床后即可建立自动热交换器生产线,从而完成从翅片的加工到胀管的全部工作流程。可自动匹配冲床与自动翅片机的工作节拍,适应不同宽度或高度的翅片,适用范围广。现实应用中,需要1名工人操作即能完成装管、启动、取成品等动作,自动化程度高、降低劳动强度、安全性能高。2:翅片机设备采用了全新的制造工艺和技术,其性能、外观、质量均达到国外同类设备的水准。控制方式由PLC、触摸屏、标准控制按钮、信号开关构成,分自动/手动控制模式,并具备故障诊断功能,可通过触摸屏找到故障点,轻松排除故障。3:翅片机设备适应的翅片范围可根据客户的要求实现非标定制,同时占地面积小、结构简洁、具有检维修简便和能的特点,添补了国内行业空白,提高了热交换器制造行业的自动化水平。常州三千科技供应智能折叠翅片,有需求可以来电咨询!
所述螺纹柱的一端与压板转动连接,所述工作台的底部固定有第二安装座,所述第二安装座上安装有螺纹柱。所述压板的两端均固定有螺杆,所述螺杆活动穿过安装座以及第二安装座。推荐的,所述固定板和工作台上均设有通孔,所述顶杆活动穿过通孔。推荐的,所述肋板的端部为弧形,且与弧形托板卡合。推荐的,所述肋板之间的肋槽与弧形托板的宽度相同。推荐的,上模和下模上的肋板和弧形托板相互交错分布。本实用新型的技术效果和优点:将制备散热翅片的铝板放置在下模上,通过将上模向下推进,使得上模与下模相互配合,对铝板进行弯曲成型,在对铝板进行弯曲之前,通过转动螺纹柱,带动压板上下移动,从而调整弧形托板在肋槽内的深度,实现对铝板折叠宽度的控制,能够生产出不同折叠宽度的散热翅片,满足不同生产要求。附图说明图1为本实用新型的结构示意图;图2为本实用新型上模的肋板安装结构示意图。图中:1安装座、2螺杆、3固定板、4肋板、5螺纹柱、6压板、7顶杆、8弧形托板、9肋槽、10工作台、11第二安装座、12通孔。具体实施方式下面将结合本实用新型实施例,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例是本实用新型一部分实施例。常州三千科技的折叠翅片,欢迎咨询了解!福建IGBT模块折叠翅片维修
折叠翅片,就选常州三千科技,用户的信赖之选,欢迎新老客户来电!浙江合金折叠翅片厂家
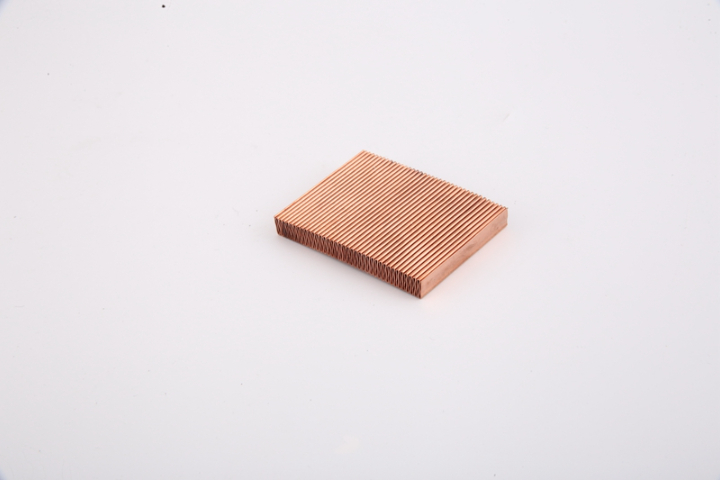
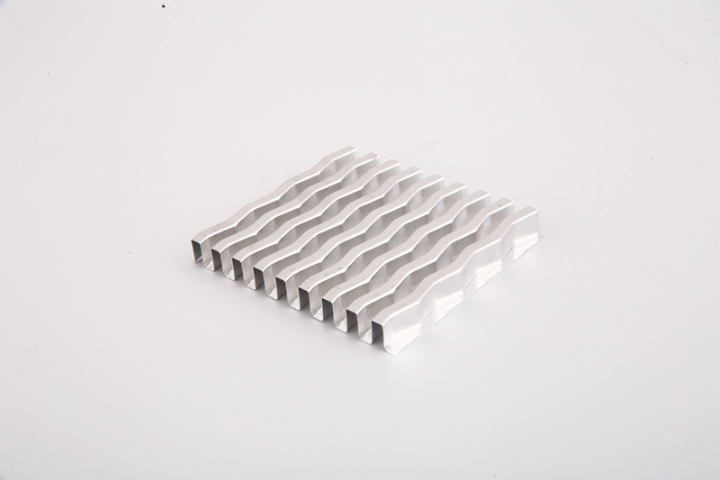
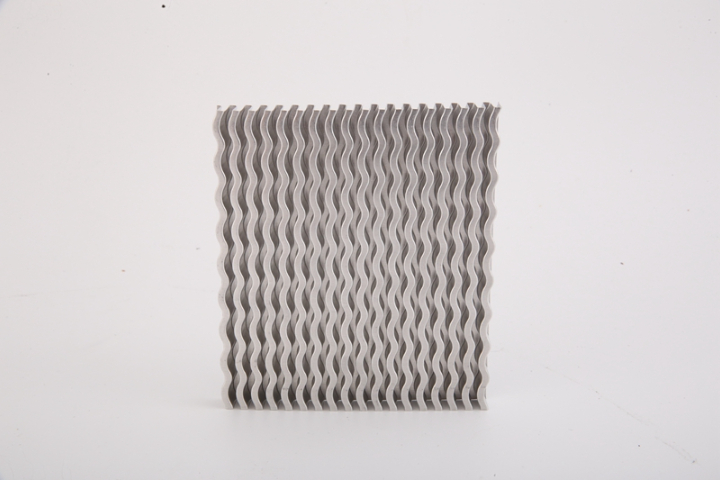
本实用新型属于散热翅片模具技术领域,具体涉及一种散热翅片成型模具。背景技术:散热翅片通过增加与空气的接触面积,进而增加散热的速度,能够有效的对物体进行快速冷却。在散热翅片的生产过程中,通常采用导热性较好的金属铝或铜进行制备。在采用铝进行生产时,由于铝具有较好的延展性,因此,主要通过冲压的方式进行生产。由于现有的成型模具在对铝板进行成型时,对铝板的折叠弯曲宽度为固定的,只能生产出一种折叠宽度的散热翅片产品,不能根据生产需求对铝板的折叠宽度进行调整,造成了现有的翅片成型模具在生产过程中具有一定的局限性。技术实现要素:本实用新型的目的在于提供一种散热翅片成型模具,以解决上述背景技术中提出的问题。为实现上述目的,本实用新型提供如下技术方案:一种散热翅片成型模具,包括相互配合的上模和下模,所述上模和下模均由肋板和弧形托板组成,所述上模还包括固定板,构成上模的肋板等间距固定在固定板上,构成下模的肋板等间距固定在工作台上,所述弧形托板位于由相邻两个肋板形成的肋槽内,所述弧形托板的底部均与顶杆固定连接,所述顶杆与压板固定连接,所述固定板上还固定有安装座,所述安装座上安装有螺纹柱。浙江合金折叠翅片厂家

- 上海半导体折叠翅片厂家 2026-10-08
- 江苏新能源汽车折叠翅片厂家 2026-10-07
- 内蒙古新能源汽车折叠翅片设计 2026-10-07
- 内蒙古新能源汽车折叠翅片加工 2026-10-07
- 黑龙江凹凸单板折叠翅片设计 2026-10-07
- 广东新能源汽车折叠翅片 2026-10-07
- 山西液冷板折叠翅片报价 2026-10-06
- 山西汽车散热器折叠翅片维修 2026-10-06



- 01 天津固态散热片
- 02 台州高价收购库存二手车
- 03 温州精密数控机加工技术
- 04 德宏摩托车真空胎批发
- 05 衢州回油电磁阀生产厂家
- 06 上海防冻液直销价
- 07 定制汽车头枕腰靠怎么安装
- 08 云南PI加热片价格
- 09 吉林大功率电机驱动器
- 10 江苏矿车多路360拼接算法