陕西铝合金切削液共同合作
关键词: 陕西铝合金切削液共同合作 切削液

 2026.01.11
文章来源:
冷却作用:切削液能够带走切削过程中产生的热量,降低刀具和工件的温度,防止过热导致刀具磨损和工件变形。切削液的冷却性能和其导热系数、比热、汽化热以及粘度(或流动性)有关。由于水的导热系数和比热均高于油,因此水溶性切削液的冷却性能要优于油性切削液。润滑作用:切削液能够减少刀具与工件、刀具与切屑之间的摩擦,降低切削力和功率消耗,提高刀具寿命和表面质量。清洗作用:切削液能够冲洗掉切削区域的切屑、磨屑和脱落的微小颗粒,防止它们划伤已加工表面,并保证加工区域的清洁。对于油基切削油,粘度越低,清洗能力越强,尤其是含有煤油、柴油等轻组份的切削油,渗透性和清洗性能就越好。防锈作用:切削液能够在加工过程中及加工后的一段时间内,防止工件和机床生锈。工业空调支持冷热量回收利用。陕西铝合金切削液共同合作
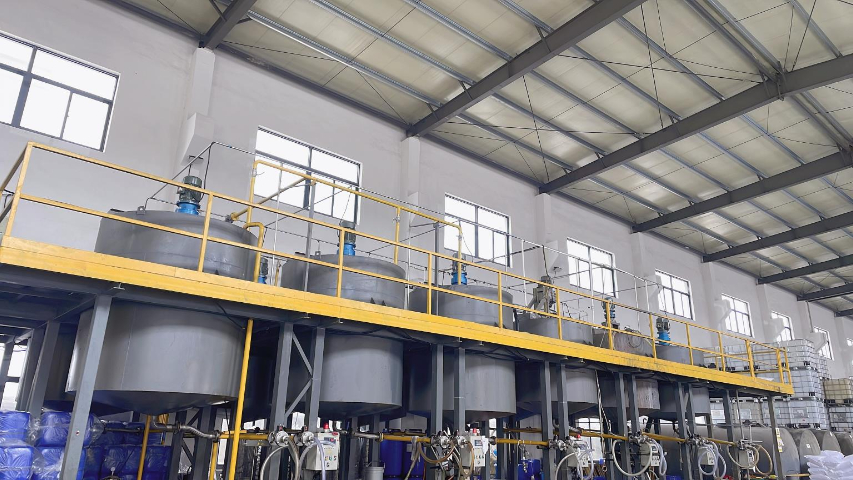
表面干燥要求:金属表面必须彻底干燥,因为表面的水分会影响防锈剂的附着效果和防锈性能。如果表面有少量水分,可以使用脱水防锈剂,或者用过滤干燥的压缩空气吹干。比较好使用时间:通常建议在金属表面干燥后立即使用水基防锈剂,以确保防锈剂能够快速形成保护膜。如果环境湿度较大,建议在干燥后尽快使用,避免金属表面重新吸收湿气。干燥时间:水基防锈剂的干燥时间因环境条件(如温度、湿度)和防锈剂类型而异,一般需要几小时至一天。在干燥过程中,应避免金属表面接触其他物质。注意事项:在使用防锈剂前,确保金属表面清洁无油污、灰尘和锈迹。使用后,根据需要进行包装保护,以延长防锈效果。江苏铝合金切削液生产企业智能配比型液简化操作流程,降低工人技能培训成本。
水溶性切削液乳化液:由矿物油、乳化剂、防锈剂等组成,加水稀释后形成水包油型乳液,具有良好的冷却和清洗性能,润滑性能相对较弱,适用于一般切削加工和磨削加工。半合成切削液:含有少量矿物油、表面活性剂、润滑剂等成分,稀释后呈半透明状,兼具冷却、润滑、清洗和防锈性能,性能较为均衡,适用于多种切削加工工艺。合成切削液:主要由水、水溶性聚合物、表面活性剂、防锈剂等组成,不含矿物油,具有良好的冷却、清洗和防锈性能,生物降解性好,对环境友好,但润滑性能相对较差,常用于对冷却和清洗要求较高的切削加工。
选择合适的切削液防锈性能:选择防锈性能良好的切削液,确保其含有有效的防锈剂,如钼酸钠、三乙醇胺、苯并三氮唑等。稳定性:选用高质量、稳定性好的切削液,避免因细菌滋生或化学分解导致防锈性能下降。环保性:选择符合环保要求的切削液,避免使用含亚硝酸盐等有害物质的防锈剂。 正确使用切削液稀释比例:严格按照切削液生产厂家推荐的稀释比例使用,确保防锈剂浓度足够。例如,水基切削液的防锈剂浓度通常为浓缩液的10%到20%,实际使用时需根据具体需求调整。水质选择:使用硬度适中的水稀释切削液,避免硬度过大或过小影响防锈性能。工业空调配备压力释放阀保安全。
定期清理切屑和杂质:切削液中的切屑和杂质会增加刀具磨损。定期清理切削液槽和过滤系统,确保切削液的清洁度。使用过滤系统:安装高效的过滤设备,如袋式过滤器、磁性过滤器等,去除切削液中的固体颗粒,减少对刀具的磨损。切削速度:适当降低切削速度可以减少切削热的产生,延长刀具寿命。进给量:合理控制进给量,避免过大的切削力导致刀具磨损加剧。切削深度:适当减小切削深度,减少刀具的负荷,降低磨损。好品质切削液:选择含有高效润滑剂和防锈剂的切削液,能够更好地保护刀具和工件。合适的刀具材料:根据加工材料选择合适的刀具材料(如硬质合金、陶瓷等),并优化刀具的几何参数,以提高刀具的耐磨性和使用寿命。工业空调支持手机NFC近场配置。黑龙江微乳化切削液厂家直销
宁波安斯贝尔切削液降低综合成本,提升企业市场竞争力。陕西铝合金切削液共同合作
切削液的选用需考虑加工要求、工件材料、刀具材料以及加工方法等因素。加工要求:粗加工时,金属切除量大,产生的热量多,因此应选用以冷却为主的切削液,如3%~5%的低浓度乳化液或离子型切削液;精加工时主要要求提高加工精度和加工表面质量,应选用具有良好润滑性能的切削液,如极压切削油或高浓度极压乳化液。工件材料:切削钢材等塑性材料时,需要用切削液;切削铸铁、黄铜等脆性材料时可不用切削液,其原因是作用不明显,且会污染工作场地;切削高强度钢、高温合金等难加工材料时,属于高温高压边界摩擦状态,宜选用极压切削油或极压乳化液。刀具材料:高速钢刀具耐热性差,应采用切削液;硬质合金刀具耐热性好,一般不用切削液,必要时可采用低浓度乳化液或水溶液,但应连续地、充分地浇注,否则刀片会因冷热不均而导致破裂。加工方法:铰孔、拉削、螺纹加工等工序刀具与已加工表面摩擦严重,宜采用极压切削油或极压乳化液;成形刀具、齿轮刀具等价格昂贵,要求刀具使用寿命长,可采用极压切削油;磨削加工时温度很高,工件易烧伤,还会产生大量的碎屑及脱落的砂粒会划伤已加工表面,因此要求切削液应具有良好的冷却清洗作用,故一般常采用乳化液或离子型切削液。陕西铝合金切削液共同合作

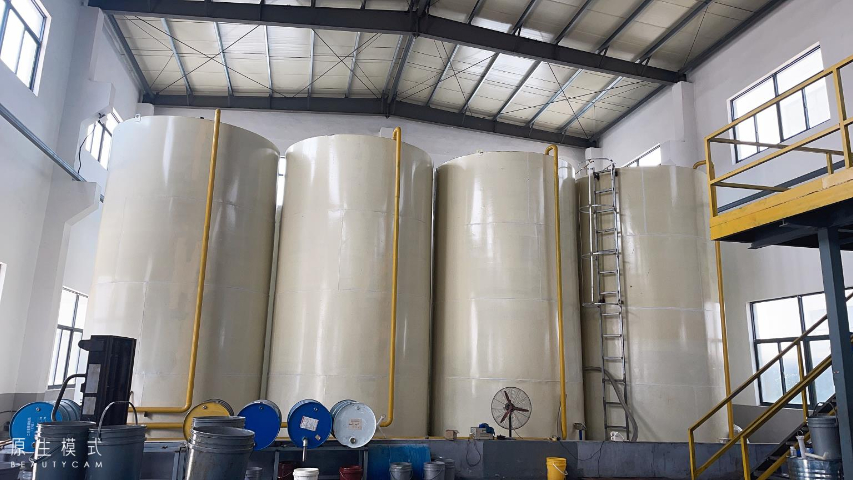
- 陕西铝合金切削液工厂 2026-09-24
- 贵州不锈钢切削液销售厂家 2026-09-24
- 山东磁铁切削液诚信合作 2026-09-24
- 山东全合成切削液生产厂家 2026-09-23
- 陕西切削液诚信合作 2026-09-23
- 江苏微乳化切削液生产企业 2026-09-23
- 重庆铸铁切削液生产企业 2026-09-23
- 湖南全合成切削液 2026-09-23



- 01 肇庆移印喷涂厂车间环境
- 02 中山LED有机硅胶型号
- 03 西藏各国香水香精厂家供应
- 04 湖北乳源原料乳清蛋白粉哪个牌子好
- 05 江西微乳化切削液厂家直销
- 06 厂房降温厂家电话
- 07 中山线路板有机硅胶原料厂家
- 08 美白精华液孕妇可用款
- 09 广西术后恢复短肽营养粉适合人群
- 10 高温厂房工商业屋面隔热降温方案