青岛狭窄空间焊接机电话
关键词: 青岛狭窄空间焊接机电话 焊接机

 2026.02.03
文章来源:
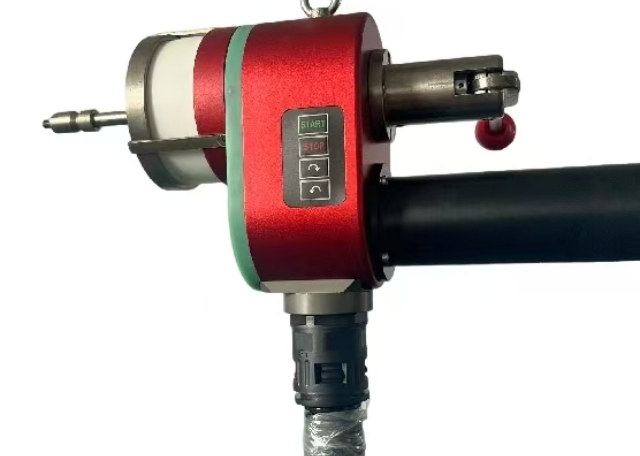
套管焊接机针对石油套管、结构柱套管、换热器管板接头等场景中套管与基管间的环形角焊缝或对接焊缝而优化。其在于灵活的位置适应性。通过可调式机架与高性能变位机协同,设备可轻松配置成立式焊接站(套管竖直)或卧式焊接站(套管水平)。在立式配置中,变位机驱动基管旋转,焊枪固定或微调,完成周向平焊,优势在于熔池控制稳定;在卧式配置中,则采用焊枪绕管旋转的方式,可应对超长套管的焊接。控制系统集成了全位置(C/PF/J-LOOP等)焊接参数库,能根据焊枪相对于重力方向的角度,自动匹配比较好的电流、电压、速度及摆动参数,确保在仰焊、立焊等位置也能获得与平焊一致的熔深与成形质量。这种全位置能力使其在风电塔筒基础套管、化工反应器裙座等大型结构的现场安装焊接中不可或缺,实现了从工厂预制到现场安装的焊接质量统一。配备柔性轨道与爬行小车,可在复杂空间内完成管道固定口全位置焊。青岛狭窄空间焊接机电话
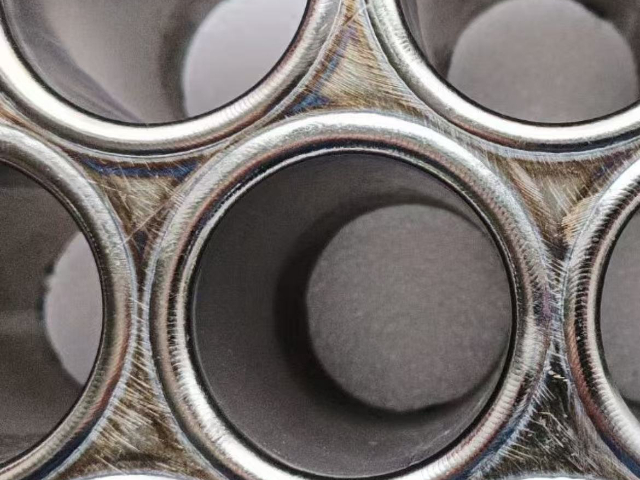
在高寒地区或用于承受高内压、高水锤压力的供水管道,常采用强度低合金钢(如X60, X70, X80)。这类钢材焊接时比较大的风险是氢致延迟冷裂纹。焊机为此集成了一套完整的抗裂解决方案:首先,采用低氢焊材(如低氢焊条、药芯焊丝),并配备焊材保温筒。其次,集成智能预热系统,通过感应加热或电阻加热带,在焊接前将坡口两侧区域均匀加热至规定温度(如100-150℃)。焊接过程中,通过红外测温监控层间温度不低于预热温度。焊接完成后,立即启动后热处理程序,将焊缝区域加热到特定温度(如250-300℃)并保温一定时间,使氢加速逸出。整个预热、层间温控、后热过程由设备自动程序控制,确保工艺执行的准确性和一致性,从根本上杜绝了高强度钢管焊接接头冷裂纹的产生。无锡航空航天焊接机配件采用高纯氩气(99.999%)全封闭式焊接保护,确保焊缝金属色泽银白。
波纹管壁厚极薄(0.1-0.5mm),焊接时熔池表面张力难以对抗重力,极易发生塌陷、烧穿。柔性仿形铜衬垫是解决此问题的经典方案。该衬垫由高导热率的紫铜或铍铜制成,其接触面精密加工成与波纹管外波形完全吻合的凹槽。焊接时,衬垫在背面紧密贴合支撑,一方面迅速将焊接热量导走,大幅降低工件温度,防止过热;另一方面为熔池金属提供刚性承托,防止其下坠。衬垫内部通常通有冷却水,以保持其持续的散热能力。对于复杂波形,衬垫采用分段式或柔性可调设计,以适应不同规格。这种“传导散热+机械支撑”双重作用,是保障超薄壁波纹管焊接成功率、获得良好背面成形的关键工艺装备。
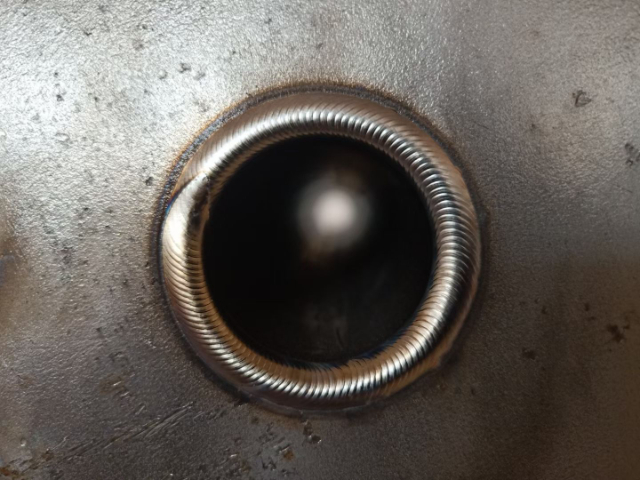
现场管道安装不可避免存在组对误差,如错边、间隙不均和管道不圆。本设备搭载的自适应坡口跟踪系统能有效应对这些挑战。系统通常采用激光视觉或电弧传感技术。激光视觉通过发射线激光扫描前方坡口,实时获取坡口宽度、中心线和高低差的三维数据。控制系统根据这些数据动态调整焊枪的横向(X/Y轴)位置和高度(Z轴),并微调焊接电流以适应间隙变化,确保电弧始终对准接头中心且熔深一致。对于存在椭圆度的管道,系统能识别并学习其形状,修正爬行小车的运动轨迹。这一“感知-调整”的闭环控制能力,降低了对管道预制和组对精度的苛刻要求,提高了现场焊接的一次合格率,是保障长输管道、海洋立管等重大工程焊接质量的关键技术。采用自动充氩与内窥镜监控,确保不锈钢管道单面焊双面成型(光亮面)。
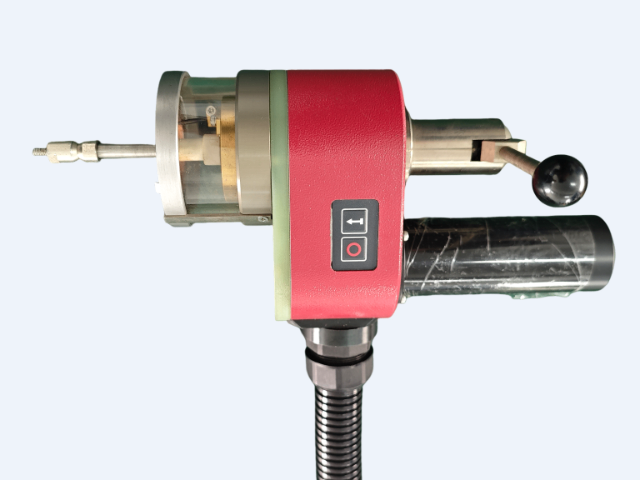
套管的精细定位是保证焊接质量与结构强度的前提。该焊接机内置的液压或气动内胀式定位系统,由一组高精度同心卡爪构成。安装时,定位头深入套管内部,卡爪在控制下均匀径向膨胀,直至与套管内壁完全贴合并施加恒定的胀紧力。此过程不*能自动校正套管自身的微小椭圆度,更能使其轴线与基管孔的理论轴线强制对齐。系统配备位移传感器,实时反馈校正量,确保终同心度误差稳定控制在0.1毫米以内。这种从内部进行的刚性定位,避免了外部夹具可能带来的遮挡和干涉,为焊枪提供了无障碍的焊接路径。在核电蒸发器传热管套管、航空航天高压管路等对同轴度有极端要求的领域,此项技术是保障介质流畅、减少涡流与振动磨损,以及确保焊缝均匀受力的关键技术基石。模块化设计,可快装更换卡盘与驱动模块,适应Φ20-Φ800mm管径范围。无锡套管焊接机厂家直销
全自动焊机实现卫生级管道(1D-3D)全位置焊接,内壁平滑无氧化。青岛狭窄空间焊接机电话
在高速自动化焊接中,人工事后抽检已无法满足对薄管焊接“零缺陷”的追求。集成化的在线视觉检测系统如同一个不知疲倦的“质检员”。该系统通常由一个高分辨率工业相机和特定的LED环形光源或激光线光源组成,安装在焊枪后方固定距离处。相机以与焊接同步的速度采集刚凝固的焊缝表面图像。图像处理软件运用先进的算法(如边缘检测、特征提取、深度学习模型)实时分析焊缝的几何特征:包括余高是否均匀、有无咬边(焊缝与母材交界处的凹陷)、表面有无凹陷或连续气孔、熔宽是否一致等。一旦检测到超出预设公差的缺陷,系统会立即发出声光报警,并在工件或软件界面上精确标记缺陷位置,同时可以触发分类器,将含有缺陷的产品自动分流。这不*实现了100%在线全检,还将质量控制从“事后补救”前置到“过程拦截”,大幅降低了废品率和后续返修成本。青岛狭窄空间焊接机电话
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 广东无缝钢管焊接机 2026-10-29
- 昆山便携式焊接机调试方法 2026-10-28
- 广东超纯水供应行业焊接机配件 2026-10-28
- 无锡封闭式全位置焊接机如何更换钨棒 2026-10-28
- 青岛全位置封闭焊接机如何更换钨棒 2026-10-28
- 昆山封闭式直管焊接机教学 2026-10-28
- 深圳不锈钢自动管板焊接机报价 2026-10-27
- 西安食品焊接机调试方法 2026-10-27



- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 海南琼脂分装机
- 10 氨气高压储罐采购报价