广东通风管管法兰专机焊接电源
关键词: 广东通风管管法兰专机焊接电源 管法兰专机

 2026.03.02
文章来源:
该机构在传统六轴机器人末端增加三自由度主动柔顺单元,包含轴向±10mm浮动、径向±8mm摆动和法向±5mm自适应三个补偿维度。通过六维力传感器实时检测焊接过程中焊枪与工件的接触力,当检测到因法兰组对错边导致的异常受力时,柔顺控制器在5ms内生成补偿轨迹。特别设计的涡流阻尼器可吸收焊接变形引起的突发位置偏移,避免机械冲击。系统内置的错边焊接专业数据库,存储了12种典型错边模式的应对策略,如当检测到3mm台阶错边时自动切换为摆宽加宽的摆动焊接模式,当遇到角度错边时则启动非对称热输入算法。在船舶推进器法兰现场安装焊接中,该技术成功补偿了因船体变形导致的8mm组对偏差,使原本需要返工修割的法廊直接完成焊接,单艘万箱级集装箱船节省工期72小时。经第三方检测,在6mm错边工况下焊接的焊缝,其疲劳强度仍达到标准接头的92%,远超传统手工修补焊缝的75%。采用模块化快换接口,同一主机可快装适配焊接不同规格管径与法兰尺寸的夹具。广东通风管管法兰专机焊接电源
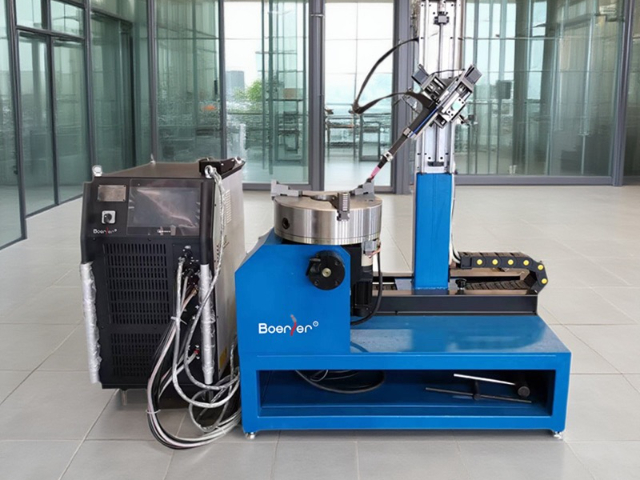
厚壁压力容器焊接涉及数十甚至上百道焊道,手工规划费时费力且非比较好。本专机搭载的智能规划软件,基于三维CAD模型和焊接工艺规则库,实现焊道排布的自动生成与优化。用户输入坡口尺寸、焊接层数、焊道尺寸等基本约束后,软件通过算法自动计算并排列每一层内的焊道数量、位置及焊接顺序,力求热量分布均匀、填充效率比较高、变形小。软件可进行焊接过程热力学仿真,预测变形与应力,并据此优化焊接方向、起弧点等序列。生成的程序可直接下载至专机执行。这大幅减少了工艺准备时间,降低了工艺设计对个人经验的依赖,确保了焊接工艺的科学性与可重复性,是实现压力容器智能化焊接的软件支撑。安徽博尔勒管法兰专机定做全自动管法兰焊接机可实现管道法兰的全位置自动焊接,一次装夹完成整圈焊缝。
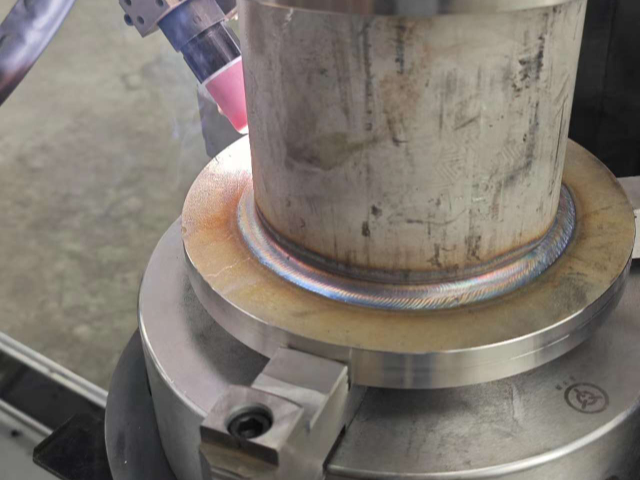
面对不锈钢、双相钢、镍基合金等对氧化、热输入极度敏感的特种材料法兰焊接,氩弧焊(GTAW)管法兰专机提供了近乎完美的解决方案。该专机采用高纯度氩气或根据材料特性定制的氩-氢、氩-氦混合气体作为保护介质,形成稳定惰性气体氛围,彻底隔绝空气,防止焊缝金属在高温下发生氧化、氮化,从而保留母材的耐腐蚀性与力学性能。设备通常搭载冷丝或热丝TIG系统,在保证电弧极其稳定的前提下,大幅提升熔敷效率。其精密电流波形控制能力(如方波交流用于铝合金,直流脉冲用于不锈钢)可精确管理热输入,减少焊接变形与热影响区,尤其适用于食品机械、核电、半导体等高洁净、高耐蚀要求的管道法兰连接,焊缝外观银白致密,内质无损检测合格率接近100%。
在诸如建筑钢结构预埋管、标准阀门组等单一规格产品的大规模制造中,为了突破单焊炬焊接的效率瓶颈,可以定制开发多焊炬同步焊接管法兰专机。该设备在同一个龙门架或机器人驱动单元上,并行安装两套或更多套单独的焊炬、送丝系统及焊接电源。通过精密的机械设计与同步控制算法,多把焊枪可以同时对同一个工件上的多个相同焊缝(如一个法兰的两条对称焊缝)或同一个大周长焊缝的不同区段进行施焊。例如,在焊接大口径法兰时,两把焊炬可从同一直径的两端开始,相向而行,将总焊接时间直接减半。这种方案需要解决电弧间的电磁干扰、气体保护相互影响以及热输入集中等问题。能够满足汽车排气系统、模块化建筑单元等行业的超大规模生产需求。系统内置标准焊接工艺库,一键调用对应材料与规格的优化参数,降低对操作人员要求。
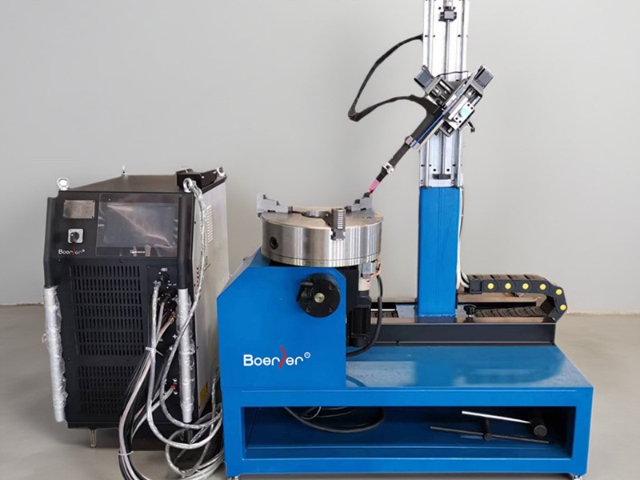
双送丝系统是本专机实现高效质量焊接的关键配置。该系统包含两套完全独特且高精度的送丝机构与控制系统。在“冷丝+热丝”模式下,主焊枪进行正常的TIG电弧熔敷,同时独特的预热电源对从另一路径送入弧区的填充焊丝进行电阻预热,使其在进入熔池前温度可升至数百摄氏度。这一方式可将熔敷效率提高50%-100%,同时因主要热源仍为电弧,能保持TIG焊熔池易控、冶金质量高的优点,特别适用于厚壁构件的快速填充。此外,系统还支持“双冷丝”模式,用于需要两种不同成分焊丝的异种金属焊接或堆焊,例如先在基材上堆焊过渡层,随即同步覆盖耐蚀表层。送丝速度、送丝角度及与电弧的相对位置均可独特编程控制,工艺柔性极强。在电站锅炉水冷壁的镍基合金堆焊修复中,该技术通过热丝TIG工艺,在保证稀释率低于10%的前提下,将堆焊效率提升至传统冷丝TIG的2倍,大幅缩短了电站检修停机时间,经济效益明显。碳钢法兰专机搭载双丝MAG系统,焊接效率较传统单丝提升60%以上。山东全自动钢管法兰焊接设备管法兰专机焊接机
针对厚壁不锈钢筒体,专机配备热丝TIG系统,在保证熔深的同时大幅提升焊接速度。广东通风管管法兰专机焊接电源
全自动管法兰焊接机的**自动化单元由高自由度六轴关节机器人与高精度伺服变位机协同构成,形成一个完整的柔性焊接工作站。机器人负责焊枪在三维空间内的精确定位与姿态调整,其重复定位精度可达±0.05mm,确保焊丝前列能始终沿预定轨迹运动。而双轴或三轴变位机则负责夹持并转动工件,通过数控系统与机器人进行联动,使待焊的管法兰焊缝始终处于**理想的“船型”或平焊位置。这种协同运动解耦了复杂空间焊缝的施焊难题,无论是水平固定管、斜45°固定管还是空间任意角度的法兰对接,系统都能通过离线编程或示教生成比较好路径,实现单道或多道焊的连续、无人化作业。该方案特别适用于工程机械、船舶制造等小批量、多品种且焊缝位置多变的生产场景,在保证前列焊接质量的同时,将操作人员从繁重、有害的体力劳动中彻底解放出来。广东通风管管法兰专机焊接电源
昆山博尔勒自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同昆山博尔勒自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 西安食品焊接机调试方法 2026-10-27
- 重庆氩弧焊管板焊接机价格 2026-10-27
- 陕西焊接机操作 2026-10-27
- 重庆全自动管板焊接机价格 2026-10-27
- 半导体管焊机生产厂家 2026-10-26
- 氩弧焊管板焊接机报价 2026-10-26
- 广东弯头法兰管管对接管法兰专机品牌 2026-10-26
- 浙江不锈钢管管板焊接机费用 2026-10-26



- 01 衢州全钢试剂柜定制
- 02 12伏房车空调品牌
- 03 汽车配件装配机器人轨迹规划
- 04 山西35kv供电监控系统成套
- 05 河北底坑检修箱电梯配件批发
- 06 中山小型冷弯成型机销售
- 07 半自动平压压纹机价格
- 08 大风量管道风机改造方案
- 09 唐山大功率伺服电机供应商
- 10 北京EDI超纯水处理设备订制