浙江不锈钢去毛刺厂家电话
关键词: 浙江不锈钢去毛刺厂家电话 去毛刺

 2026.04.11
文章来源:
磨料流式去毛刺设备利用磨料流体的挤压、摩擦作用去除工件内孔、型腔毛刺,重心由磨料缸、液压系统、模具(与工件匹配的夹具)、磨料回收系统组成。设备工作时,将磨料(由高分子聚合物基体与磨料颗粒混合而成,磨料颗粒可选氧化铝、碳化硅)注入磨料缸,液压系统推动磨料以 5-30MPa 压力在工件内孔或型腔中往复流动,磨料与毛刺充分接触,通过挤压、摩擦作用去除毛刺。该设备特别适合复杂内孔件(如液压阀块、换热器管板)、交叉孔件(如发动机油道孔),能去除孔径≤1mm 的微小内孔毛刺,且可对孔壁进行抛光,提升孔道表面质量。使用时需根据工件内孔尺寸、材质调整磨料粘度(内孔小选高粘度磨料,内孔大选低粘度磨料)与压力(软质材料选 5-10MPa,硬质材料选 15-25MPa),磨料可重复使用(使用寿命约 50-100 次),通过回收系统过滤杂质后循环利用,降低耗材成本。处理后需清理工件表面残留磨料,避免影响后续装配。去毛刺设备的操作人员需佩戴防护眼镜、口罩等劳保用品,保障健康。浙江不锈钢去毛刺厂家电话
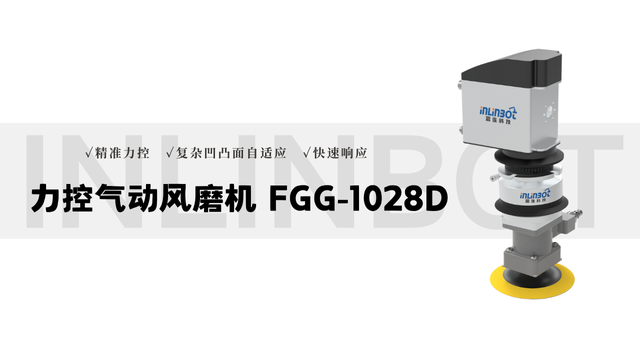
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,会向控制系统发送 “就位信号”,系统随即指令加工模块启动预设程序(如机器人打磨臂调整至指定角度、高压水射流开启至设定压力);加工过程中,检测模块实时采集工件状态数据(如毛刺残留影像、表面粗糙度值),并同步传输至控制系统,若数据超出预设阈值,系统会暂停加工模块,同时指令输送模块将工件转运至返工工位;待返工完成后,输送模块再次将工件送回检测模块复检,合格后方可进入下一环节。这种 “输送 - 加工 - 检测” 的闭环协同,确保各模块动作衔接无延迟,避避免会单一模块故障导致整个作业中断,保障流程稳定性。浙江不锈钢去毛刺厂家电话去毛刺设备的占地面积与加工工件尺寸相关,大型工件设备占地可达 10㎡以上。
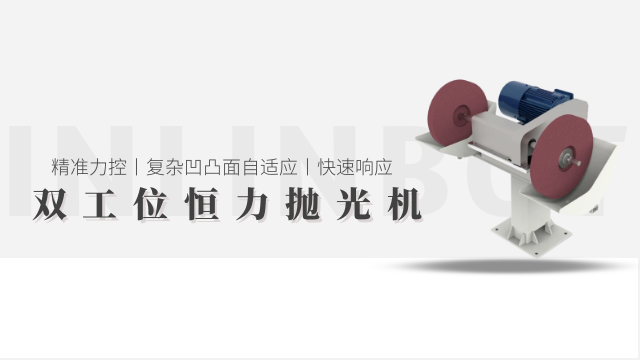
去毛刺机器人需根据工件材质特性,精细调整加工参数,确保毛刺去除效果与工件完整性平衡。针对不锈钢、合金钢等硬质材料(硬度 HRC 25-30),需采用 “高转速 + 中力度” 参数组合:电主轴转速设定为 15000-25000rpm,打磨力度控制在 8-12N,搭配碳化硅砂轮(粒度 60-80 目),快速切断硬质毛刺的同时避免工具过度磨损;针对铝合金、铜合金等中软质材料(HRC 10-15),切换为 “中转速 + 低力度” 模式:转速降至 8000-15000rpm,力度调整为 3-6N,选用氧化铝砂轮(粒度 100-120 目),防止材质变形或表面划伤;针对塑料、橡胶等软质材料(邵氏硬度 60-80),需采用 “低转速 + 微力度” 方案:转速≤5000rpm,力度控制在 1-3N,适配尼龙磨头或抛光轮,通过摩擦而非切削去除毛刺,避免材料融化粘连。此外,加工参数需与进给速度联动,硬质材料进给速度 5-8mm/s,软质材料 10-15mm/s,确保每单位时间内的切削量适配材质耐受度。
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛刺效果;二是动力与传动系统,检测电机运行电流(波动范围≤±5%),检查皮带、齿轮等传动部件的松紧度与磨损情况,每季度进行一次润滑保养;三是控制系统与传感器,清洁控制柜灰尘,检查线路连接是否松动,定期校准视觉定位系统与压力传感器(每半年一次)。常见故障及处理方案:若出现去毛刺不彻底,可能是磨料磨损、压力不足或参数设置不当,需更换磨料、调整压力或优化工艺参数;若工件出现划伤、变形,可能是夹持力度过大或设备运行不稳定,需调整夹持压力(软质材料≤0.5MPa)、检查设备水平度(偏差≤0.1mm/m);若设备报警停机,需查看故障代码,针对性排查电气故障(如线路短路)或机械故障(如卡料),复杂故障需联系厂家技术人员处理,避免自行拆解导致二次损坏。定期对去毛刺设备的导轨、轴承等运动部件添加润滑油,延长使用寿命。
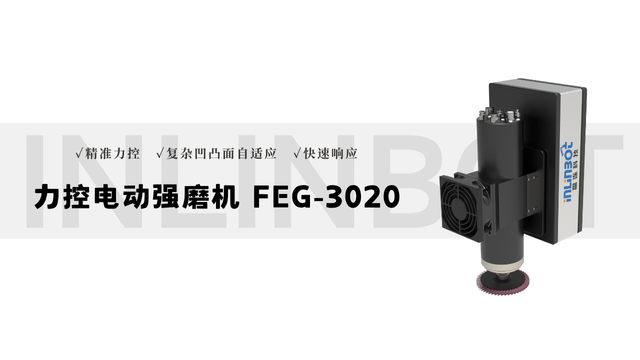
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针对切削式刀具,若刃口颜色变为蓝色(高温氧化),说明磨损严重,需停止使用。第二类是加工效果判定,若加工后工件毛刺残留量超过标准(如通用零件>0.05mm),或表面粗糙度值升高(如从 Ra 1.6μm 升至 Ra 3.2μm),且调整工艺参数后无改善,说明刀具已磨损;针对倒圆刀具,若加工后的边角倒圆半径偏差超过 ±0.05mm,需更换刀具。第三类是参数判定,通过设备监测刀具加工时的电流、扭矩:若电流突然升高(超过正常范围 10% 以上),或扭矩波动增大(±5% 以上),说明刀具磨损导致切削阻力增加,需停机检查刀具;第四类是寿命判定,根据刀具材质与加工量设定使用寿命:高速钢刀具加工软质材料时,寿命约 500-1000 件;硬质合金刀具加工硬质材料时,寿命约 2000-3000 件,达到寿命后需强制更换,避免突发崩刃导致工件报废。喷砂去毛刺设备的喷砂角度可调整(30°-90°),优化毛刺去除效率。铸件去毛刺生产厂家
去毛刺设备的工件夹持力度需适中,过紧易损伤工件,过松影响定位。浙江不锈钢去毛刺厂家电话
去毛刺工作站的稳定运行依赖定期维护,重心维护内容围绕 “易损部件更换 + 精度校准 + 清洁防护” 展开,需针对不同模块特性制定差异化方案。加工模块中,机器人打磨工具(砂轮、钢丝刷)需根据磨损情况更换(砂轮磨损量超过 2mm、钢丝刷刷毛脱落率超过 30% 时更换),高压水射流喷嘴需每 3 个月检查一次,若出现孔径磨损或堵塞,需及时更换同型号喷嘴;超声振动模块的换能器每 6 个月检测一次谐振频率,若频率偏差超过 5%,需重新校准或更换。输送模块中,线性滑轨每 2 个月加注一次特用润滑脂(锂基润滑脂),机械抓手的夹爪需定期清洁(每周 1 次),去除表面残留磨料或工件碎屑,避免夹持打滑。检测模块中,视觉相机镜头需每月清洁一次(用无尘布蘸酒精擦拭),粗糙度仪的测针每 12 个月校准一次,若校准误差超过 0.03μm,需更换测针。此外,所有模块的电气接线端子需每季度检查一次,紧固松动接线,清理端子表面灰尘,避免接触不良导致模块故障。浙江不锈钢去毛刺厂家电话

- 江苏不锈钢去毛刺厂家 2026-10-31
- 天津铸造件去毛刺工作台 2026-10-31
- 福建家电家具去毛刺工具 2026-10-31
- 江苏铁件去毛刺哪家好 2026-10-31
- 福建不锈钢去毛刺工艺 2026-10-31
- 北京铸件去毛刺报价 2026-10-31
- 河北复合材料去毛刺哪家好 2026-10-30
- 北京3c电子去毛刺报价 2026-10-30



- 01 贵州超细粉体超声波振动筛使用寿命多久
- 02 广东江门通风置换HF系列斜流增压管道风机
- 03 浙江静音型泵房怎么卖
- 04 触摸IC芯片刻字价格
- 05 内蒙锂电回转窑厂家定制
- 06 广东单伸伸缩货叉
- 07 昆山工业烟密度测试箱价格
- 08 河南全自动蜘蛛手哪里买
- 09 扬州进口雾化器冷却风机哪家快
- 10 广州无需治具视觉贴合系统怎么购买