上海食品级不锈钢酸洗加工厂
关键词: 上海食品级不锈钢酸洗加工厂 不锈钢酸洗

 2026.07.25
文章来源:
使手术器械耐蒸汽灭菌次数从50次提升至200次。食品工业应用:乳品管道采用玻璃珠喷砂(Ra=μm)+钝化酸洗,使附着率降低90%,CIP清洗效率提升70%。某啤酒发酵罐经喷砂预处理后,酸洗时间从8小时缩短至3小时,年产能提升35%。工艺优化与发展趋势当前喷砂-酸洗联合工艺仍面临一些技术挑战,未来发展方向包括:现存问题:磨料嵌入难题:传统喷砂铁污染率约,对高纯应用场景形成限制。压力:酸洗废液处理成本占工艺总成本30-40%,亟需绿色替代方案。技术创新方向:智能化控制:采用AI视觉实时监测表面粗糙度,动态调节喷砂参数,如某企业开发的第七代系统使均匀性达98%。绿色工艺:无酸洗喷砂技术(如干冰喷砂)开始应用,碳排放减少80%,但成本仍为传统工艺2-3倍。微纳米复合处理:结合纳米喷砂与电解酸洗,可在表面形成纳米级多孔结构,使骨植入物骨整合率提升至95%以上。标准化进展:新版ISO8501-3:2025将喷砂-酸洗组合工艺的验收标准细化为PSC级(Post-SurfaceConditioning),涵盖粗糙度、清洁度、钝化膜厚度等7项指标。我国GB/T38924-2025规定不锈钢喷砂预处理的技术规范,明确不同类型不锈钢的喷砂参数区间。不锈钢酸洗,罐体内外无锈点。上海食品级不锈钢酸洗加工厂
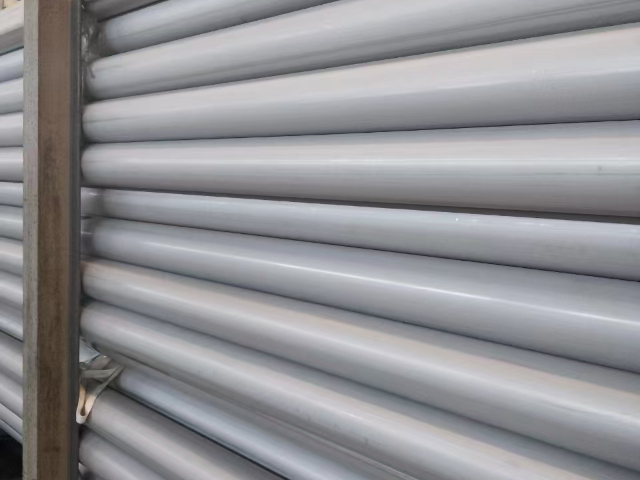
缓蚀剂与抑雾剂的精细添加,既防止管体过腐蚀与氢脆现象,又减少酸雾产生,实现“低气味”生产环境。这种绿色创新不*为企业降低合规成本,更通过生物降解酸剂(如葡萄糖酸)的应用,为“双碳”目标提供切实可行的技术支撑。四、精密表面管控,兼顾功能与美学价值佐贺表面处理通过多维度工艺管控,实现不锈钢管表面功能与美学的双重提升。酸洗后采用磁力研磨机进行后处理,使管体表面呈现均匀镜面光泽,Ra值从传统工艺的μm级降至精密级,满足半导体设备对表面光洁度的严苛要求。针对复杂结构管体,采用“喷淋酸洗+超声辅助”组合方式,即使内径<5mm的微细管道,也能通过40kHz通用频率超声实现无死角清洁,彻底去除夹缝污垢。表面质量的稳定性源于严格的检测体系:每批次产品均通过蓝点试验检测铁离子残留,抽检样品需通过96小时中性盐雾测试(特殊场景可达1500小时),钝化膜厚度通过XRF法检测,确保铬含量≥12%、膜厚2-5nm。某核电项目中,经佐贺处理的不锈钢管道在硼酸环境中耐蚀性提升400%,同时表面均匀的银白色泽满足核级设备的视觉规范要求。五、全流程质控体系,保障长效稳定性能不锈钢管的长期可靠性依赖于全生命周期的工艺把控。常州环保不锈钢酸洗厂不锈钢酸洗,化工设备更耐用。
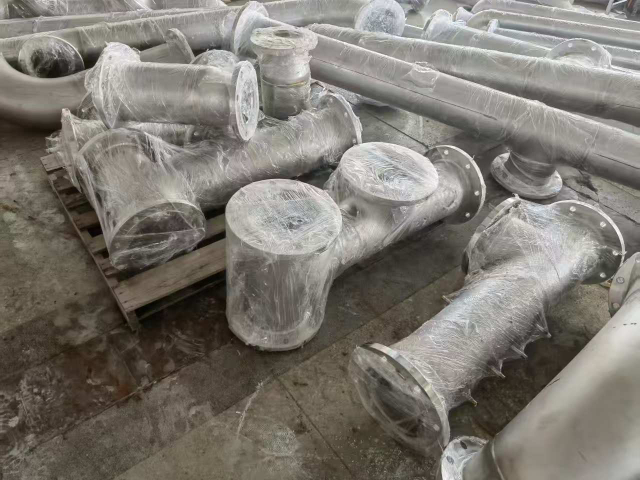
不锈钢酸洗生产厂家的技术与产业升级在全球制造业绿色转型背景下,不锈钢酸洗行业正经历从传统加工向智能**服务的深刻变革。本文通过分析头部企业的技术路径与市场策略,揭示行业发展的新范式。一、行业竞争格局演变市场集中度提升国内大企业市占率从2018年的31%提升至2025年的47%长三角、珠三角形成两大产业集群,配套企业密度达技术代际差异企业类型典型特征案例传统代工厂依赖硝酸-氢氟酸工艺东莞某金属处理厂(COD超标)技术驱动型企业拥有复合酸洗鸿晔公司(焊斑处理技术)综合解决方案商提供设备+*剂+服务某上市公司(EPC模式)二、技术突破方向**工艺创新生物基酸洗剂使废水毒性降低82%(华南理工2024年测试数据)超声波辅助技术将处理时间压缩至传统工艺的1/3智能化改造某企业智能酸洗线实现:✓*剂自动配比误差≤✓能耗监测系统节电15%✓缺陷识别准确率三、典型企业案例分析鸿晔公司的技术突围路径产品矩阵构建基础型酸洗液(适用于304/316L)特种配方(针对双相钢、超级奥氏体)配套钝化液(耐盐雾时间提升至2000小时)服务模式创新建立"驻厂工程师+远程诊断"双支持体系客户设备腐蚀率下降37%。
根据操作方式不同,不锈钢酸洗钝化处理主要有浸渍法、膏剂法、涂刷法、喷淋法、循环法、电化学法等6种方法,其中,浸渍法、膏剂法、喷淋法比较适用于不锈钢化学品船及设备的酸洗钝化。一、浸渍法:不锈钢管线、弯头、小件等适用该法,且处理效果好。因为处理件可充分浸泡在酸洗钝化液中,表面反应完全、钝化成膜致密均匀。川东造船厂利用本厂酸洗车间批量酸洗“宁化417”不锈钢管线,取得了较好的效果。该法适合连续批量作业,但需随溶液反应浓度降低而不断补充新液。其缺点是受酸槽形状及容量的限制,不适合大容量设备及形状过长过宽的管线;长期不用会因溶液挥发等原因而效果下降,需要场地、酸池及加热设备。二、膏剂法:不锈钢酸洗钝化膏目前已在国内使用并有系列产品供应,主要成分由硝酸、氢氟酸、缓蚀剂、粘稠剂等按一定比例组成,船标《不锈钢酸洗钝化膏》CB/T3595-94有具体的检验规则,手工操作,适合现场施工,对不锈钢化学品船焊缝处理、焊接变色、甲板顶部、拐角死角、扶梯背面及液舱内大面积的涂抹钝化都适用。膏剂法的是不需要设备和场地,不需要加热设备,现场操作灵活,酸洗钝化一次完成,性强;钝化膏保质期长,每次涂抹处理都用新的钝化膏一次性使用。泰州佐贺,不锈钢酸洗设备先进。
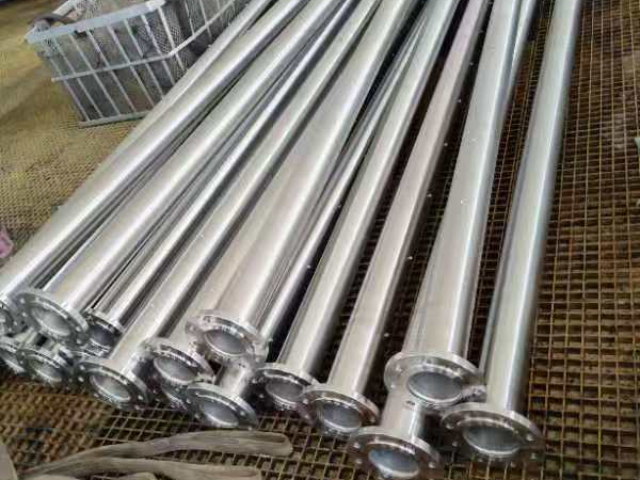
不锈钢酸洗的原理与工艺全解析一、酸洗的化学原理氧化层溶解机制不锈钢表面氧化皮(主要成分为FeO、Fe₂O₃、Fe₃O₄)与混合酸液发生反应:硝酸(HNO₃)分解氧化层中的铁氧化物氢氟酸(HF)溶解铬氧化物(Cr₂O₃)并促进钝化膜形成典型反应式:Fe₂O₃+6HF→2FeF₃+3H₂O钝化过程酸洗后表面铬元素富集(含量≥12%),形成致密Cr₂O₃钝化膜,电极电位从,增强耐腐蚀性。二、工艺流程(以泰州佐贺公司)预处理阶段脱脂:碱性溶液去除油污(温度50-70℃)水洗:高压喷淋去除残留物酸洗阶段酸液配比:硝酸15-25%+氢氟酸1-5%(温度20-60℃)处理时间:15-30分钟(视氧化层厚度调整)后处理阶段中和:碳酸钠溶液中和残留酸钝化:硝酸钝化20-60分钟形成稳定钝化膜纯水冲洗:电导率≤10μS/cm三、关键设备与技术参数生产线配置泰州佐贺公司配备4条,可处理大工件尺寸××配套纯水机(产水电阻率≥15MΩ·cm)保障终清洗质量工艺控制要点温度波动需控制在±2℃以内酸液浓度每日检测。佐贺不锈钢酸洗,废液回收处理。常州环保不锈钢酸洗加工厂
佐贺不锈钢酸洗,焊缝色斑一扫光。上海食品级不锈钢酸洗加工厂
获得“一种低能耗不锈钢酸洗工艺”“型钝化液配方”等6项。团队还与高校材料合作建立联合实验室,开展钝化膜形成机理、酸液循环利用等前沿研究,近期研发的新型柠檬酸基酸洗体系,相比传统硝酸体系能耗再降15%,且无氮氧化物排放。在认证方面,佐贺的酸洗工艺不通过ISO9001质量管理体系、ISO14001环境管理体系认证,还针对不同行业获得专项认证——食品领域通过FDA、欧盟EC1935/2004认证,船舶领域通过CCS船级社认证,核电领域通过RCC-M核级设备材料认证,医疗领域通过ISO13485医疗器械质量管理体系认证。这些研发成果与认证,既证明了佐贺工艺的技术性,也为客户在不同行业应用中提供了合规保障,帮助客户轻松通过下游客户的质量审核。复杂构件酸洗能力,攻克行业处理难题佐贺表面处理具备针对异形、大型及复杂结构不锈钢构件的酸洗能力,能有效解决传统工艺中“清洁死角”“处理不均”等行业难题。对于异形构件(如弯头、三通、变径管),佐贺设计了定制化工装夹具,通过调整喷淋角度(可实现360°无死角喷淋)与浸泡方式,确保酸液能充分接触构件内壁与拐角处。配合超声波清洗(频率28kHz,功率可调),彻底焊接后残留的氧化皮与焊渣。针对大型构件。上海食品级不锈钢酸洗加工厂
泰州市佐贺表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及客户资源,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是最好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同泰州市佐贺表面处理供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!

- 江苏佐贺不锈钢表面处理加工多少钱 2026-11-03
- 常州316L不锈钢酸洗代工厂 2026-11-03
- 苏州不锈钢酸洗多少钱 2026-11-03
- 本地不锈钢表面处理加工厂家 2026-11-02
- 扬州316L不锈钢表面处理加工工艺 2026-11-02
- 江苏316L不锈钢酸洗工艺 2026-11-02
- 常州食品级不锈钢表面处理加工成本 2026-11-02
- 南京不锈钢酸洗服务 2026-11-02



- 01 巧旭CQG不锈钢立式管道磁力泵系列
- 02 立体批花机大概费用
- 03 吉林中型方形冰
- 04 成都逻辑IC芯片去字价格
- 05 嘉兴亚克力厚片吸塑厂家直销
- 06 西藏质量好的反应釜定制厂家排名
- 07 四川炉管哪个好
- 08 上海碳钢衬四氟管道价格
- 09 无锡双开门货淋室多少钱
- 10 平顶山封头厂家定制