武汉磨床动平衡仪
关键词: 武汉磨床动平衡仪 动平衡仪

 2026.08.07
文章来源:
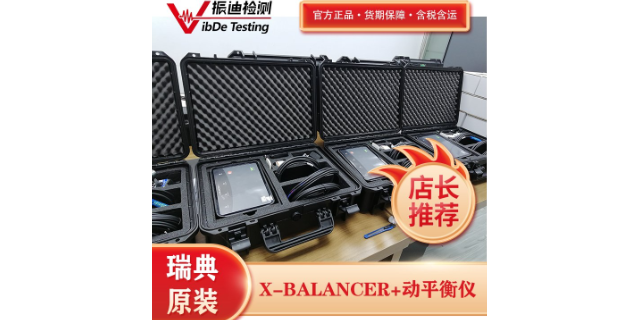
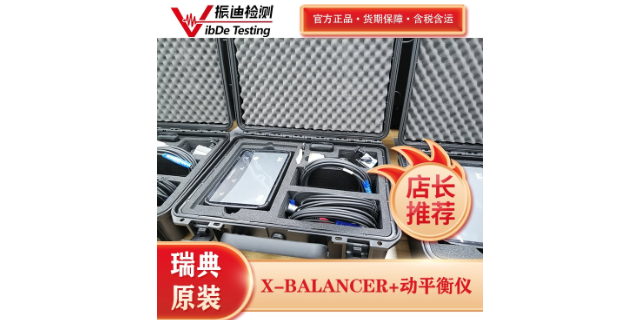
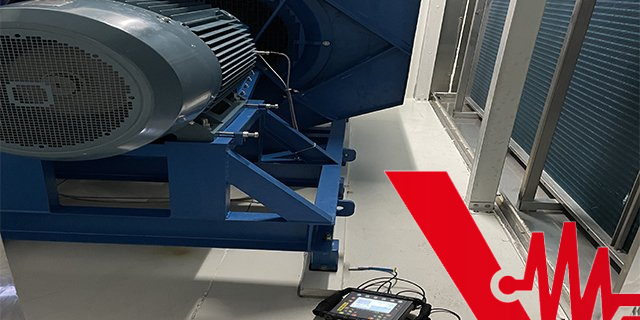
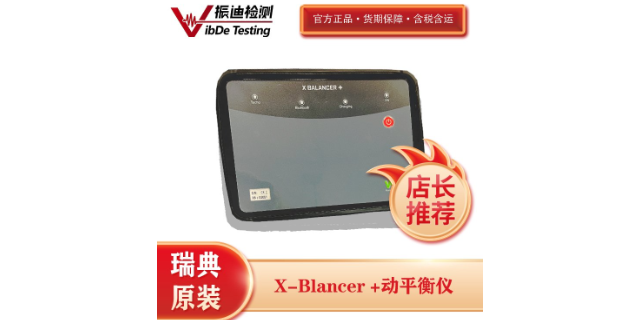
江苏振迪动平衡仪采用双通道同步采集设计,两个测量通道在同一时间基准下采集振动信号,时间同步误差小于1微秒。这一技术特性使工程师能够同时获取轴承座水平与垂直两个方向的振动幅值及相位差,为判断转子动态特性提供依据。双通道采集的价值在于影响系数法的精确实施,影响系数描述了单位配重对两个测点振动响应的关系,需要同步获取两个通道的幅值和相位才能准确计算。以某轴流风机为例,该风机轴承座水平方向振动速度为5.3毫米/秒相位角120度,垂直方向振动速度为2.1毫米/秒相位角35度,两个方向的相位差为85度。江苏振迪工程师根据这一数据判断转子存在不平衡且水平方向支承刚度偏弱,因为水平方向振动明显大于垂直方向且相位差接近90度。仪器通过双通道数据自动计算出配重方案,工程师在水平方向对应角度添加配重后,两个方向振动分别下降至0.9毫米/秒和0.7毫米/秒,设备运行平稳。若使用单通道仪器,只能测量一个方向的振动,无法获得相位差信息,可能导致配重方案偏差,需要多次试错才能达到相同效果。动平衡仪具备转速测量功能,无需额外工具直接读取当前设备运转频率。武汉磨床动平衡仪
江苏振迪动平衡仪内置ISO 1940-1平衡等级判定标准,校正完成后自动计算转子残余不平衡量对应的平衡等级。ISO 1940-1标准将平衡等级分为G0.4、G1、G2.5、G6.3、G16、G40、G100、G250、G630、G1600和G4000共11个等级,数字越小表示平衡要求越高。用户可根据设备类型选择目标平衡等级,例如风机通常要求G6.3,磨床主轴要求G1或G2.5。仪器根据测得的残余不平衡量和转子质量、工作转速自动计算实际平衡等级,并与目标等级对比,明确判定合格与否。以一台G6.3等级要求的风机为例,该风机转子质量为150公斤,工作转速每分钟1450转。江苏振迪动平衡仪校正前测量显示振动为6.2毫米每秒,仪器自动计算出当前残余不平衡量为450克·毫米,对应平衡等级为G32,超过G6.3要求。工程师进行平衡校正后,仪器测量显示振动为0.9毫米每秒,计算出残余不平衡量为18克·毫米,对应平衡等级为G1.5,低于G6.3要求。仪器屏幕显示“合格”字样,并显示“实测等级G1.5,目标等级G6.3,合格”。工程师将这一结果记录在报告中提交给业主,业主可直观了解设备平衡状态。收卷机现场动平衡仪动平衡仪可识别转子工作转速下的谐振频率,避免在临界转速附近误判。
江苏振迪动平衡仪适用于各类磨床砂轮的在线动平衡校正,包括平面磨床、外圆磨床、工具磨床及无心磨床。砂轮在高速旋转时,由于磨料分布不均匀、孔径偏差或修整不当等因素会产生不平衡力,导致主轴振动、工件表面出现振纹、砂轮磨损不均匀以及主轴轴承过早损坏。江苏振迪动平衡仪可测量砂轮在每分钟3000转工况下的振动值,通过添加配重块或在平衡盘上移动配重块的方式消除不平衡量。以某平面磨床为例,该磨床砂轮直径300毫米,工作转速每分钟2800转。校正前砂轮主轴振动速度为2.8毫米每秒,磨削的工件表面粗糙度Ra值为1.6微米,且工件表面可见明显振纹。江苏振迪工程师在砂轮法兰盘上安装传感器,测量显示振动以1倍转频分量为主,判定为不平衡故障。仪器推荐试重质量为2克,添加后振动变为1.5毫米每秒,仪器计算出配重为2.5克角度210度。工程师在法兰盘对应位置添加配重后,主轴振动速度下降至0.4毫米每秒,工件表面粗糙度Ra值降至0.4微米,振纹完全消失。砂轮修整间隔从每班两次减少至每班一次,砂轮使用寿命延长一倍,同时主轴轴承温度从52摄氏度下降至41摄氏度。该校正过程在不拆卸砂轮的情况下完成,用时约30分钟。
江苏振迪动平衡仪不支持单面和双面平衡,还可处理三平面及以上的复杂转子系统。对于多级离心压缩机、涡轮增压器或长轴类设备,不平衡量可能分布在多个轴向位置上,靠单面或双面校正无法达到理想的平衡效果。江苏振迪动平衡仪通过多点测量和多平面影响系数矩阵计算,自动求解每个校正平面的配重参数。用户需要为每个校正平面设置的测量点,仪器依次测量各测点的振动响应,建立n×n的影响系数矩阵,然后求解方程组得到每个平面的配重值。以一台三级离心压缩机为例,该压缩机转子长度达到1.8米,工作转速每分钟15000转,有三个叶轮安装在同一个转轴上。校正前各轴承位振动值分别为4.5毫米每秒、4.8毫米每秒和4.2毫米每秒,均超过允许值。江苏振迪工程师在三个叶轮对应的位置分别设置校正平面I、II、III,在三个轴承座位置设置测量点。按照仪器引导依次添加试重并测量响应,仪器自动计算出三平面配重方案:平面I添加12克角度80度,平面II添加8克角度200度,平面III添加15克角度340度。按方案添加配重后复测,三个测点振动值分别下降至1.1毫米每秒、1.2毫米每秒和1.0毫米每秒,满足API标准要求。该校正过程无需拆解压缩机,在现场直接完成,节省了大量停机时间。动平衡仪可测量转子在带负荷工况下的不平衡量变化,判断热致不平衡效应。
江苏振迪动平衡仪内置自适应滤波器,可在强背景噪声环境下提取转子工频振动信号。在工业现场,旋转设备往往存在多种干扰源,如齿轮啮合频率、流体扰动、电磁干扰以及邻近设备运转产生的振动。当这些干扰强度较大时,原始振动波形中工频分量可能被噪声淹没,导致相位角测量不准确,进而影响平衡校正效果。自适应滤波器的原理是实时追踪转速频率,动态调整带通滤波器的中心频率和带宽,保留工频成分的同时抑制其他频率成分。江苏振迪动平衡仪的自适应滤波器带宽可自动设置为转速频率的正负百分之五,即只通过转速频率附近百分之十范围内的频率成分。以一台存在明显齿轮啮合干扰的风机为例,该风机通过齿轮箱驱动,齿轮啮合频率为480赫兹,而风机转频为80赫兹。原始振动总值为5.6毫米每秒,其中工频80赫兹分量占1.8毫米每秒,其余为齿轮啮合频率及其倍频。江苏振迪工程师启用自适应滤波功能后,仪器自动将带通滤波器中心频率设为80赫兹,带宽76至84赫兹。江苏振迪检测动平衡仪具备振动总值与频谱分析双模式,先诊断故障类型再执行平衡校正。西安便携式动平衡仪
江苏振迪检测动平衡仪采用双通道同步采集,同时处理静不平衡与力偶不平衡,校正后振动值降至4.5mm/s以下。武汉磨床动平衡仪
江苏振迪动平衡仪适用于各类切割机砂轮的动平衡校正,包括型材切割机、石材切割机及金属切割机。切割机砂轮直径通常在300至600毫米之间,工作转速每分钟1500至3000转。砂轮不平衡会导致切割面不平整出现波浪纹、砂轮破裂风险增加、切割精度下降以及主轴轴承过早损坏。江苏振迪动平衡仪可在切割机现场完成平衡校正。以某石材切割机为例,该切割机用于切割花岗岩板材,砂轮直径500毫米,工作转速每分钟2000转。校正前主轴振动速度为4.2毫米每秒,切割面出现明显波浪纹,切割精度偏差达到2毫米每米,砂轮每两天需要更换一次。江苏振迪工程师在主轴轴承座位置安装传感器,初始测量显示振动以1倍转频33.3赫兹为主,幅值3.9毫米每秒。仪器推荐试重质量为8克,工程师在砂轮法兰盘0度位置添加试重后,振动变为2.8毫米每秒。仪器计算出配重为10克角度280度。工程师在砂轮法兰盘280度位置添加配重后复测,主轴振动下降至0.6毫米每秒。校正后切割面平整度改善,波浪纹消失,切割精度偏差缩小至0.5毫米每米。砂轮使用寿命从两天延长至三天,即延长百分之三十。武汉磨床动平衡仪


- 印刷设备风机动平衡服务 2026-09-21
- 离心增氧机故障诊断维修 2026-09-21
- 武汉风机叶轮动平衡仪 2026-09-21
- 常州电厂风机动平衡服务机构 2026-09-21
- 发电机动平衡仪 2026-09-21
- 自动翻边机异常振动分析 2026-09-21
- 动平衡测量仪 e78 2026-09-18
- 多通道现场动平衡仪 2026-09-18



- 01 安徽全自动维氏硬度计功能
- 02 杭州环境离心机厂家
- 03 空压机电机振动在线监测
- 04 采暖系统实验装置供应商
- 05 郑州核工业复杂工况模拟试验舱选型参数
- 06 通信激励器方案设计
- 07 广东温度变化试验机快速温度变化试验箱品牌排行
- 08 江苏微生物培养用溶氧电极批发
- 09 四川定做压电产品系列怎么联系
- 10 盐城半导体厂房微振测试