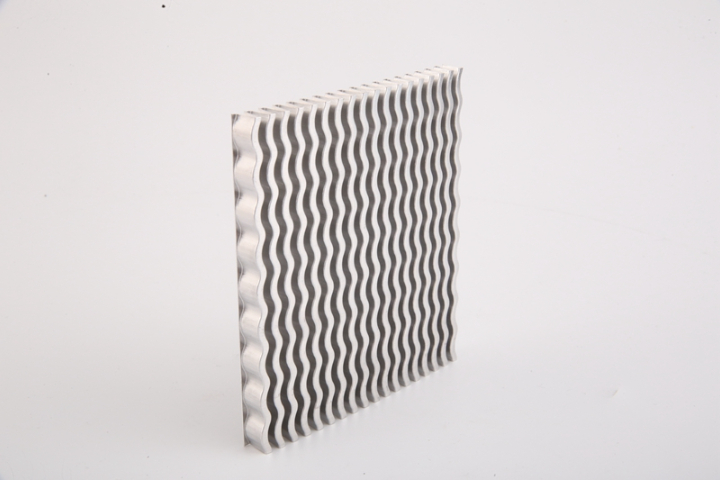
辽宁真空钎焊折叠翅片定制
关键词: 辽宁真空钎焊折叠翅片定制 折叠翅片

 2026.09.07
文章来源:
翅片管编辑锁定翅片管是一种换热元件。是为了提高换热效率,通常在换热管的表面通过加翅片,增大换热管的外表面积(或内表面积),从而达到提高换热效率的目的,这样一种换热管。中文名翅片管外文名finnedtube功能换热元件用途工业、锅炉目录1主要性能要求2生产技术现状3翅片管的分类翅片管主要性能要求编辑翅片管作为换热元件,长期工作于高温烟气的工况下,比如锅炉换热器用翅片管使用环境恶劣,高温高压且处于腐蚀性气氛,这要求翅片管应具有很高的性能指标。1)、防腐性能(Anti-corrosion)2)、耐磨性能(Anti-wear)3)、低的接触热阻(lowercontactresistance)4)、高的稳定性(HigherStability)5)、防积灰能力翅片管生产技术现状编辑套装翅片套装翅片工艺是预先用冲床加工出一批单个的翅片,然后用人工或机械方法,按一定的距高(翅距),靠过盈将翅片套装在管子外表面上。它是应用早的一种加工翅片管的方法。由于套装工艺简单,技术要求不高,所用设备价格低廉,又易于维修,所以,至今仍有不少工厂在采用。此工艺是一种劳动密集型工艺方案,适合于一般小厂或乡镇企业的资金和技术条件。用人工方法套装的称为手工套装。它是借助工具。常州三千科技的折叠翅片,欢迎咨询了解!辽宁真空钎焊折叠翅片定制
抽吸单元1由抽吸箱10、构成抽吸箱10的底面的抽吸板11、吸引抽吸箱10内部的空气的鼓风机12构成。抽吸单元1使鼓风机12进行动作而吸引抽吸箱10的内部的空气,利用抽吸板11吸附翅片8而将其搬运到堆叠部3。抽吸箱10的侧面构成为能够通过风挡13对内部进行开闭。抽吸单元1通过使风挡13进行动作而使侧面开口,能够将空气引入到抽吸箱10的内部。抽吸板11以与翅片8对应的形状和大小构成,形成有多个吸引孔。抽吸板11在抽吸箱10安装成能够上下移动,通过使鼓风机12进行动作而能够上下移动。切断部件2例如由刀具等构成,通过向铅垂下方下降而切断被抽吸单元1搬运到规定的长度的翅片8。如图1所示,堆叠部3具有:升降台4、贯通升降台4而设置的多个堆叠销5、以及使堆叠销5旋转的旋转机构6。升降台4构成为能够沿上下方向升降,将从抽吸单元1落下的翅片8依次层叠并进行保持。翅片8被层叠于升降台4而成为层叠翅片。另外,翅片堆叠装置100具有:对层叠于升降台4的上层的翅片8的高度进行检测的高度检测机构、以及基于高度检测机构所检测出的检测值而对升降台4的高度进行控制的控制部。控制部以使升降台4下降而将位于上层的翅片8保持在恒定的高度的方式进行控制。内蒙古IGBT模块折叠翅片设计折叠翅片,就选常州三千科技,用户的信赖之选,有想法可以来我司咨询!
或整体热镀锌)等方法相比,无论是在产品质量(翅片的焊合率高,可达95%),还是生产率及自动化程度上,都是更为先进。三辊斜轧整体型螺旋翅片管三辊斜轧整体型螺旋翅片管三辊斜轧整体型螺旋翅片管其生产原理为:在光管内衬一芯棒,经轧辊刀片的旋转带动,无缝钢管通过轧槽与芯头组成的孔腔在其外表面上加工出翅片。这种方法生产出的翅片管因基管与外翅片是一个有机的整体,因而不存在接触热阻损失的问题,具有较高的传热效率。三辊斜轧法与焊接法相比,该生产线具有生产效率高,原材料耗用低,且生产的翅片管换热率高等优点。三辊斜轧整体型螺旋翅片管技术已成功应用于翅片为铜、铝的单翅片管或复合翅片管,或钢质的低翅片管;钢质整体型翅片管市场上多见为低翅片管,整体型高翅片管其材质多为铝、铜等,一般是冷轧成型。翅片管翅片管的分类编辑翅片管的种类很多,而且还在不断涌现新的品种。大体上可按下述几个方面进行分类:1、按加工工艺分类1)、轧制成型翅片管(extrudedfintube);2)、焊接成型翅片管(高频焊翅片管、埋弧焊翅片管);3)、滚压成型翅片管;4)、套装成型翅片管;5)、铸造翅片管;6)、张力缠绕翅片管;7)、镶片管。按翅片形状分类1)、方翅管。
相邻两个卡板的用于配合装夹翅片换热管的边沿上分别开设有基管圆形凹槽7和翅片弧状卡槽9,基管圆形凹槽7的内径与翅片换热管的基管3外径匹配,用于卡设翅片换热管的基管3外周面,翅片弧状卡槽9的内径与翅片换热管的翅片4外径匹配,用于卡设翅片换热管的翅片4外周面,从而使所有翅片换热管都能够通过两侧的卡板配合卡紧基管3和翅片4,方便的实现了翅片换热管的定位组装,不需进行焊接等额外的操作,并且卡板的结构和尺寸、以及基管圆形凹槽7和翅片弧状卡槽9的尺寸都能够根据翅片换热管束的实际尺寸及使用情况灵活设置,适用范围较广。本实施例中的翅片换热管束为任意相邻两排换热管的数量均相差一个的结构,采用的是将卡板的结构划分为卡板5和第二卡板6,卡板5和第二卡板6的长宽等尺寸相同,区别为其上开设的基管圆形凹槽7和翅片弧状卡槽9不同,以适应相邻两排换热管的数量均相差一个的形式。其中卡板5沿宽度方向的一侧开设有a个基管圆形凹槽7,卡板5沿宽度方向的另一侧开设有a-1个翅片弧状卡槽9和两个翅片弧状半槽10,两个翅片弧状半槽10分别位于卡板5沿长度方向的两端,通过沿长度方向相邻的两个卡板5上相对的两个翅片弧状半槽10组成一个翅片弧状卡槽9。常州三千科技是一家专业提供折叠翅片的公司,欢迎您的来电!
所述第二桥片单元凸模11在翅片输送的垂直方向上也错位排列。所述下子模板9上依次叠加设置有垫板36和凸模固定板37,所述桥片单元凸模10固定在凸模固定板37上。所述下子模板9上还依次叠加设置有第二垫板38和第二凸模固定板39,所述第二桥片单元凸模11固定在第二凸模固定板39上。所述下子模板9上还浮动安装有上子模板12和第二上子模板13,所述下子模板9与上子模板12及第二上子模板13间均设置有顶出弹簧18,所述下子模板9上还设置有限制上子模板12和第二上子模板13上行程的上子模板侧压板19。所述上子模板12上设置有与上斜锲7配合下斜锲14,第二上子模板13上设置有与第二上斜锲8配合的第二下斜锲15,还分别设置有带动下斜锲14和第二下斜锲15移动的驱动装置20和第二驱动装置21。所述上斜锲7上设置有上凸台701和位于上凸台701间的上卡槽702,所述下斜锲14上设置有下凸台1401和位于下凸台1401间的下卡槽1402,通过下斜锲14位置的调整,使下凸台1401压在上凸台701或下凸台1401卡入上卡槽702内,从而实现与下斜锲14固定连接的上子模板12初始位置的调整。所述第二上斜锲8与第二下斜锲15的配合结构和上斜锲7与下斜锲14的配合结构相同。所述驱动装置20为设置在下斜锲14一端的推力气缸。折叠翅片,就选常州三千科技,让您满意,有想法可以来我司咨询!浙江水冷板折叠翅片维修
常州三千科技致力于提供定制各类折叠翅片,欢迎您的来电!辽宁真空钎焊折叠翅片定制
所述凹模板内还设置有一组与桥片单元凸模相适配的推块,所述上子模板内设置有带动推块上下移动的推板,推板与上子模板间设置有将推板向下推动的下压弹簧;所述第二凹模板内还设置有一组与第二桥片单元凸模相适配的第二推块,所述第二上子模板内设置有带动第二推块上下移动的第二推板,第二推板与第二上子模板间设置有将第二推板向下推动的第二下压弹簧。为控制推板和第二推板的行程,所述推板和第二推板上均设置有分别控制推板和第二推板下行行程的限位套,所述上子模板和第二上子模板内分别设置有与限位套配合的限位沉头孔。进一步的,所述下子模板上还分别设置有下卸料板和第二下卸料板,下卸料板上设置有一组与桥片单元凸模相适配的让位孔,第二下卸料板上设置有一组与第二桥片单元凸模相适配的让位孔;所述下子模板上分别设置有将下卸料板和第二下卸料板向上顶出的下卸料板弹簧,还分别设置有限制下卸料板和第二下卸料板上行行程的下卸料板侧压板。为保证在成型的可靠性,防止桥片单元凸模和第二桥片单元凸模受力变形,所述下子模板上固定设置有下限位钉,所述凹模板和第二凹模板内分别活动设置有与下限位钉配合用于控制推板和第二推板位置的上限位钉。辽宁真空钎焊折叠翅片定制


- 河北电机散热片 2026-09-20
- 中国澳门南桥散热片 2026-09-19
- 新疆空调散热片 2026-09-19
- 湖南不锈钢折叠翅片报价 2026-09-19
- 云南手机散热片 2026-09-19
- 重庆电机散热片 2026-09-19
- 中国台湾汽车散热片 2026-09-18
- 福建汽车散热器折叠翅片定制 2026-09-18



- 01 台州违章车注销服务地址
- 02 吉林快速响应电控悬架
- 03 银川比亚迪秦汽车座椅电动调节
- 04 乌鲁木齐奥迪汽车座椅
- 05 内蒙古汽车行驶记录仪服务方案
- 06 蚌埠外后视镜批发
- 07 衢州进油电磁阀价格
- 08 新疆南桥散热片
- 09 广州无人机机加工定制
- 10 合诚手套箱铰链润滑脂选择