湖北木工用UV胶评价汇总
关键词: 湖北木工用UV胶评价汇总 UV胶

 2026.10.19
文章来源:
在PCB板做三防漆涂覆时,先把不需要喷漆的地方遮住,是很关键的一步。这个操作可以保护关键部位,避免被涂层覆盖后影响功能。实际操作时,需要根据元件类型和设计要求来处理,不能随意省略。
有几类元件要重点做遮蔽。大功率器件的散热面,还有散热器,这些位置要保持裸露。这样热量才能正常散出去。如果表面被漆盖住,散热会变差。像功率电阻、功率二极管、水泥电阻这类发热元件,也不适合被涂层覆盖。因为涂层会影响散热速度,可能让工作温度升高。拨码开关和可调电阻也要注意。这类元件需要人工调节,如果被漆盖住,会影响调节手感,严重时还会接触不良。
还有一些接口类部件,也必须遮住。比如蜂鸣器的发声孔、电池座的触点,还有各种插座、排针和DB接口。这些位置需要保持良好的导电或信号连接。如果被三防漆覆盖,可能会出现接触不良,插拔也会变紧,影响装配和使用。另外,图纸或工艺文件中标明不能喷漆的区域,也要按要求处理。这些位置通常和产品结构或功能有关。按规范做好遮蔽,才能保证整块PCB在后续使用中稳定可靠。 玻璃钢与ABS塑料复合结构件粘接,有能深层固化的丙烯酸酯UV胶吗?湖北木工用UV胶评价汇总
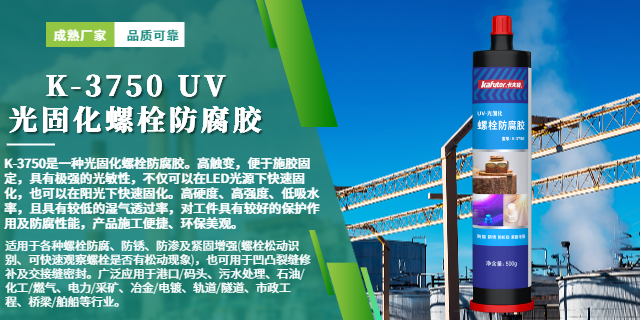
在UV胶的固化过程中,光照距离是一个很重要的参数。这个距离会直接影响固化效果,也会影响胶体的整体性能。UV灯和胶面之间的间距看起来只是一个简单的距离,但它会影响固化强度,也会影响材料的力学表现,两者之间关系比较复杂。
在实际使用中,如果UV灯功率一样,照射时间一样,施胶厚度也一样,那么光照距离和固化强度通常是反向关系。距离越近,胶层接收到的光能越多。光引发剂会更容易吸收紫外线,反应速度会变快,固化强度也会提高。不过,这种提升是有限的。距离如果太近,胶层会在短时间内吸收过多能量,反应会变得很剧烈。
反应太快会带来一些问题。胶在固化时会收缩,如果反应太猛,内部会产生很大的收缩应力,这会影响材料性能。比如,有时表面会先快速变硬,但内部还没有完全反应,这样就会出现表面和内部状态不一致的情况。还有一种情况是,胶在快速收缩时会产生细小裂纹,这些裂纹会让材料变脆,抗冲击能力也会下降。
所以,在实际应用中,不能只看固化强度就一味缩短照射距离。操作人员需要在强度和稳定性之间找到一个合适的距离,这样才能保证UV胶既能固化充分,也能保持良好的综合性能。 易操作性UV胶价格趋势想了解UV胶怎么用,关键是选对光强、控好胶量、照足能量。
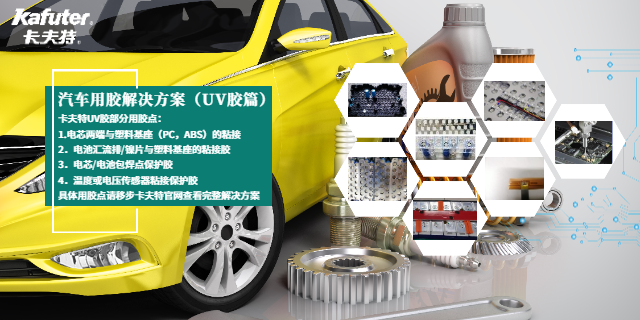
卡夫特把常见的选型问题做了整理。这些问题一方面帮助厂家了解用户需求,另一方面也方便用户判断产品是否合适。
这些问题主要围绕产品性能和实际使用情况展开。先看功能定位。用户要明确是用来粘接、密封,还是灌封。不同用途,对胶的要求差别很大。再看基材类型。材料不同,粘接方式也不同,比如金属和塑料,就需要不同的配方。然后是产品形态,比如液体还是膏状,这会直接影响点胶方式和施工工艺。
接着要关注耐温范围。胶水要能承受实际使用环境的温度变化。颜色也不能忽视,有些产品对外观有要求,或者对透光性有要求。硬度同样重要,它会影响胶层的强度和手感。再看固化方式,比如UV固化或湿气固化,这必须和现有设备匹配。还有固化时间,它会影响生产效率。
举个简单的例子,比如ABS和亚克力用UV胶粘接。如果只确认能不能粘住,其实是不够的。还需要继续细化。比如胶层硬度要和材料的韧性匹配,不然容易开裂。固化速度要跟生产线节拍一致,否则会拖慢效率。耐温能力也要覆盖产品使用时可能遇到的最高温度。
如果这些细节没有提前确认,就容易出问题。比如没有考虑固化深度,复杂结构可能粘不牢。再比如忽视颜色稳定性,在光照环境下可能会发黄。
胶水的粘度高低,会直接影响点胶后的形状和涂布效果。粘度高的胶水,内部结合力比较强,流动性比较差。点胶时,胶点容易收缩,尺寸也会偏小。如果点胶的速度和压力没有调好,还可能出现拉丝现象。简单来说,就是胶水离开针头后还会拉出细丝,导致胶点周围有多余的胶丝,这样会影响产品的干净度。
粘度低的胶水情况正好相反。它的流动性比较强,胶水容易往外扩散。这样一来,胶点会变大,还可能流到不需要的地方,造成污染。在一些精密电子元件上,这种问题更明显。胶水如果流到线路上,可能会引起短路,或者让外观变差,后期清理也会更麻烦。
在实际操作中,不同粘度的胶水需要配合不同的参数。对于高粘度胶水,可以适当提高点胶压力,让胶水更容易被挤出来。同时要放慢点胶速度,这样可以避免胶量不够,导致胶点不完整。对于低粘度胶水,则要降低压力,并适当加快点胶速度。这样可以让胶水更快脱离接触面,减少扩散时间,从而控制胶点的范围。
在生产中,可以参考粘度计测出来的数据来设定参数。比如粘度在5000到10000cps之间的胶水,可以用中等压力和正常速度。粘度超过20000cps的胶水,就需要提高压力,同时降低速度,这样点胶效果会更稳定。 好的UV胶对玻璃、金属、部分塑料都有良好附着力且外观洁净。
UV胶在固化时需要能量支持,这个能量主要来自紫外线照射产生的光能。只有胶水吸收到足够的紫外线能量,内部的光引发剂才会开始反应,让胶水从液态快速变成固态。目前常见的UV固化设备主要有两种,一种是传统UV汞灯,另一种是LED固化灯。这两类设备都能提供固化所需的紫外光,只是应用特点有所不同。
在选择固化灯时,不能直接随便搭配。用户需要根据实际工艺要求进行选择。比如UV胶对应的固化波长、需要达到的固化速度、胶层厚度、施胶面积大小等,这些因素都会影响设备选择。如果胶层比较厚,或者照射面积比较大,对光源强度和照射范围的要求也会更高。只有参数匹配,才能让UV胶达到稳定的固化效果。
在实际使用过程中,不同UV胶产品的配方会有差异,所以对应的固化要求也不完全一样。部分产品适合LED光源,有些产品则更适合传统汞灯。用户在选胶和选设备时,提前做好测试,避免出现固化不完全、固化速度慢等问题。
如果用户对UV胶选型或固化方案不太确定,可以咨询专业技术人员,根据实际工艺需求匹配合适方案,这样也能减少后续试错成本。 UV胶出现气泡,大多是点胶太快卷入空气,可以降速或者真空脱泡。塑料用UV胶效果案例
UV胶使用方法简单:点胶、贴合、照射、质检四步到位。湖北木工用UV胶评价汇总
亚克力斜面粘接,对操作精度要求比较高。每一步都要控制好,才能保证角度稳定,胶层也更均匀。在这种工况下,先用好90度靠模很关键。靠模可以起到固定作用,把两个粘接面稳稳卡住,避免在涂胶或固化时发生偏移。这样可以保证角度不会跑偏。
涂胶这一步,会直接影响效果。点UV胶时,要慢一点、稳一点,让胶水沿着粘接面均匀铺开。如果速度太快,胶水容易一多一少,有的地方堆起来,有的地方又不够。如果手不稳,还可能带进气泡,影响胶层的紧密程度。一般来说,胶量以刚好填满缝隙为准,不要多也不要少。胶水太多,不但浪费,还可能流到旁边,弄脏不需要粘的地方,后面清理也更麻烦。
涂完胶后,要马上用UVLED灯照射固化。固化时要保持工件不动,不然胶层容易变形。照射的功率和时间,可以根据胶层厚度来调整。斜面粘接的胶层一般比较薄,可以用中等功率,这样胶水可以从里面到表面一起固化,减少内部应力,粘接也会更稳定。
如果对精度要求更高,可以在靠模和亚克力接触的位置贴一层低粘胶带。这样可以防止划伤表面,同时在固化后也更容易分开靠模。正式操作前,建议先做一次试粘。通过调整胶量和固化时间,先确认角度和强度都没问题,再批量操作会更稳。 湖北木工用UV胶评价汇总

- 广东无影效果UV胶操作技巧 2026-10-21
- 四川新型的有机硅胶性能对比 2026-10-20
- 河北木工用UV胶效果展示 2026-10-20
- 四川抗紫外线UV胶 2026-10-20
- 上海双组分聚氨酯胶航空航天 2026-10-20
- 山东长效保护UV胶 2026-10-20
- 上海玻璃用UV胶耐温测试 2026-10-19
- 浙江汽车用UV胶效果验证 2026-10-19



- 01 提亮精华液半成品供应
- 02 包装冷烫膜厂家
- 03 南京配方剥离液销售价格
- 04 广西低挥发**硬脂酸酯现货供应
- 05 广州京东方用的蚀刻液剥离液商家
- 06 广东流态固化土价格如何便宜
- 07 神经酰胺精华液滋润不厚重
- 08 江苏长期食用整蛋白型蛋白粉零售价
- 09 无锡市面上哪家剥离液什么价格
- 10 贵州纯化水有哪些