冲床销售
关键词: 冲床销售 冲床

 2026.10.26
文章来源:
刀具的要求,冲床可以用作粗精车削。为了使粗化转向全深度,去刀、粗车刀具具有高强度、耐久性好、车精车是保证加工精度和刀具精度高、耐久性好的一种方法。为了减少刀具更换的时间和方便的工具,应尽可能使用刀夹持机。机床夹具的使用可以为刀具自动设定的条件。如果将传统的车床按机床夹紧只是一个主动,那么在数控车床上使用机床是一个要求的。切刀体的刀体要求高精度,应合理选择夹紧刀片。该机床采用数控车床,一般无垫片调整,精度高,在制造时应保证。正确使用冲床上的安全保护和控制装置,不得任意拆动。冲床销售

购买高速冲床注意点:根据所冲压产品的精度确定:高速冲床由于其特殊的先进的生产工艺,其生产精度、稳定性、加工速度,如果用户对冲压产品有特别高的要求,同时预算足够的话,可以选择高速冲床。高速冲床有很多种吨位可供选择,选择适合的吨位对于降低冲压生产成本及生产制程成本是非常重要。所谓冲床吨位指冲床在作业过程中释放出的瞬间冲击力,相对而言高速冲床有25、35、60、80T这四种常用吨位,吨位越高,其加工能力也就越高,当然造价也会提高。福州两模四冲冷镦机生产厂家检查冲床运动部分是否加注了润滑油。
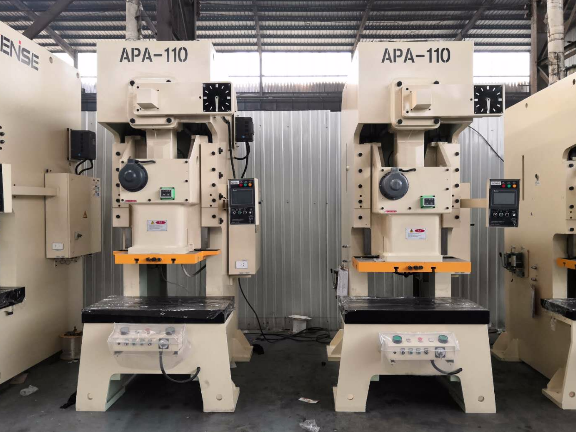
冲床上模是整副冲模的上半部,即安装于压力机滑块上的冲模部分。上模座。下模是整副冲模的下半部,即安装于压力机工作台面上的冲模部分。下模座是下模底面的板状零件。刃壁是冲裁凹模孔刃口的侧壁。刃口斜度是冲裁凹模孔刃壁的每侧斜度。气垫是以压缩空气为原动力的弹顶器。参阅“弹顶器”。反侧压块是从工作面的另一侧支持单向受力凸模的零件。上模:上模是整副冲模的上半部,即安装于压力机滑块上的冲模部分。上模座:上模座是上模比较上面的板状零件,工作时紧贴压力机滑块,并通过模柄或直接与压力机滑块固定。
冲床导柱是为上、下模座相对运动提供精密导向的圆柱形零件,多数固定在下模座,与固定在上模座的导套配合使用。导正销是伸入材料孔中导正其在凹模内位置的销形零件。导板模是以导板作导向的冲床模具,模具使用时凸模不脱离导板。导料板是引导条(带、卷)料进入凹模的板状导向零件。导柱模架是导柱、导套相互滑动的模架。冲床模具是装在压力机上用于生产冲件的工艺装备,由相互配合的上、下两部分组成。凸模是冲床模具中起直接形成冲件作用的凸形工作零件,即以外形为工作表面的零件。冲床操作简单,维修方便,结构简单。

冲床的导板。导柱。导正销是伸入材料孔中导正其在凹模内位置的销形零件。导板模是以导板作导向的冲床模具,模具使用时凸模不脱离导板。导料板是引导条(带、卷)料进入凹模的板状导向零件。导柱模架是导柱、导套相互滑动的模架。冲床冲床模具是装在压力机上用于生产冲件的工艺装备,由相互配合的上、下两部分组成。凸模是冲床模具中起直接形成冲件作用的凸形工作零件。凹模是冲床模具中起直接形成冲件作用的凹形工作零件。防护板是防止手指或异物进入冲床模具危险区域的板状零件。气动技术是以压缩机为动力源,以压缩空气为工作介质,进行能量传递或信号传递的工程技术。福州数控冷镦机厂家
在滑块驱动机构上使用齿条与小齿轮机构者称为齿条式冲床。冲床销售
龙门数控冲床操作规程:1.数控刀片装卸搬运时,应维持铣刀圆锥体一部分和锥孔的清理,然后夹装坚固。龙门车床髙速切削时务必戴好安全防护镜。工作台禁止堆积适用工具、零件等物,留意数控刀片和工件的间距,避免产生碰撞安全事故。2.生产加工时要先加手走刀,随后逐渐全自动进刀。全自动走刀时打开手柄,留意限位开关挡块是不是坚固,禁止放进头,别走到两极端化而碰坏滚珠丝杠;应用迅速行程安排时,要事前检查是不是会相碰等状况,以防撞坏零件、铣刀破裂飞出去致死。常常检查手摇式把内的商业保险弹黄是不是合理靠谱。冲床销售


- 无锡双点冲床生产厂家 2026-10-30
- 厦门金丰冲床供应厂家 2026-10-30
- 合肥多工位冲床设备厂家 2026-10-30
- 上海全自动冷镦机供应厂家 2026-10-30
- 宁波自动化冲床生产厂家 2026-10-30
- 合肥冲床销售 2026-10-30
- 汕头宁波冲床厂家 2026-10-29
- 佛山钢板冲床供应厂家 2026-10-29


- 01 苏州普通传递窗高度
- 02 黑龙江超大载重系留无人机高空侦查
- 03 东莞多功能客制化自动生产线有哪些
- 04 山东广告板材激光切割机规格型号
- 05 芜湖单梁起重机配件
- 06 江苏高精度硅片颗粒度检测设备厂商
- 07 广东燃气固定式球阀
- 08 可切割多种材质的水刀切割机哪家便宜
- 09 海南琼脂分装机
- 10 氨气高压储罐采购报价