广西全自动跳线插件机升级改造
关键词: 广西全自动跳线插件机升级改造 插件机

 2026.10.28
文章来源:
插件机引脚切剪机构,负责在元件插入 PCB 之后,对底部多余引脚进行剪切成型,适配波峰焊焊接工艺。直插元件插入电路板后引脚过长,既占用空间,波峰焊焊接时还容易出现连锡问题,需要将引脚剪至规定长度。插件机内置切刀组件,插装完成同步剪切引脚,控制引脚长度保持一致。切刀属于插件机高频易损件,长期剪切金属引脚会出现刀口磨损,刀口钝化之后会出现引脚剪切不齐、毛刺等缺陷,影响后续焊接质量。操作人员需要定期检查切刀状态,及时打磨或者更换切刀组件。不同产品要求引脚留长不一样,插件机可灵活调整切剪行程,适配不同工艺标准。插件机同步完成插件与剪脚,省去单独剪脚工序,减少一道加工工位,简化通孔元件生产流程。稳定可靠的剪脚机构,保障引脚成型一致性,减少波峰焊阶段连锡、虚焊等焊接不良问题。人机界面友好的插件机操作简单,新员工经短时间培训即可单独作业。广西全自动跳线插件机升级改造
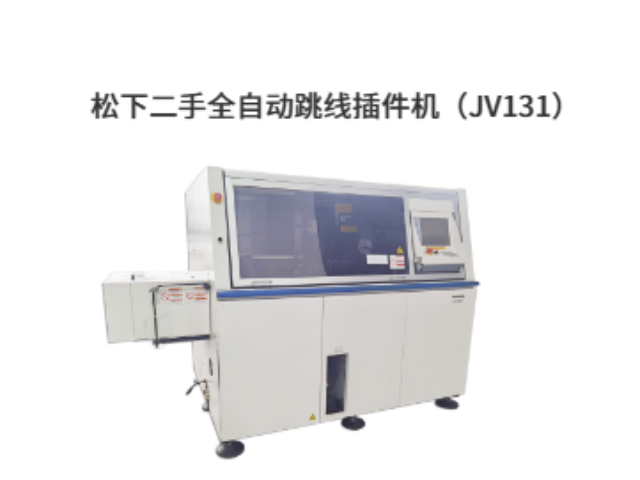
异形元件插件机针对非标、不规则通孔元器件开发,解决普通插件机无法插装异形器件的难题。常规插件机只能处理标准轴向、径向元件,面对连接器、接线端子、大体积电感、屏蔽支架等异形元件很难作业。异形元件插件机配备夹具与拾取机构,可根据元件外形定制夹头,完成异形元器件抓取、定位与 PCB 插装。异形元件大多外形差异大,对拾取角度、插入力度控制要求高,设备伺服系统准确控制力度,防止压坏 PCB 板或者元件壳体。异形插件机多用于工业控制板、新能源电控板、智能设备主板生产,这类电路板异形通孔元件占比高。很多工厂插件工序瓶颈就在异形元件组装,异形插件机可以打通这一环节,减少异形元件人工插件工位。虽然异形插件机调试难度高于普通机型,但可以大幅减少人工插件工位,稳定异形元件插装品质,补齐自动化产线短板。福建全自动插件机一台多少钱插件机有效降低企业用工成本,提升产线整体自动化水平。

传统 DIP 插件依靠人工手持元件插板,长时间重复作业容易疲劳,漏插、错件、极性反插、插装深浅不一等不良居高不下,而且插件岗位流动性大,招工成本持续上涨。自动插件机按照预设程序稳定作业,插装位置、深度、剪脚长度统一,批次品质波动更小,不良率明显下降。设备可长时间连续运转,产能不受人员状态影响,同等工位下产出效率远超人工,长期使用可以摊薄人力开支。同时插件机作业流程可追溯,程序存储方便产品换线复现,适合多品种、大批量订单生产,是电子制造企业提质降本、应对产能波动的重要方案。
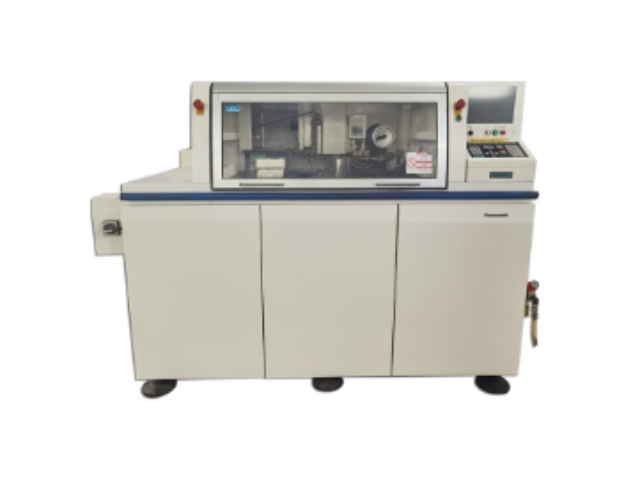
全自动立式插件机 RL132是松下经典径向元件插装设备,也是中小型电子厂扩产推荐机型,丽臻电子长期现货供应准新 RL132 立式插件机,设备搭载高速 V-cut 引脚裁切技术,单元件插装速度可达 0.14 秒,每小时产能 25700 点,支持 2.5mm-10mm 多规格引脚间距适配,兼容 650×381mm 大尺寸 PCB,完美适配电容、二极管等径向元器件批量生产。丽臻电子针对采购客户提供现场试机、产线布局规划服务,所有 RL132 立式插件机完成整机拆解清洁、伺服电机校准、视觉定位校正,剔除磨损老化配件,出厂附带完整设备检测报告。不管是初创电子加工厂还是老牌 EMS 代工厂,采购全自动立式插件机 RL132选择丽臻,既能节省新机采购成本 40%,又能享受长期零配件供给与终身技术指导。铣刀式插件机切割无应力、无毛刺,适合高工艺要求场景。

插件机程序调试是新产品投产前的重要环节,调试效率直接影响产线换产速度。插件机依靠 PCB 坐标文件识别每一个元件插件位置、元件类型与极性信息。工程师导入 PCB 导出的坐标数据,在设备软件中核对点位,设置插装深度、引脚剪切参数,再进行试插,根据试生产效果微调坐标参数。不同元件的插装速度、插入力度需要单独设置,防止元件压损或 PCB 板穿孔。熟练的设备技术员可以快速完成插件机程序制作,缩短新产品上线周期。部分智能插件机支持坐标文件一键导入,自带坐标校验功能,自动提示点位异常,降低调试难度。很多工厂产品型号繁多,频繁换产,优化插件机程序管理流程,保存归档成熟产品程序,下次生产直接调用。高效完成插件机程序调试,缩短产品换产等待时间,提升产线柔性生产能力,适配多品种订单的生产模式。高速自动插件机支持立式、卧式等多种元件规格,适配主流 PCB 板加工需求。广西全自动跳线插件机升级改造
插件机可自动检测元件极性,有效防止反插,提升产品一次合格率。广西全自动跳线插件机升级改造
插件机常见故障排查,帮助设备运维人员快速定位问题,减少产线停机等待时间。插件机日常生产中容易遇到的故障包含元件卡料、飞达送料异常、插装头拾取不到元件、插装偏移、切刀剪切不良等。出现卡料故障时,需要先停机,清理卡住元件,检查飞达物料是否放置到位,排查编带是否变形。发生插装点位偏移,优先检查视觉基准、导轨是否松动、插装头有无磨损。拾取元件失败,一般是真空压力不足或者吸嘴、夹头磨损,需要检查气路与夹具。设备报警信息可以快速指引故障方向,设备管理员结合报警代码排查,不要强行持续运行设备,避免损坏精密零件。工厂可以整理插件机故障手册,培训操作人员识别简单故障,现场快速处理小问题,复杂故障联系设备售后。掌握插件机基础故障排查方法,缩短停机时长,保障插件产线持续运转,减少订单交付延误带来的损失。广西全自动跳线插件机升级改造

- 天津全自动贴片机租赁 2026-11-02
- 广东自动贴片机 2026-11-02
- 湖北二手贴片机批发厂家 2026-11-01
- 山西进口贴片机出厂价格 2026-11-01
- 广东诺贝贴片机租赁 2026-11-01
- 河北二手贴片机厂家 2026-10-31
- 松下贴片机 2026-10-31
- 自动贴片机一台多少钱 2026-10-31




- 01 江苏RHS2B插件机配件供用
- 02 天津RHS2B插件机服务电话
- 03 山东国产插件机置换
- 04 江苏JVK2插件机价格
- 05 广东贴片机价格
- 06 贴片机技术服务
- 07 湖南国产贴片机维修服务
- 08 福建贴片机销售
- 09 北京贴片机代理商
- 10 山西二手贴片机一台多少钱