浙江发动机去毛刺机应用
关键词: 浙江发动机去毛刺机应用 去毛刺机

 2026.11.03
文章来源:
有色金属类零件硬度低、易粘刀,常规机械抛光易烧伤或拉伤。磁链磨料不与零件发生切削粘连,适合铜铝等材质。把磨料粒度按材质选,表面更干净。在导电件与散热件上,这类处理较常见。理解材料特性,有助于定工艺温度。这类去毛刺机对有色的表面更友好。把冷却与循环考虑进方案,状态更稳。先把材质确认,再选磨料。在薄壁有色件上,装夹要轻。把去毛刺机工艺参数写入作业指导书,便于现场复现。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。把使用习惯纳入考量,表现会更符合预期。先摸清零件特征,再决定工艺方式更合适。把工艺参数写进文件,现场执行更可靠。理解基本原理,有助于在选型时少走弯路。把检测点选在合适位置,数据才有参考意义。在批量场景,数据留痕便于后期持续优化。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。柔性自适应去毛刺设备靠随形能力,处理不规则工件表面。浙江发动机去毛刺机应用
精密零件在完成切削加工后,若表层残余应力未得到合理处理,在后续的热处理、装配或使用环节中,随着应力的逐步释放,零件很容易出现微量变形,导致尺寸精度超差,影响产品的合格率。去毛刺与应力释放同步进行的加工模式,可降低精密零件后续工序的变形风险。该模式将表面毛刺清理与表层应力调整整合在同一道工序中,零件一次装夹即可完成两项处理,避免了多工序流转带来的额外应力影响。加工过程中,表层应力随着毛刺的去除逐步得到释放与均匀化,零件在进入后续工序前,表层应力状态已处于相对稳定的水平,后续因应力变化产生变形的概率会明显降低。对于薄壁类、细长轴类等易变形的精密零件,这种同步加工模式的优势更为明显,可在保证表面处理效果的同时,减少零件因应力释放出现的弯曲、翘曲等问题。该模式无需对现有加工流程做大的调整,可直接替换原有去毛刺工序,帮助企业提升精密零件的加工合格率。江苏交叉孔去毛刺机型号加工过程绿色低噪,无需水管理系统,对现场作业环境的友好度较高。
微波通讯类零件常含腔体与细微结构,表面质量影响信号表现。毛刺与粗糙面可能带来杂散干扰。磁链磨料可进入窄腔,对微波通讯零件的去除更均匀。把敏感结构避开强场区,可防止变形。在滤波器与波导件上,这类光整被较多采用。理解腔体尺寸,有助于选磁链参数。这类去毛刺机对薄壁件的损伤更小。把关键尺寸设为不可调,保护基准。先保功能面,再谈光整。把去毛刺机工艺参数写入作业指导书,便于现场复现。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。把使用习惯纳入考量,表现会更符合预期。先摸清零件特征,再决定工艺方式更合适。把工艺参数写进文件,现场执行更可靠。理解基本原理,有助于在选型时少走弯路。把检测点选在合适位置,数据才有参考意义。在批量场景,数据留痕便于后期持续优化。把光整需求如实告知专业人员,方案会更贴合。
阀套去毛刺机处理内孔与沟槽,难点在深孔均匀。磁链磨料以流体形态循环,对内壁的覆盖较稳。把内孔长径比标清,便于布磁。在阀体与缸套上,这类处理能改善滑动。理解孔形公差,有助于定工艺。这类去毛刺机对深孔内壁更友好。把循环参数固化,复现性强。先测长径比,再定流量。在薄壁套上,支撑要稳。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。把使用习惯纳入考量,表现会更符合预期。先摸清零件特征,再决定工艺方式更合适。把工艺参数写进文件,现场执行更可靠。理解基本原理,有助于在选型时少走弯路。把检测点选在合适位置,数据才有参考意义。在批量场景,数据留痕便于后期持续优化。把光整需求如实告知专业人员,方案会更贴合。结合现场条件做方案,往往比套用模板稳妥。在采购前列出明确指标,沟通效率会提升。定期检查与记录,是维持系统稳定的做法。定期检查磨料状态与密封情况,可避免设备突发停机。
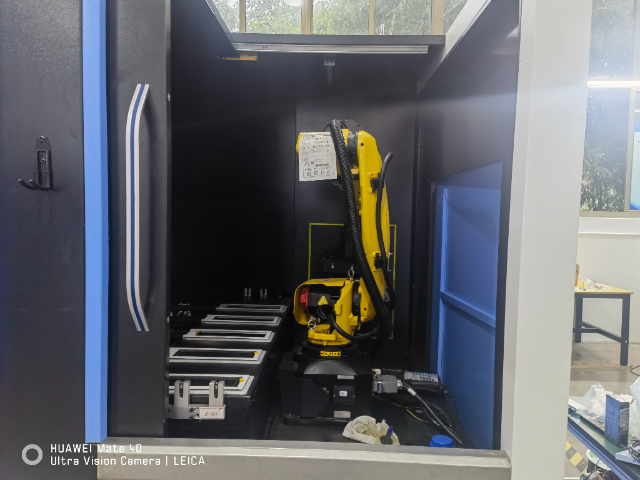
在传统的精密零件加工路线中,去毛刺与表面强化通常分属两道不同的工序,零件需要先完成去毛刺处理,再转入强化工序进行表层性能提升,中间需要经过多次装夹与转运,流程较长且管理成本较高。一体化光整工艺将去毛刺与增韧强化相结合,可在同一道工序内完成两项加工内容,减少零件的多工序流转处理环节。采用该工艺后,零件只需一次装夹即可完成毛刺去除、表面光整与表层增韧强化的全部处理,无需在不同设备间转运,也无需重复进行装夹定位。工序的合并可直接缩短零件的加工周期,减少工序切换带来的等待时间,同时也降低了多次转运过程中零件出现磕碰、划伤的风险。对于批量生产的精密零件来说,工序减少还可降低对应的设备投入与人工成本,简化生产管理的流程。该工艺的加工效果稳定,批量加工时零件之间的性能差异较小,可保证产品质量的一致性,适合各类精密制造企业引入到现有生产流程中。去毛刺增韧工艺可去除棱边,同时延缓零件疲劳起始。微型零件去毛刺机替代手工
柔性微磨削加工模式,不破坏孔壁原有精度,加工前后形位公差保持稳定。浙江发动机去毛刺机应用
不同行业的精密零件在材质、构型、表面要求上存在明显差异,标准化的通用加工参数很难适配所有场景,部分特殊工件需要针对性的装备与参数设置才能达到理想的处理效果。非标定制的光整装备可根据工件的材质属性、结构特点与表面处理要求,匹配对应的去毛刺研磨抛光参数,打造适配特定生产场景的加工设备。定制过程中会先对目标工件进行加工测试,结合测试结果调整装备的磁场布局、介质选型、运行转速与加工时长等参数,确保装备投入使用后可稳定输出符合要求的加工效果。除了关键加工参数外,装备的上下料方式、腔体尺寸、防护结构等也可根据企业的车间布局与生产流程进行适配,方便企业接入现有生产线。这类定制化装备适合有固定品类量产需求的制造企业,可针对主力产品的特点优化加工表现,提升批量生产下的表面处理稳定性,减少人工调整的工作量,适配企业的规模化生产节奏。浙江发动机去毛刺机应用

- 上海交大液压系统去毛刺机厂家供应 2026-11-04
- 上海交大液压系统去毛刺机精度 2026-11-04
- 医疗器械去毛刺机型号 2026-11-04
- 上海交大小孔去毛刺机设备 2026-11-04
- 江苏精密接插类去毛刺机创新技术 2026-11-04
- 浙江塑料去毛刺机 2026-11-04
- 精密零件去毛刺机精度 2026-11-03
- 上海球阀去毛刺机设备采购 2026-11-03



- 01 汕头机加工劳务外包工人
- 02 峨山百万繁星-商业生态-数字门店价格表格
- 03 山东电子智能家居安装质保服务
- 04 浙江境外游斯里兰卡订制游
- 05 上海半导体无尘服清洗租赁周期
- 06 浙江服装企业用什么管理软件杭州有哪些厂商
- 07 南京商场老鼠消杀团队
- 08 内蒙古高校实验室用微区偏振二次谐波产生系统收费标准
- 09 潍坊有效管理咨询怎么收费
- 10 浙江有色金属类零件去毛刺机设备