广东电脑数控无心磨床源头厂家
关键词: 广东电脑数控无心磨床源头厂家 无心磨床

 2024.04.29
文章来源:
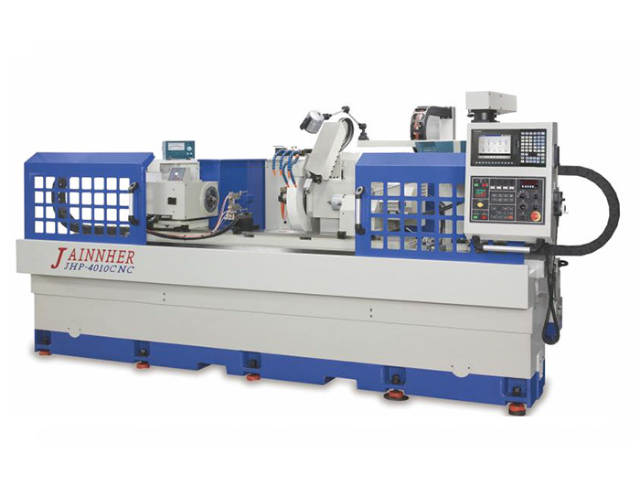
高精度无心磨床研磨原理:高精度无心磨床它没有床头箱和尾架,而是由托板和导轮支持工件,用砂轮进行磨削。托板的上表面倾斜30°~50°,使工件靠切削力紧紧压在导轮上,导轮轴线相对于砂轮轴线有一倾斜角度α(1~5°)。导轮低速转动靠摩擦力带动工件旋转。由于倾斜角的存在,导轮与工件接触点处的速度V导方向是斜的,它可分为两个速度分量:一个是V工使工件旋转,另一个是V进,使工件产生轴向进给运动。无心研削法它是由磨削砂轮,调整轮和工件支架三个机构构成,其中磨削砂轮实际担任磨削的工作,调整轮控制工件的旋转,并使工件发生进刀速度,至于工件支架乃在磨削时支撑工件,这三种机件可有数种配合的方法,但停止研磨除外,原理上都相同。鑫涛机械,广州键和无心磨床直供商,让您的事业无忧。广东电脑数控无心磨床源头厂家

无心磨床产品常见缺陷及解决办法零件不圆发生原因:(1)导轮没有修圆,(2)磨削次数少或上道工序椭圆度过大。(3)砂轮磨钝,(4)磨量过大或走刀量过大。消除方法1)重修导轮,待导轮修圆中止(一般修到无断续声中止),恰当增加磨削次数,重修砂轮,减少磨量和重刀速度。零件有棱边形(多边形)发生原因1)零件中心高不够,2)零件轴向推力过大,使零件紧压挡销而不能均匀的旋转,(3)砂轮不平衡,(4)零件中心过高。消除方法(1)精确前进零件中心度,(2)减少磨床导轮倾角到0.5°或0.25°。假设挡不能够解决时,便要查看支点的平衡度。(3)平衡砂轮,(4)恰当降低零件中心高度。重庆电脑数控无心磨床厂家佛山找无心磨床?鑫涛机械,键和磨床专业授权,品质有保障。
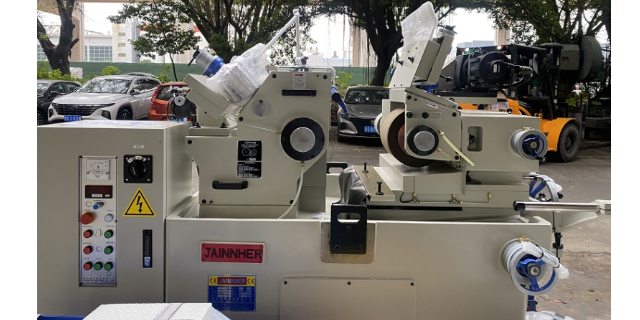
零件有锥度发生原因:(1)由于前导板此导轮母线低的过多或前导板向导轮方向倾斜面致使零件前部小,(2)由于后导板表面与导轮母线低或后导板向导轮方面倾斜而致使零件后部小,(3)由于下列原因而致使零件前部或后部发生锥度,①砂轮由修整不正确,本身便有锥度,②砂轮与导轮表面已磨损。消除方法:(1)恰当的移进前导板及调整前导板与导轮母线平行,(2)调整后导板的导向表面与导轮母线平行,并且在一条线上。①根据零件锥度的方向,调整砂轮修改中的角度砂轮,②砂轮与导轮。
无心外圆磨床的特点无心外圆磨床机构性能与普通外圆磨床相比较有下列特点。1、连续加工,无需退刀,装夹工件等复制时间短,生产率高。2、托架和导轮定位机构比普通外圆磨床顶、中心架机构支承刚性好,切削量可以较大,并有利于细长轴类工件的加工,易于实现高速磨削和强力磨削。3、无心外圆磨床工件靠外圆在定位机构上定位,磨削量是工件直径上的余量,故砂轮的磨损、进给机构的补偿和切入机构的重复定位精度误差对零件直径尺寸精度的影响。只有普通外圆磨床的一半,不需打中心孔,且易于实现上、下料自动化。4、宽砂轮无心磨床通过式机构、可采用加大每次的加工余量,在切入磨时可对复杂型面依次形磨削或多砂轮磨削,生产率高,适用范围广。5、无心外圆磨床无保证磨削表面与非磨削表面的相对位置精度(同轴度,垂直度等)的机构,磨削周向断续的外表面时圆度较差。6、磨削表面易产生奇数次棱圆度,如较大时往往会造成测量尺寸小于实体尺寸的错觉,而影响装配质量和工作性能。7、机床调整较复杂、费时,每更换不同直径的工件就需冲调整托架高度,与距离及有关的工艺参数。故调整技术难度较大,不适宜小批及单件生产。佛山寻找键和无心磨床?鑫涛机械,品质与服务让您满意而归。
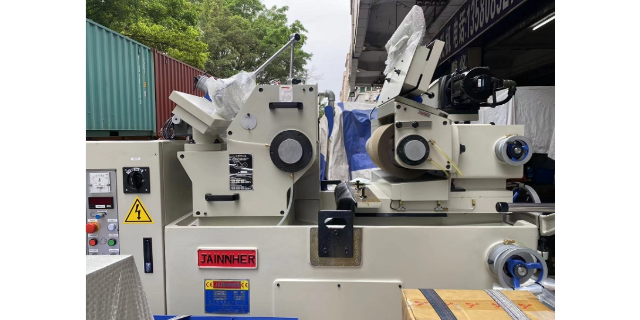
键和无心磨床具有连续加工的能力,这意味着在加工过程中,无需退刀或重新装夹工件,这缩短了加工时间,提高了生产效率。其次,无心磨床的托架和导轮定位机构设计优良,比普通外圆磨床具有更好的支承刚性。这使得切削量可以更大,尤其有利于细长轴类工件的加工,并可以实现高速磨削和大力磨削。此外,无心磨床工件是靠外圆在定位机构上定位的,磨削量是工件直径上的余量。这意味着砂轮的磨损、进给机构的补偿和切入机构的重复定位精度误差对零件直径尺寸精度的影响只有普通外圆磨床的一半。这不*简化了上、下料自动化过程,也降低了打中间孔的需要。总的来说,无心磨床在加工能力、操作多样性、适用材质以及智能化程度方面都有明显的优势。然而,也需要注意其局限性,根据具体需求进行选择和使用。工人师傅在操作无心磨床时,需要严格遵守操作规程。深圳静压式立磨无心磨床价格
无心磨床的加工精度和稳定性对于满足客户需求和提高企业竞争力具有重要意义。广东电脑数控无心磨床源头厂家
磨床中只有无心磨床对技术的要求虽不是非常高,但是也是非常广的,为什么这么说呢,其实就是影响无心磨床精度的因素实在是太多了,其主要的两个因素是:两主轴的跳动值,丝杠螺纹的间隙我们只要坐好导论间隙,砂轮间隙,机床震动,调试方法几个步骤就可以,导论砂轮之间的间隙,检查机床是否有震动,分析其震动原因,排除不良反应并且解决不良反应,正确的调试方法等也是影响机床磨削工件的精度。还有就是机床本身在制造过程中选用的配件是否达标,如轴瓦主轴等,这些都是会影响工件磨削精度的。好的机床不*精度稳定,其使用寿命也很长,我们中国台湾键和机床厂所制造出的磨床注重每一个细节,只有做好每个细节才能做好每一台机床。广东电脑数控无心磨床源头厂家

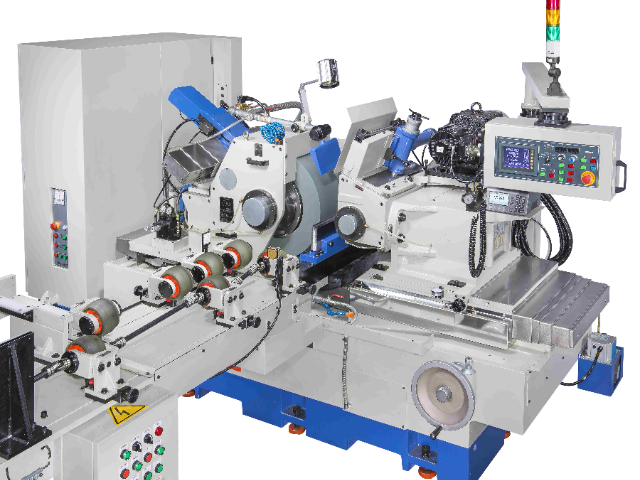
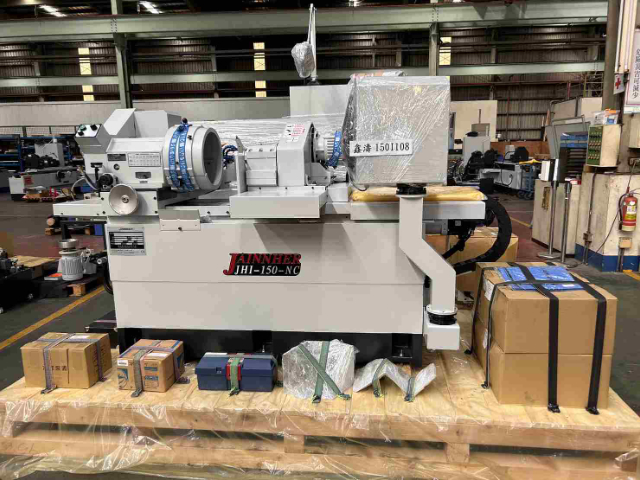
- 深圳CNC直进式磨床源头厂家 2026-09-14
- 惠州精密磨床生产厂家 2026-09-14
- CNC斜进式外圆磨床价格 2026-09-14
- 安徽cnc无心磨床厂家直销 2026-09-14
- 斜进式磨床代理商 2026-09-14
- 江苏NC内圆磨床厂家直销 2026-09-14
- 广州NC圆筒磨床源头厂家 2026-09-14
- 东莞外圆磨床厂家供应 2026-09-13



- 01 广西方舱医院隔离机维修
- 02 河南单头镜面火花机价格
- 03 青浦区机械臂碳纤维
- 04 贵州学生音乐凳
- 05 金山区移动式登车桥价格
- 06 江苏高速分切机厂商
- 07 浙江吊袋PGZ系列平板式刮刀下部卸料全自动离心机费用
- 08 安徽可拆式冷却器源头厂家
- 09 深圳芮测电子供应深圳芮测电子代理UFS4.0协议分析仪技术指导
- 10 切削油研磨油净化固液分离机厂家直供