浙江高精密无心磨床
关键词: 浙江高精密无心磨床 无心磨床

 2024.05.04
文章来源:
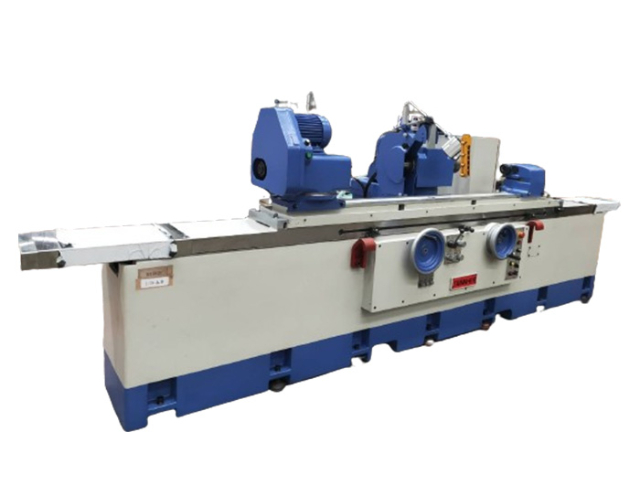
高精度无心磨床研磨原理:高精度无心磨床它没有床头箱和尾架,而是由托板和导轮支持工件,用砂轮进行磨削。托板的上表面倾斜30°~50°,使工件靠切削力紧紧压在导轮上,导轮轴线相对于砂轮轴线有一倾斜角度α(1~5°)。导轮低速转动靠摩擦力带动工件旋转。由于倾斜角的存在,导轮与工件接触点处的速度V导方向是斜的,它可分为两个速度分量:一个是V工使工件旋转,另一个是V进,使工件产生轴向进给运动。无心研削法它是由磨削砂轮,调整轮和工件支架三个机构构成,其中磨削砂轮实际担任磨削的工作,调整轮控制工件的旋转,并使工件发生进刀速度,至于工件支架乃在磨削时支撑工件,这三种机件可有数种配合的方法,但停止研磨除外,原理上都相同。无心磨床是现代机械加工中不可或缺的重要设备之一。浙江高精密无心磨床
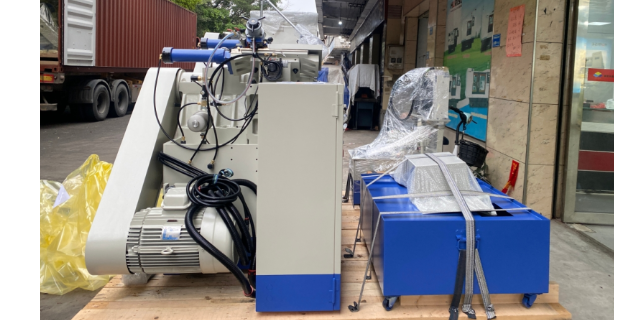
无心磨床在实际操作中会发生进刀不准的情况,甚至在使用一年后会出现导轨爬坡现象,而造成进刀不准。这是由于现在国内的传统普通无心磨床大都使用普通的丝杆做为进刀传动,由于丝杆有间隙,就会导致直接进刀肯定会和实际进刀数值不符,同时很多的无心磨床的导轨,没有经过精密的铲花,造成导轨的磨损情况不一样,从而造成进刀不准。而高精密无心磨床由于采用滚珠丝杆,误差会小很多。这就需要我们在进刀时回三圈,再进三圈,消除掉间隙产生的误差。原装进口无心磨床供应商无心磨床的加工精度受到多种因素的影响,包括砂轮的选择、工件的材质等。
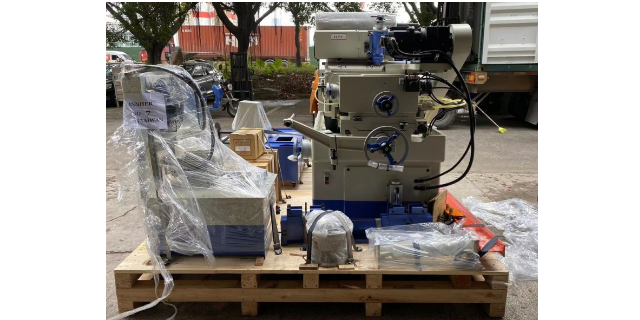
键和无心磨床它超级稳定可靠,能够保证长时间的高效运行。磨床它的结构紧凑,占地面积小,非常适合空间有限的车间。而且,键和无心磨床的控制系统通常采用先进的数控技术,搭配东莞市鑫涛机械设备有限公司自主研发送收料机可以方便地实现自动化和智能化加工,进一步提高生产效率和加工精度。总之,键和无心磨床是一种高效、稳定、可靠的加工设备,无论是在单件小批量生产还是在大批量生产中,都能发挥出它的优势,帮助企业提高生产效率和产品质量哦~
三轴液静压CNC立式磨床全封闭式三轴静压轨道,无间隙、不磨损,更平稳,机台为动柱式立柱结构,无横梁式的凹变形问题,更可靠。二轴驱动采用线性马达光学尺配合,定位更精、可靠,主轴头量测系统(工件量测系统),采用意大利(Marposs)TT30探头测量单元。砂轮轴旋转(B轴)可+45~-90度旋转,采用CNC伺服分度曲齿1度定位,旋转台为静压轴承支撑,具有高抗震性、可持续长时间旋转保持精度,砂轮主轴采用外藏式电主轴传动、无皮带噪音无连接器背隙问题。立磨是一种理想的大型粉磨设备,广泛应用于水泥、电力、冶金、化工、非金属矿等行业。它集破碎、干燥、粉磨、分级输送于一体,生产效率高,可将块状、颗粒状及粉状原料磨成所要求的粉状物料。佛山找无心磨床?鑫涛机械,键和磨床专业供应,一站式服务。

无心磨床磨削的特点:无心外圆磨削时在无心磨床上进行的,工件放在导轮和砂轮之间,其中一个砂轮起磨削作用,另一个砂轮起传动作用,称为导轮。工件下部由托板支撑着。导轮由橡胶结合剂制成,其轴线在垂直方向上与磨削轮成θ角,带动工件旋转运动和进给运动。采用无心磨削时,磨削轮以大于导轮75倍左右的圆周速度旋转。由于工件与导轮间的摩擦力大于工件与磨削轮间的摩擦力,所以工件被导轮带动并磨削后工件的公差等级IT6~IT7级,表面粗糙度值达Ra0.8~0.01um。鑫涛机械,专业供应键和无心磨床,让您的事业更加辉煌。安徽无心磨床源头工厂
通过引入先进的控制系统和传感器技术,可以进一步提高无心磨床的智能化水平和加工精度。浙江高精密无心磨床
零件有锥度发生原因:(1)由于前导板此导轮母线低的过多或前导板向导轮方向倾斜面致使零件前部小,(2)由于后导板表面与导轮母线低或后导板向导轮方面倾斜而致使零件后部小,(3)由于下列原因而致使零件前部或后部发生锥度,①砂轮由修整不正确,本身便有锥度,②砂轮与导轮表面已磨损。消除方法:(1)恰当的移进前导板及调整前导板与导轮母线平行,(2)调整后导板的导向表面与导轮母线平行,并且在一条线上。①根据零件锥度的方向,调整砂轮修改中的角度砂轮,②砂轮与导轮。浙江高精密无心磨床

- 浙江键和磨床订购 2026-09-13
- 立式磨床供应商 2026-09-13
- 东莞精密磨床直销 2026-09-13
- 浙江CNC直进式磨床源头工厂 2026-09-12
- 外圆磨床代理商 2026-09-12
- 浙江数控磨床源头工厂 2026-09-12
- 广东AW磨床源头工厂 2026-09-12
- 江苏CNC直进式外圆磨床厂家供应 2026-09-12



- 01 唐山燃气型油加热器生产厂家
- 02 广东内外预绞丝光缆金具价格
- 03 湖南OPGW光缆哪家强
- 04 广东销售省电空调加盟
- 05 上海点胶阀哪家强
- 06 深圳伺服式连接器压接设备哪家专业
- 07 泰州立体库堆垛机厂家
- 08 温州430电解设备方案
- 09 重庆小型奶酪生产线厂家价格
- 10 西藏降解竹粉餐具生产设备销售厂家