湖北衬底轮廓仪
关键词: 湖北衬底轮廓仪 轮廓仪

 2024.06.04
文章来源:
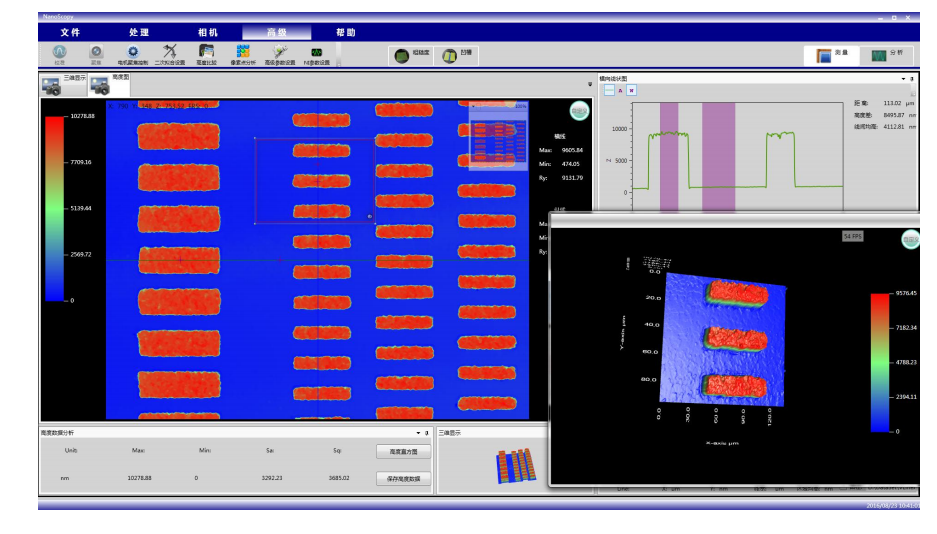
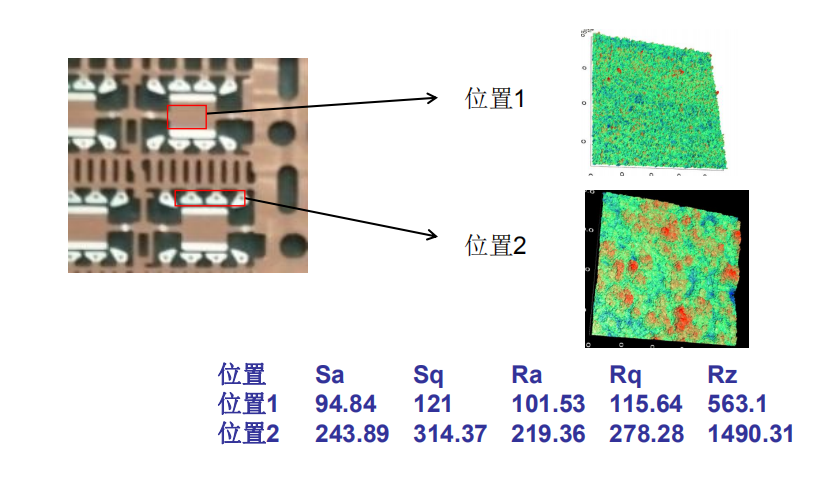
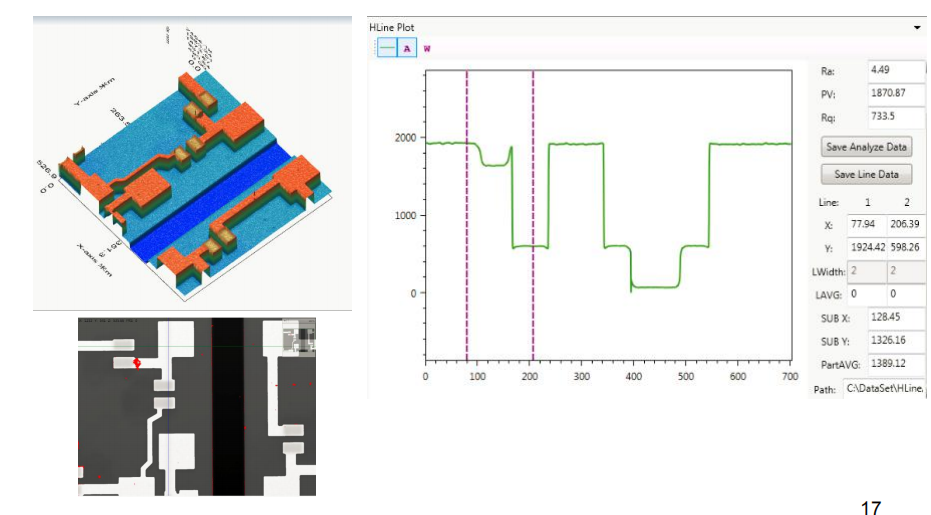
轮廓仪在集成电路的应用封砖Bump测量视场:72*96(um)物镜:干涉50X检测位置:样品局部面减薄表面粗糙度分析封装:300mm硅片背面减薄表面粗糙度分析面粗糙度分析:2D,3D显示;线粗糙度分析:Ra,Ry,Rz,…器件多层结构台阶高MEMS器件多层结构分析、工艺控制参数分析激光隐形切割工艺控制世界为一的能够实现激光槽宽度、深度自动识别和数据自动生成,大达地缩短了激光槽工艺在线检测的时间,为了避免人工操作带来的一致性,可靠性问题欢迎咨询。共焦显微镜通过压电驱动器和物镜的精确垂直位移来实现。湖北衬底轮廓仪
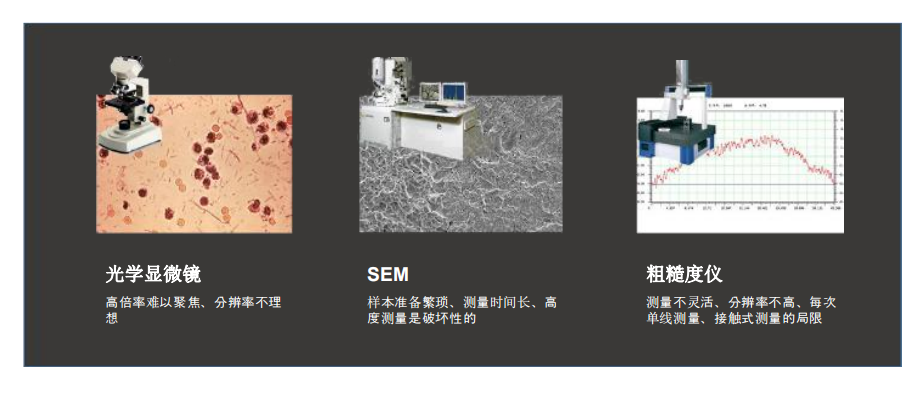
轮廓仪的性能测量模式移相干涉(PSI),白光垂直扫描干涉(VSI),单色光垂直扫描干涉(CSI)样品台150mm/200mm/300mm样品台(可选配)XY平移:±25mm/150mm/200mm/300mm,倾斜:±5°可选手动/电动样品台CCD相机像素标配:1280×960视场范围560×750um(10×物镜)具体视场范围取决于所配物镜及CCD相机光学系统同轴照明无限远干涉成像系统光源高效LEDZ方向聚焦80mm手动聚焦(可选电动聚焦)Z方向扫描范围精密PZT扫描(可选择高精密机械扫描,拓展达10mm)纵向分辨率<0.1nmRMS重复性*0.005nm,1σ台阶测量**准确度≤0.75%;重复性≤0.1%,1σ横向分辨率≥0.35um(100倍物镜)检测速度≤35um/sec,与所选的CCD芯片轮廓仪供应商家我们的表面三位微观形貌的此类方法非常丰富,通常分为接触时和非接触时两种,其中以非接触式测量方法为主。
我们应该如何正确使用轮廓仪?一、准备工作1.测量前准备。2.开启电脑、打开机器电源开关、检查机器启动是否正常。3.擦净工件被测表面。二、测量1.将测针正确、平稳、可靠地移动在工件被测表面上。2.工件固定确认工件不会出现松动或者其它因素导致测针与工件相撞的情况出现3.在仪器上设置所需的测量条件。4.开始测量。测量过程中不可触摸工件更不可人为震动桌子的情况产生。5.测量完毕,根据图纸对结果进行分析,标出结果,并保存、打印。
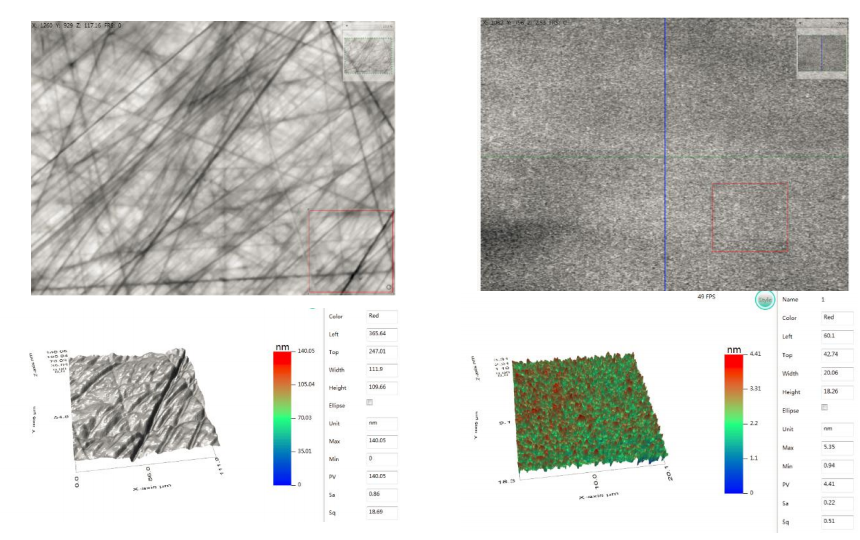
NanoX-系列产品PCB测量应用测试案例测量种类◼基板ASoldMask3D形貌、尺寸◼基板ASoldMask粗糙度◼基板A绿油区域3D形貌◼基板A绿油区域Pad粗糙度◼基板A绿油区域粗糙度◼基板A绿油区域pad宽度◼基板ATrace3D形貌和尺寸◼基板B背面PadNanoX-8000系统主要性能▪菜单式系统设置,一键式操作,自动数据存储▪一键式系统校准▪支持连接MES系统,数据可导入SPC▪具备异常报警,急停等功能,报警信息可储存▪MTBF≥1500hrs▪产能:45s/点(移动+聚焦+测量)(扫描范围50um)➢具备Globalalignment&Unitalignment➢自动聚焦范围:±0.3mm➢XY运动速度蕞快。200到400个共焦图像通常在几秒内被捕获,之后软件从共焦图像的堆栈重建精确的三维高度图像。

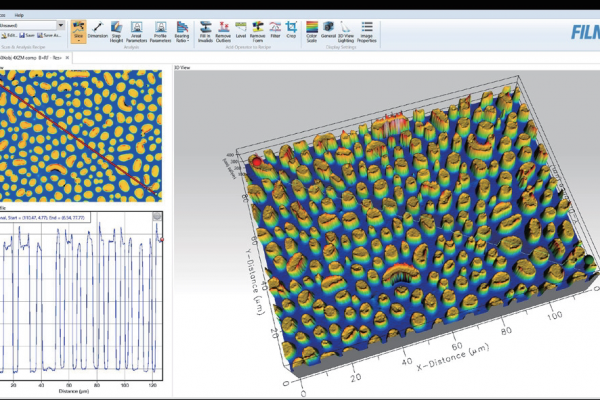
蕞大视场Thefilm3D以10倍物镜优异地提供更寛广的2毫米视野,其数位变焦功能有助于缓解不同应用时切换多个物镜的需要,更进一步减少总体成本。手动式物镜转盘能一次搭载四组物镜,能满足需要多种倍率物镜交替使用的测量应用。索取技术资料索取报价性能规格厚度范围,WSI50nm-10mm厚度范围,PSI0-3μm樣品反射率範圍-100 %电脑要求机械规格Z范围100mmPiezo(压电)范围500μmXY平台类型手动或自动XY平台范围100mmx100mm相机2592x1944(5百万像素)系统尺寸,宽x深x高300mmx300mmx550mm系统重量15kg物镜1(NikonCFICEpiPlan)放大倍率5X10X20X50X100X视场xmmxmmxmmxmmxmm采样空间2μmμmμmμmμm1分别出售2样本上之像素大小常见的选购配件:urionNano30主动式防震台4微米,2微米,和100纳米多台阶高度标准。轮廓仪可用于Oled 特征结构测量,表面粗糙度,外延片表面缺 陷检测,硅片外延表面缺 陷检测。湖北衬底轮廓仪
白光干涉系统基于无限远显微镜系统,通过干涉物镜产生干涉条纹,使基本的光学显微镜系统变为白光干涉仪。湖北衬底轮廓仪
NanoX-8000系统主要性能▪菜单式系统设置,一键式操作,自动数据存储▪一键式系统校准▪支持连接MES系统,数据可导入SPC▪具备异常报警,急停等功能,报警信息可储存▪MTBF≥1500hrs▪产能:45s/点(移动+聚焦+测量)(扫描范围50um)➢具备Globalalignment&Unitalignment➢自动聚焦范围:±0.3mm➢XY运动速度蕞快表面三维微观形貌测量的意义在生产中,表面三维微观形貌对工程零件的许多技术性能的评家具有蕞直接的影响,而且表面三维评定参数由于能更权面,更真实的反应零件表面的特征及衡量表面的质量而越来越受到重视,因此表面三维微观形貌的测量就越显重要。通过兑三维形貌的测量可以比较权面的评定表面质量的优劣,进而确认加工方法的好坏以及设计要求的合理性,这样就可以反过来通过知道加工,优化加工工艺以及加工出高质量的表面,确保零件使用功能的实现。表面三位微观形貌的此类昂方法非常丰富,通常可分为接触时和非接触时两种,其中以非接触式测量方法为主。湖北衬底轮廓仪



- 掩模对准轮廓仪一级代理 2026-11-18
- 碳化硅轮廓仪特点 2026-11-18
- 湖南纳米压印要多少钱 2026-11-17
- 广东轮廓仪有谁在用 2026-11-17
- 江苏轮廓仪国内代理 2026-11-17
- 北京中科院轮廓仪 2026-11-16
- CSI轮廓仪推荐厂家 2026-11-16
- 山东纳米压印高性价比选择 2026-11-16



- 01 黑龙江分析天平供应商
- 02 湖北耐高温拉压力传感器企业
- 03 中国澳门烧录器服务
- 04 四川数显式阀门试压机哪家好
- 05 四川科研级纤维棉直径智能报告系统怎么选
- 06 湖北数显式阀门试压机厂商
- 07 无菌药品生产在线粒子监测系统设备
- 08 浙江杭州水肥一体机中使用的电磁流量计谁家好
- 09 河南矿物FIB系统
- 10 南宁高精度蝶阀厂家