法国钎焊自动化线
关键词: 法国钎焊自动化线 钎焊

 2025.10.16
文章来源:
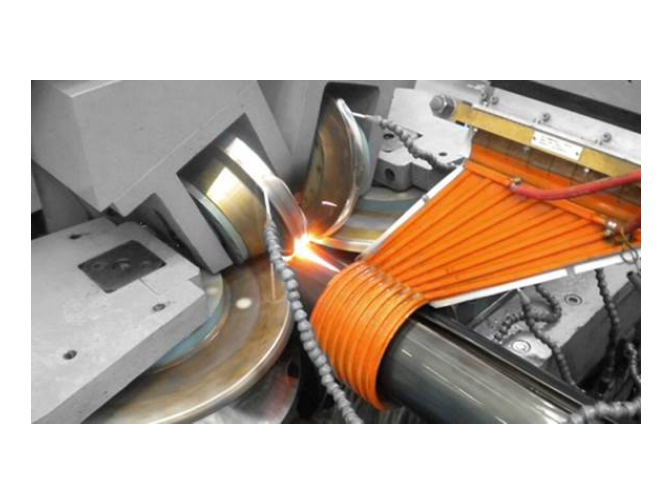
感应钎焊在风力发电机引线和短路环钎焊中具有明显优势。加热速度快是其一大特点,它利用高频感应电流产生的集肤效应,使工件表面迅速升温至钎焊温度,缩短了加热时间。与传统钎焊方法相比,感应钎焊可以在几分钟甚至更短时间内完成加热过程,提高了生产效率,尤其适合风力发电机大规模生产的需求。加热均匀性也是感应钎焊的重要优势。通过合理设计感应线圈,能使工件表面各部位同时受到均匀的加热,避免了局部过热或加热不足的问题。这对于风力发电机引线和短路环这种对焊接质量要求较高的部件尤为重要,均匀的加热可以保证钎料充分填充接头间隙,形成良好的冶金结合,提高接头的强度和可靠性。感应钎焊还易于实现自动化生产。它可以与机械手、自动送料系统等设备配合使用,实现钎焊过程的自动化控制,减少人为因素对焊接质量的影响。同时,感应钎焊设备占地面积小,操作灵活,可根据不同的工件形状和尺寸调整加热参数,适应风力发电机多样化的生产需求。易孚迪感应设备(上海)有限公司,作为ENRX 集团在中国及亚洲的重要基地,生产的感应钎焊设备性能良好,能为风力发电机引线和短路环钎焊提供高效、好的解决方案。易孚迪(ENRX)感应钎焊电源具有高度集成化设计,占用空间小,便于安装和调整。法国钎焊自动化线
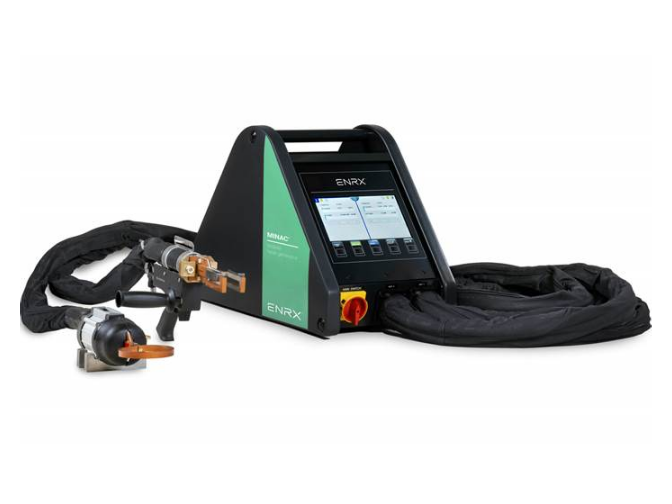
冰箱铜管感应钎焊对环境有一定要求,良好的环境条件有助于保证焊接质量和提高生产效率。首先,焊接车间应保持清洁、干燥,避免灰尘、水分等杂质进入焊接区域,影响钎料的润湿性和焊接接头的质量。灰尘可能会附着在铜管表面,阻碍钎料与铜管的结合;水分在高温下会蒸发,产生气孔等缺陷。其次,要控制车间的温度和湿度,一般温度应保持在10 - 35℃之间,湿度不超过70%。过高的温度和湿度会影响感应钎焊设备的性能和稳定性,同时也可能对铜管和钎料产生不利影响。此外,焊接车间应具备良好的通风条件,及时排除焊接过程中产生的有害气体和烟尘,保护操作人员的身体健康。易孚迪感应设备(上海)有限公司,在为客户提供感应钎焊设备的同时,还会根据客户的实际生产环境,提供专业的环境布置建议,帮助客户创造一个适宜的冰箱铜管感应钎焊生产环境。法国钎焊自动化线在发电站的电机维护中,易孚迪(ENRX)提供的Minac感应钎焊电源,因其小巧便携深得客户青睐。
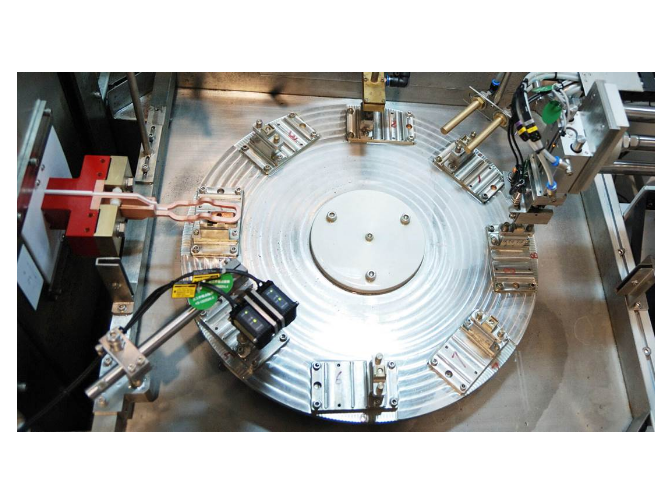
空调铝管感应钎焊在环保方面具有明显特点。首先,感应钎焊过程中不产生燃烧废气,与火焰钎焊相比,减少了二氧化碳、一氧化碳、氮氧化物等有害气体的排放,对大气环境的污染较小。其次,感应钎焊不需要使用大量的燃气,避免了燃气储存和运输过程中可能出现的泄漏风险,降低了对土壤和水源的污染。再者,感应钎焊设备运行过程中噪音较低,不会对周围环境造成噪音污染。此外,感应钎焊的加热效率高,能源利用率高,能在一定程度上节约能源,减少因能源消耗而产生的环境影响。易孚迪感应设备(上海)有限公司,积极响应环保号召,其生产的感应钎焊设备充分体现了环保理念。作为ENRX集团在华的重要子公司,我司致力于为客户提供绿色、环保的感应加热解决方案。
选择大型变压器引线钎焊设备需综合考虑加热效率、温度均匀性、工艺可控性及安全性。感应加热设备因其非接触式加热、能量集中、升温速度快等优势,成为主流选择。具体而言,设备功率需根据引线尺寸和材质确定,例如直径50mm以上的铜引线需配备100kW以上中频电源;频率选择需匹配工件厚度,高频(100-500kHz)适用于薄件,中频(1-20kHz)适用于厚件。此外,设备需具备多段温度曲线设置功能,以适应不同钎料的熔化-保温-冷却工艺要求。易孚迪感应设备(上海)有限公司的感应钎焊系统采用模块化设计,支持功率从10kW到500kW的灵活配置,并配备红外测温仪与PLC控制系统,可实时监测并调整加热参数。其技术的感应线圈快速更换技术,可缩短设备调试时间30%以上,特别适合多品种、小批量的大型变压器生产场景。易孚迪(ENRX)的感应钎焊设备可根据客户需求进行定制,适应不同规格和形状的工件钎焊。
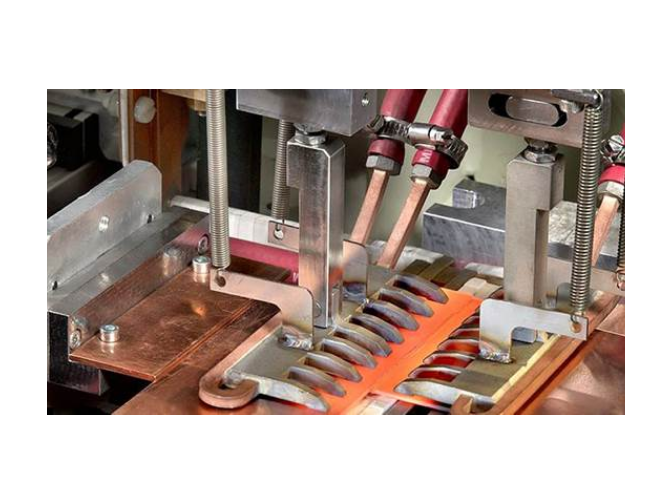
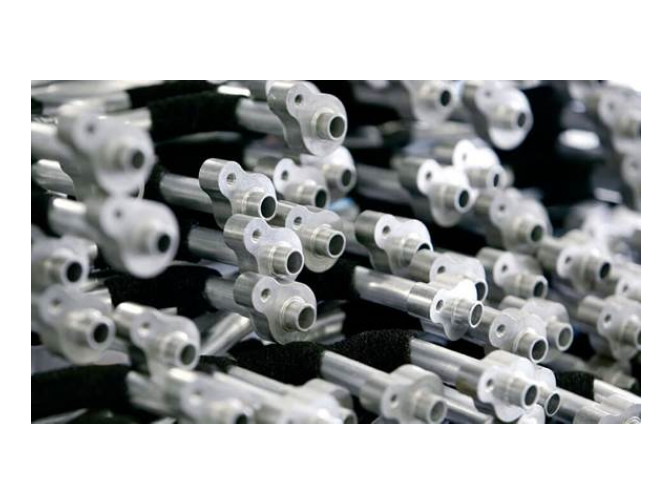
冰箱铝管感应钎焊对材质的纯度、合金成分及表面状态均有严格要求,以确保钎焊质量与制冷系统可靠性。首先,铝管需采用高纯度铝基合金,其中镁(Mg)含量通常控制在0.8%-1.5%,硅(Si)含量≤0.6%,以平衡强度与延展性;若镁含量过高(>2%),会导致钎料润湿性下降,而硅含量超标则可能引发脆性相析出。其次,铝管表面需经过特殊处理:内壁需进行阳极氧化(膜厚5-10μm)以增强耐腐蚀性,外壁则需通过化学抛光(如磷酸-硝酸混合酸)去除氧化层,并形成0.1-0.3μm的微观粗糙度,提升钎料附着性。此外,铝管壁厚需均匀,避免局部过热导致穿孔;管径规格需与钎料尺寸匹配,确保钎料填充率≥90%。易孚迪感应设备(上海)有限公司的感应钎焊设备可配备3D视觉钎焊系统,确保钎焊层致密无缺陷。感应钎焊适用于各种金属材料的钎焊,如铜、铝、不锈钢等。商用冰箱钎焊感应器
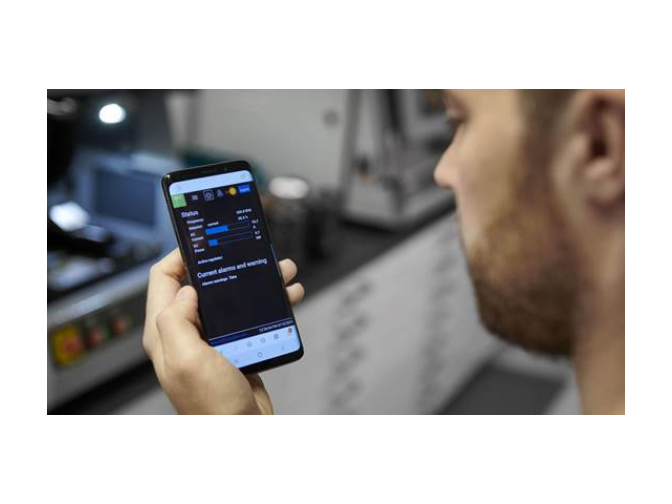
易孚迪(ENRX)感应钎焊电源可带有双输出,每个输出端可以分别设定程序,同时单独工作。法国钎焊自动化线
水力发电机组铜排钎焊过程中常见的缺陷包括气孔、裂纹、未熔合、夹渣和焊缝成形不良等。气孔通常由钎剂分解产生的气体或保护气体不纯引起,预防措施包括选用低气孔率钎剂、优化保护气体流量和纯度,以及控制加热速度避免气体滞留。裂纹多因焊接应力或母材与钎料热膨胀系数差异导致,可通过预热、后热或选择低应力钎料来减少裂纹风险。未熔合表现为钎料与母材未充分结合,主要原因是加热温度不足或钎剂去膜不彻底,需确保加热均匀并彻底清洁母材表面。夹渣则由钎剂残留或杂质混入引起,需选用高质量钎剂并严格控制焊接环境清洁度。焊缝成形不良可能因钎料量不足或分布不均导致,需精确控制钎料添加量和焊接参数。易孚迪感应设备(上海)有限公司,作为ENRX集团在中国的技术服务中心,其生产的感应钎焊设备采用先进控制技术,可精确调节加热温度、时间和功率,同时配备专业工艺团队,为客户提供定制化焊接方案,有效预防铜排钎焊过程中的常见缺陷,确保焊接质量达到行业高标准。法国钎焊自动化线

- 家用冰箱铜管感应钎焊机床 2026-10-24
- 德国钎焊装置 2026-10-24
- 发电机接头感应钎焊 2026-10-23
- 国产火车车轮感应预热/后热 2026-10-23
- 上海预热/后热感应自动化线 2026-10-23
- EFD轴承感应预热/后热 2026-10-23
- 风电轴承倾斜式感应淬火系统 2026-10-23
- 发电机绞线感应钎焊 2026-10-23



- 01 浙江铝支架压铸件厂
- 02 浙江STD优化弧型带轮供应商
- 03 山东预拌砂浆外加剂添加设备
- 04 链条感应淬火系统
- 05 云南JZN180B电动推杆
- 06 杭州小型无障碍升降平台源头工厂
- 07 浙江优良伺服减速箱价格
- 08 江西压片机冲模厂家直销
- 09 广州带主动放焊丝绕线机
- 10 安徽双工位钻攻机制造厂