风电轴承倾斜式感应淬火系统
关键词: 风电轴承倾斜式感应淬火系统 淬火

 2026.10.23
文章来源:
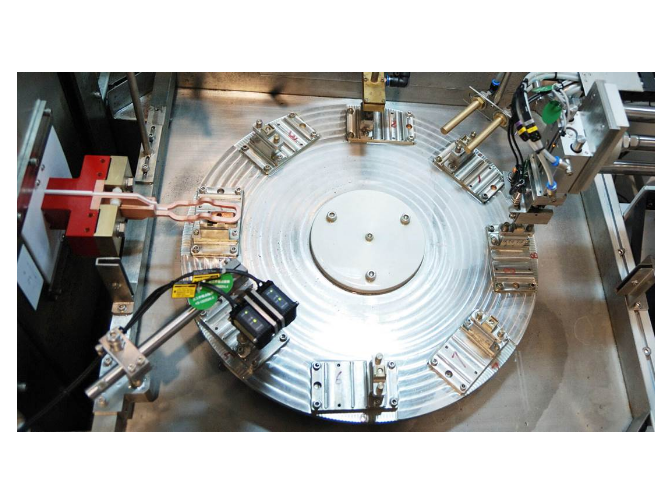
提高风电变速器大型齿轮感应淬火的生产效率可以从多个方面入手。首先,优化感应淬火工艺参数,通过实验和模拟分析,确定好的加热功率、加热时间和冷却速度等参数,在保证淬火质量的前提下,缩短加热和冷却时间。其次,采用先进的感应淬火设备,如易孚迪感应设备(上海)有限公司生产的高效感应淬火机床,其具备自动化程度高、加热速度快、冷却效果好等特点,能够减少人工操作时间,提高生产效率。再者,合理安排生产流程,采用批量生产方式,对多个齿轮进行连续淬火处理,减少设备停机时间。同时,加强设备的维护和保养,确保设备始终处于良好的运行状态,减少故障停机次数。此外,对操作人员进行专业培训,提高其操作技能和工作效率,也能够有效提升风电变速器大型齿轮感应淬火的生产效率。易孚迪感应设备(上海)有限公司,是ENRX集团在中国及亚洲提供感应加热设备生产、销售和技术服务的重要力量,其先进的设备和技术能够为提高风电变速器大型齿轮感应淬火生产效率提供有力支持。法兰感应淬火多采用局部加热,避免整体受热产生变形。风电轴承倾斜式感应淬火系统
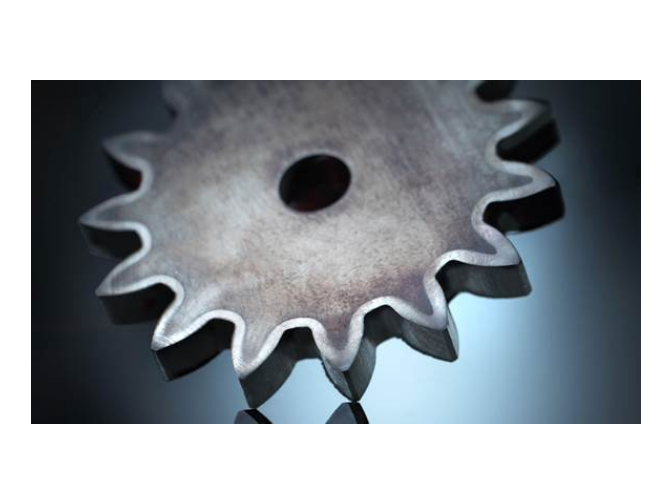
滚道无软带淬火容易出现的质量问题包括淬硬层不均匀、表面裂纹、软点等。淬硬层不均匀主要是由于感应加热时磁场分布不均或冷却速度不一致导致的,为避免这一问题,需确保感应线圈与滚道的配合精确,同时保证冷却系统的喷淋均匀,必要时可对感应线圈的形状和冷却水路进行优化。表面裂纹通常是因为加热速度过快、冷却过于剧烈或材料中存在夹杂等缺陷引起的,可通过合理控制加热和冷却参数,选用质优的原材料,并在淬火前对材料进行探伤检查来预防。软点的产生多与加热不足、冷却不良或材料成分偏析有关,解决方法包括提高感应加热的功率或延长加热时间,确保冷却介质的流量和温度稳定,以及加强对原材料的成分检验。易孚迪感应设备(上海)有限公司生产的感应加热设备具有稳定的性能和精确的控制能力,能有效降低滚道无软带淬火中质量问题的出现概率,其设计部门可根据实际情况优化设备结构,提升工艺稳定性。回转轴承内滚道感应淬火回火设备曲轴经过感应淬火处理后,表面耐磨能力提升,可承受运转过程中的交变载荷。
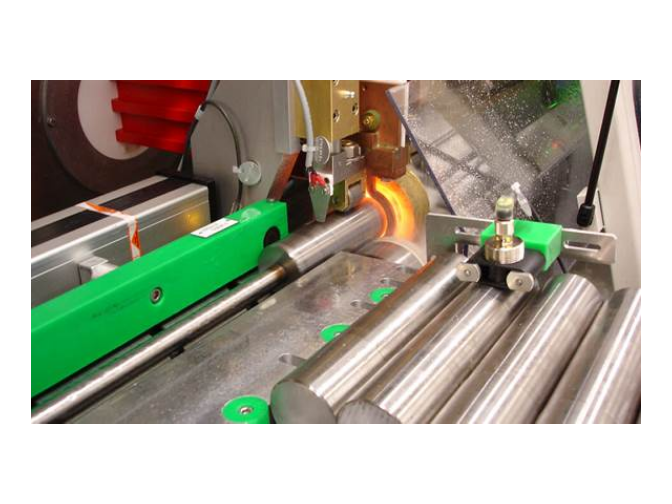
凸轮轴曲面轮廓复杂,热处理工艺稳定性直接决定工件使用寿命,凸轮轴感应淬火感应器采用三维仿形设计,完全贴合凸轮桃形、轴颈曲面,确保磁场均匀覆盖所有加工区域,无加热死角。感应器搭配温度监测模块,实时调整加热功率,保证工件表面温度稳定在工艺区间,避免过热、欠热导致的组织异常。作业时凸轮轴匀速旋转,感应器固定或同步移动,加热后定向冷却,控制硬化层深度与分布均匀性。该贴合式设计减少工件变形、开裂风险,稳定输出热处理效果,适配汽车发动机、工程机械发动机的凸轮轴加工,保障工艺全程稳定可控。
滚道感应淬火相比整体淬火具有多方面的优势。首先,感应淬火属于表面淬火工艺,只对滚道表层进行硬化处理,能保持工件心部原有的韧性和塑性,使零件在具备高表面硬度的同时,拥有良好的抗冲击性能,而整体淬火会使整个工件硬化,可能导致心部脆性增加。其次,感应淬火加热速度快,热影响区小,能减少工件的变形和开裂倾向,尤其对于形状复杂的滚道零件,优势更为明显,整体淬火因加热和冷却过程中工件各部分温差大,变形和开裂的风险相对较高。此外,感应淬火的能耗较低,生产效率高,可实现连续化生产,适合大批量零件的加工,而整体淬火通常需要较长的加热和冷却时间,能耗和生产周期相对较长。易孚迪感应设备(上海)有限公司深耕感应加热领域多年,其生产的感应淬火设备充分发挥了感应淬火的优势,为客户在提高产品质量和生产效率方面提供了有力支持,且公司在韩国设有常驻机构,能服务更普遍的客户群体。淬火后回火处理可消除内应力,降低缸套使用开裂风险。
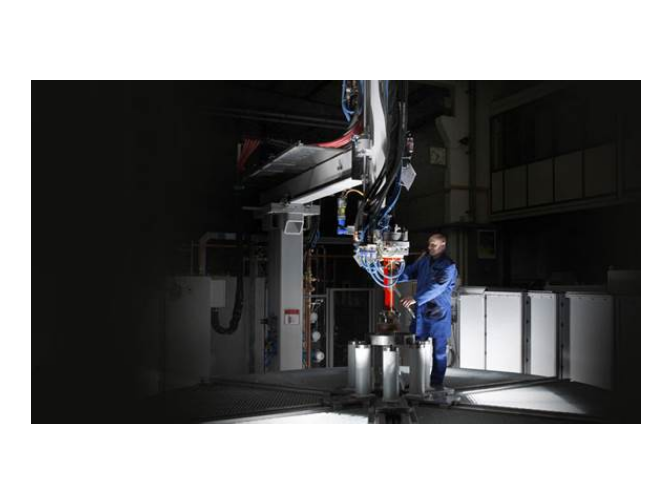
风电变速器大型齿轮感应淬火前的准备工作至关重要。首先要对齿轮进行全方面的清洁,去除表面的油污、铁锈、氧化皮等杂质,确保淬火时表面与感应器之间有良好的接触,避免因杂质影响加热效果和淬火质量。接着要对齿轮进行外观检查,查看是否存在裂纹、砂眼等缺陷,对于有缺陷的齿轮需进行修复或报废处理。然后要根据齿轮的材质、尺寸和淬火要求,选择合适的感应器,并进行调试和安装,确保感应器与齿轮之间的间隙均匀。同时,要准备好淬火介质,如淬火油或水溶液,并保证其质量和温度符合要求。此外,还需对感应加热设备进行预热和调试,检查设备的各项参数是否正常。易孚迪感应设备(上海)有限公司,是ENRX集团在中国及亚洲提供感应加热设备生产、销售和技术服务的关键基地,其生产的感应加热电源等设备性能稳定,能为风电变速器大型齿轮感应淬火前的准备工作提供可靠的设备支持。变速器齿轮经淬火后,齿面硬度提升,抗点蚀能力增强。变速器齿套感应淬火回火生产线
旋转式淬火工艺可保障汽缸套圆周方向硬度分布一致。风电轴承倾斜式感应淬火系统
汽车底盘与传动类配件长期承受振动、扭矩与摩擦,对热处理性能要求严苛,汽车零部件感应淬火针对半轴、传动轴、悬挂臂、差速器配件等设计专属感应结构,适配配件复杂外形与受力特点。作业时采用局部定向加热,保留配件心部韧性,提升表面耐磨与抗疲劳性能,加热速度快,可融入汽车零部件生产线实现连续加工。加工过程中严格控制温度与变形量,确保配件尺寸精度与力学性能符合汽车行业标准。该淬火方式适配底盘悬挂、传动系统的各类金属配件,完整完成配件淬火处理,为汽车行驶稳定性与安全性提供工艺支撑。风电轴承倾斜式感应淬火系统

- 家用冰箱铜管感应钎焊机床 2026-10-24
- 德国钎焊装置 2026-10-24
- 发电机接头感应钎焊 2026-10-23
- 国产火车车轮感应预热/后热 2026-10-23
- 上海预热/后热感应自动化线 2026-10-23
- EFD轴承感应预热/后热 2026-10-23
- 风电轴承倾斜式感应淬火系统 2026-10-23
- 发电机绞线感应钎焊 2026-10-23



- 01 浙江铝支架压铸件厂
- 02 浙江STD优化弧型带轮供应商
- 03 山东预拌砂浆外加剂添加设备
- 04 链条感应淬火系统
- 05 云南JZN180B电动推杆
- 06 杭州小型无障碍升降平台源头工厂
- 07 浙江优良伺服减速箱价格
- 08 江西压片机冲模厂家直销
- 09 安徽双工位钻攻机制造厂
- 10 小型行星搅拌机厂家