洞头区铁件电镀加工本色锌镍
关键词: 洞头区铁件电镀加工本色锌镍 电镀加工

 2025.11.01
文章来源:
镀锌电镀本质上是一种电化学沉积过程,遵循电解池的工作原理。在电镀体系中,待镀金属构件作为阴极,纯锌板或锌合金板作为阳极,含有锌离子的电镀液作为电解质溶液。当外接直流电源接通后,整个体系形成闭合回路,在电场力的作用下,电镀液中的锌离子(Zn²⁺)会向阴极(待镀工件)定向迁移。到达阴极表面后,锌离子获得电子发生还原反应,还原为金属锌原子并沉积在工件表面,逐渐形成连续的锌镀层。阳极则发生氧化反应,纯锌阳极溶解为锌离子进入电镀液,以补充电镀过程中消耗的锌离子,维持电镀液中锌离子浓度的稳定。其重心电极反应式如下:阴极反应(还原反应):Zn²⁺ + 2e⁻ → Zn(沉积于工件表面)阳极反应(氧化反应):Zn - 2e⁻ → Zn²⁺(阳极溶解补充电解质)硬质合金刀具的钴基镀层可降低摩擦系数,提高切削加工效率。洞头区铁件电镀加工本色锌镍
当两个电极插入含有金属离子的溶液中,并接通直流电源时,就会发生电解反应。在阴极(被镀工件),金属离子获得电子后还原为金属原子,沉积在工件表面形成镀层;而在阳极,通常是可溶性的金属板,金属失去电子成为离子进入溶液,以补充因阴极沉积而消耗的金属离子,维持溶液中金属离子浓度的相对稳定。例如,在镀锌过程中,以锌板作为阳极,待镀的钢铁工件作为阴极,放入硫酸锌溶液中通电后,锌离子在阴极得到电子变为锌原子,均匀地覆盖在钢铁表面。永嘉自主配送电镀加工彩色锌镍整流器在电镀加工中为电解反应提供稳定的直流电源。
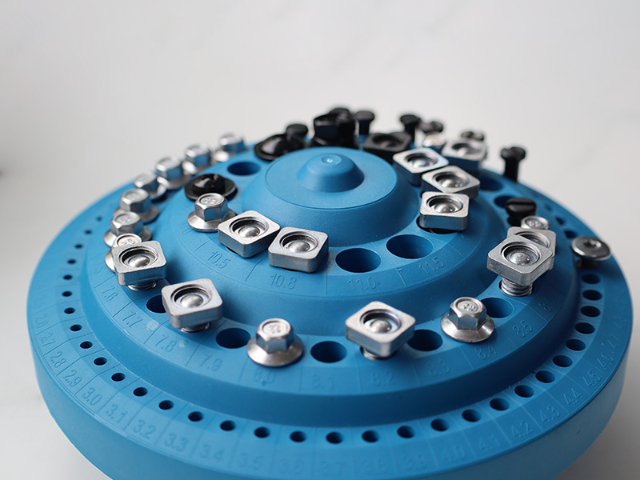
根据工件的形状、尺寸和批量,选择合适的装夹方式和挂具:挂镀:对于较大尺寸、复杂形状或要求镀层均匀性高的工件,采用挂具悬挂电镀。挂具通常由黄铜、紫铜等导电性能好的材料制成,表面需进行绝缘处理(如包裹绝缘胶带、喷涂绝缘漆),避免挂具自身电镀消耗锌离子,同时防止挂具与工件接触处产生 “烧焦” 现象。挂具的设计需确保工件与挂具接触良好(导电顺畅),且工件各部位能均匀接触电镀液;滚镀:对于小尺寸、批量大的工件(如标准件、紧固件、小五金),采用滚镀方式。工件放入滚筒中,滚筒转动时带动工件翻滚,使工件表面均匀接触电镀液并导电。滚镀的优点是生产效率高、成本低,适合大批量生产,但镀层均匀性略低于挂镀,且不适合复杂形状或易变形的工件;篮镀:介于挂镀和滚镀之间,采用金属篮盛装工件,适合中等尺寸、批量较大的工件,操作便捷,生产效率较高。
锌合金电镀加工的优势在于其良好的附着力和极强的抗氧化能力。经过锌合金电镀处理的产品,不*外观光亮、色泽均匀,还能有效防止氧化和腐蚀,特别适合在潮湿或腐蚀性环境中使用。此外,锌合金电镀加工还具有较高的成本效益,是提高产品质量和市场竞争力的有效手段。为了进一步推广锌合金电镀加工的产品,我们致力于提供高质量的电镀服务,以满足不同客户的需求。锌合金电镀作为一种重要的表面处理技术,在多个领域发挥着不可替代的作用。通过深入了解其工艺原理、主要合金类型、工艺流程、性能要求、应用领域以及质量控制等关键方面,我们可以更好地掌握锌合金电镀技术,提高产品质量和生产效率。同时,随着环保要求的提高和科技的不断进步,锌合金电镀正朝着无害化、多元化、组合化和智能化的方向发展。未来,锌合金电镀技术将不断创新和完善,为相关产业的发展提供更加有力的支持。PCB板连接器实施选择性局部镀金,兼顾信号传输与焊接可靠性。
抛光工艺对锌合金压铸件的电镀质量有着重要影响。应单独抛光锌合金件,不得与铜件同场地、同抛光材料,以避免铜原子残留在工件表面影响镀层质量。采用红膏粗抛、白膏抛亮的方式,确保无漏抛、不留坯模痕,表面饱满无凹洼、无凸点、无***眼、无黑点。抛光时应勤上腊,上量少,不大力抛光,避免工件表面高温烧伤产生密集小孔。同时,不过量抛光,余量控制在0.10以内,不允许抛去致密层露出密集***眼。抛光后的工件应单独摆放在干燥、清洁处,避免碰撞和表面氧化、水化,并尽快进行电镀。电镀加工是利用电解原理在工件表面沉积金属镀层的重要工艺。温州镀锌电镀加工多少钱
镀锌层经钝化处理后盐雾试验可达上千小时,普遍用于汽车零部件防腐。洞头区铁件电镀加工本色锌镍
合适的挂具设计和正确的装夹方式对于保证电镀质量至关重要。挂具应具有良好的导电性和机械强度,能够使工件各个部位都能均匀地接触到电镀液,并且避免因电流分布不均导致的镀层厚度差异过大。对于形状复杂的工件,可能需要特殊设计的挂具来确保各个面都能得到充分的电镀。例如,在电镀精密零件时,常采用弹性较好的钛合金挂具,既能牢固夹持工件,又不会因刚性过强而造成工件变形。电镀过程中的主要参数包括电流密度、温度、pH值和搅拌速度等。电流密度直接影响镀层的沉积速度和结晶形态。过高的电流密度可能导致镀层粗糙、疏松甚至烧焦;过低则会使镀层沉积缓慢,生产效率低下。不同类型的电镀工艺都有其适宜的电流密度范围,如镀铬时一般采用较高的电流密度(约300 - 600A/dm²),而镀铜的电流密度相对较低(约1 - 3A/dm²)。温度也会对电镀效果产生影响,适当提高温度可以加快离子扩散速度,提高电流效率,但过高的温度可能引起镀液分解或挥发。pH值影响金属离子的存在形式和电极反应过程,必须严格控制在规定范围内。搅拌则有助于使镀液中的金属离子均匀分布,减少浓差极化现象,保证镀层的均匀性。洞头区铁件电镀加工本色锌镍

- 温州铁件电镀加工三价蓝白封闭 2026-10-29
- 瑞安铁件电镀加工 2026-10-29
- 环保电镀加工三价五彩 2026-10-29
- 洞头区镀锌电镀加工六价五彩 2026-10-29
- 鹿城区锌镍合金电镀加工彩色锌镍 2026-10-29
- 龙湾区锌镍合金电镀加工价格 2026-10-29
- 瑞安锌镍合金电镀加工黑色锌镍 2026-10-28
- 洞头区锌镍合金电镀加工价格 2026-10-28



- 01 浙江工业化石材厂家批发价
- 02 东莞莞城区建筑门窗夹胶玻璃专业生产商
- 03 湖南法院防撞软包厂家
- 04 辽宁挡烟垂壁硅胶布价格
- 05 出口混凝土装饰
- 06 湖北高耐久碳纤维索应用
- 07 地面堆放胶合板托盘
- 08 现代化桦木板厂家电话
- 09 南京建筑工程塑料批发价
- 10 南京绿色节能无机保温膏料厂家直销