瑞安铁件电镀加工
关键词: 瑞安铁件电镀加工 电镀加工

 2026.10.29
文章来源:
电镀加工作为现代制造业不可或缺的表面处理技术,通过电化学原理在基体表面沉积金属镀层,明显提升了材料的耐腐蚀性、耐磨性、导电性及装饰性,广泛应用于航空航天、汽车制造、电子通讯、五金装饰等领域。电镀的重心原理基于电化学中的电解定律,即法拉第定律:电流通过电解质溶液时,电极表面发生氧化还原反应,金属阳离子在阴极(基体)表面获得电子被还原为金属原子,沉积形成镀层。整个过程在电解槽中进行,包含阳极、阴极、电解液三大要素。电流密度是关键参数,过高会导致镀层粗糙,过低则效率低下且可能产生烧焦现象。瑞安铁件电镀加工
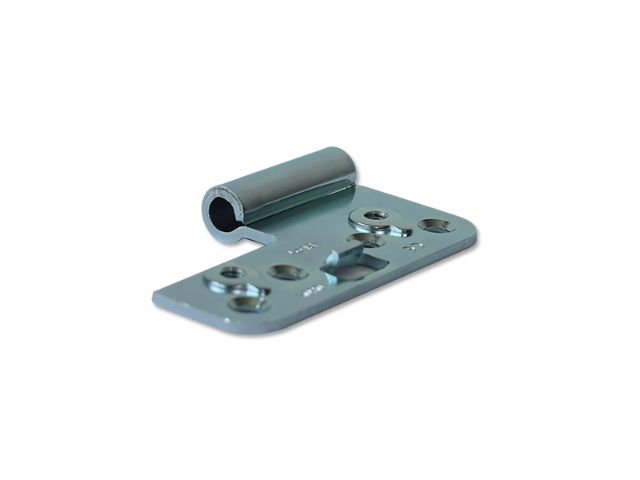
基材预处理是镀锌电镀的首要环节,重心目标是去除基材表面的油污、氧化皮、锈蚀、杂质等,同时调整表面粗糙度,提升镀层与基材的结合力。若预处理不到位,会导致镀层结合力差、起泡、脱落,甚至出现***、漏镀等缺陷,直接影响产品的防腐性能和使用寿命。脱脂是预处理的第一步,主要去除基材表面的油污、油脂和有机杂质。根据油污类型和基材特性,常用的脱脂方法包括化学脱脂、电化学脱脂和超声波脱脂。化学脱脂利用碱性溶液的皂化、乳化作用,分解油脂,适用于大多数金属基材,操作简单、成本较低;电化学脱脂通过电解产生的氢气和氧气气泡的机械搅拌作用,剥离油污,脱脂效率高、效果彻底,尤其适用于形状复杂的工件;超声波脱脂则借助超声波的空化效应,强化脱脂效果,可有效去除工件表面微小缝隙中的油污,常与化学脱脂结合使用,提升脱脂质量。浙江锌镍合金电镀加工本色锌镍采用锌镍合金电镀加工可以提高产品的市场竞争力,满足客户对产品耐腐蚀性和外观质量的更高要求。
电镀加工作为现代制造业不可或缺的表面处理技术,凭借独特电化学沉积优势,在金属零部件防腐、功能强化、外观装饰领域发挥不可替代作用。历经多年发展,电镀行业正在告别粗放生产模式,绿色化、智能化、精密化是行业转型主线。虽然行业面临环保管控、成本上涨、工艺替代多重挑战,但随着新能源、装备、半导体产业持续发展,市场对高性能特种镀层需求不断增长,为电镀行业带来全新发展机遇。对于电镀加工企业而言,持续优化清洁生产工艺、提升自动化水平、强化品质管控能力,深耕精密电镀赛道,才能在激烈市场竞争中站稳脚跟。对于零部件设计与采购方,充分理解电镀工艺特性,合理选择镀层体系,协同优化产品结构,不只可以控制生产成本,还能够保障产品长期可靠性,实现上下游协同发展。表面工程技术的进步,也将持续赋能国内制造业升级,助力装备国产化进程稳步推进。
镀液成分是决定镀层性能的重心因素,不同类型的镀液需严格控制主盐、添加剂、导电盐、pH值等指标。(1)主盐浓度主盐是提供镀层金属离子的重心成分,以硫酸盐镀镍为例,硫酸镍为主盐,浓度通常控制在200-300g/L,浓度过低会导致沉积速率慢、镀层亮度不足;浓度过高则会导致镀液分散能力下降,低电流区镀层过薄甚至无法沉积,需定期检测主盐浓度,及时补充调整。(2)添加剂添加剂是改善镀层性能的关键成分,包括润湿剂、光亮剂、整平剂等。润湿剂可降低镀液的表面张力,减少***缺陷;光亮剂可提升镀层的光亮度与平整度;整平剂可填补基体表面的微观缺陷,提升镀层的平整性。添加剂的用量需严格控制,过量会导致镀层脆性增加、结合力下降,不足则无法达到预期效果,需根据工艺要求定期补加。(3)导电盐与pH值导电盐可提升镀液的导电性能,降低槽电压,改善镀液的分散能力,硫酸盐镀镍的导电盐通常为硫酸钠、氯化镍,浓度控制在20-50g/L。pH值直接影响镀层的沉积速率与性能,硫酸盐镀镍的pH值需控制在4.5-5.5,pH值过高会导致镀层粗糙、内应力增大;pH值过低则会导致沉积速率下降,阳极溶解过快,需通过稀硫酸或氢氧化钠进行调整。航空领域采用高磷化学镀镍,其非晶态结构具有优异的耐蚀性和均匀沉积能力。
镀铜很少单独作为较终防护镀层,大多作为底层中间镀层。铜镀层延展性好,填充能力强,可以填平工件表面微小划痕与缺陷,提升工件表面平整度。镀铜分为酸性光亮镀铜、碱性焦磷酸镀铜。碱性镀铜分散能力强,适合钢铁件打底;酸性光亮铜沉积速度快,整平效果突出,是塑胶电镀、多层金属电镀优先中间层。镀铜也有功能性用途:铜导电性能优异,部分母线、导电端子会选择性镀铜提升导电能力。但铜镀层容易氧化变色,防腐能力弱,所以镀铜工件表面一般还需要叠加镍、铬、锡等外层镀层。锌镍合金电镀加工能明显降低零件的维护成本,由于其优异的耐腐蚀性,减少了零件因腐蚀而更换的频率。瑞安锌镍合金电镀加工三价五彩封闭
镀锌电镀加工可根据工件需求,调节镀层厚度,适配不同防护等级要求。瑞安铁件电镀加工
温度会影响镀液中离子的扩散速率、添加剂的作用效果,需根据镀层类型精细控制。以硫酸盐镀镍为例,温度通常控制在50-60℃,温度升高可提升离子扩散速率,允许更高的电流密度,提升沉积速率,但温度过高会导致添加剂分解,镀层内应力增大;温度过低则会导致镀层亮度不足、沉积速率慢,生产效率下降。不同镀液的温度要求存在差异,如**镀铜的温度需控制在50-60℃,而镀锡的温度需控制在15-25℃,需严格遵循工艺要求进行管控。6常见缺陷及防治措施锌合金电镀过程中,受前处理、工艺参数、操作规范等因素影响,易出现多种质量缺陷,需明确缺陷的形成原因,采取针对性的防治措施,提升产品合格率。瑞安铁件电镀加工

- 温州铁件电镀加工三价蓝白封闭 2026-10-29
- 瑞安铁件电镀加工 2026-10-29
- 环保电镀加工三价五彩 2026-10-29
- 洞头区镀锌电镀加工六价五彩 2026-10-29
- 鹿城区锌镍合金电镀加工彩色锌镍 2026-10-29
- 龙湾区锌镍合金电镀加工价格 2026-10-29
- 瑞安锌镍合金电镀加工黑色锌镍 2026-10-28
- 洞头区锌镍合金电镀加工价格 2026-10-28



- 01 东莞莞城区建筑门窗夹胶玻璃专业生产商
- 02 湖南法院防撞软包厂家
- 03 辽宁挡烟垂壁硅胶布价格
- 04 出口混凝土装饰
- 05 湖北高耐久碳纤维索应用
- 06 地面堆放胶合板托盘
- 07 现代化桦木板厂家电话
- 08 南京建筑工程塑料批发价
- 09 南京绿色节能无机保温膏料厂家直销
- 10 杭州户外沙盘模型怎么样