河北非金属抛光厂家推荐
关键词: 河北非金属抛光厂家推荐 抛光

 2026.06.02
文章来源:
曲面抛光工艺通过多重精度保障技术,确保曲面抛光后的轮廓精度与表面质量。首先是定位精度保障,采用真空吸附或特用夹具固定工件,夹具定位基准与曲面模型基准重合度误差≤0.02mm,同时通过视觉定位系统实时校准工件位置,补偿装夹误差(±0.1mm 以内)。其次是轨迹精度保障,采用光栅尺闭环控制多轴联动机构,位置反馈分辨率达 0.001mm,确保抛光路径与规划轨迹偏差≤±0.005mm。再者是压力精度保障,搭载六维力传感器(精度 ±0.01N),配合 PID 算法动态调节压力,压力波动范围控制在 ±0.01MPa 以内,避免因压力不均导致表面粗糙度差异。较后是质量检测保障,抛光后采用白光干涉仪检测表面粗糙度(精度 ±0.001μm),三坐标测量仪检测曲面轮廓度(精度 ±0.005mm),确保每批次工件精度达标,不合格率控制在 0.5% 以下。自动抛光打磨机的抛光轮转速可调节,常见范围为 1000-10000rpm。河北非金属抛光厂家推荐
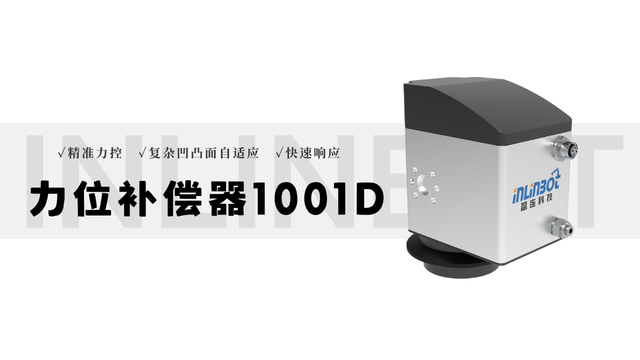
木质品抛光的参数调节需根据 “木材硬度、表面状态、抛光阶段” 实时优化,重心参数包括转速、压力、抛光时间。按木材硬度调节:硬木抛光转速可提升至 1200-1500rpm(利用硬木的高密度承受稍高转速),压力 0.03-0.05MPa;软木抛光转速需降至 800-1200rpm(避免转速过高导致纤维发热软化),压力 0.01-0.03MPa,二者转速差异达 400rpm 以上,压力差异达 0.02MPa 以上。按抛光阶段调节:粗抛阶段(去除毛刺)选用 1000# 砂纸,转速 1000-1200rpm,压力 0.02-0.03MPa,时间 1-2 分钟 /㎡;精抛阶段(激发光泽)选用羊毛轮 + 抛光剂,转速 1200-1500rpm(硬木)或 800-1000rpm(软木),压力 0.03-0.05MPa(硬木)或 0.01-0.02MPa(软木),时间 2-3 分钟 /㎡,精抛时间是粗抛的 1.5-2 倍,确保光泽均匀。按表面状态调节:若木材表面毛刺较多,需先降低转速(减少 200rpm)、提升压力(增加 0.01MPa),用砂纸预处理;若表面已较平整,可直接进入精抛阶段,减少粗抛步骤,避免过度打磨破坏木材表层纹理。浙江金属表面抛光工作台汽车制造领域常用自动抛光打磨机处理车身、零部件表面划痕与毛刺。
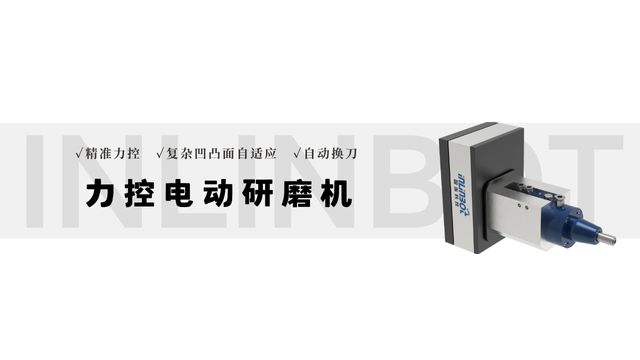
碳纤维件抛光的重心目标是 “提升光泽度 + 保护纤维结构 + 凸显纹理”,需精细适配碳纤维 “较强度、低延展性、树脂基体易磨损” 的复合特性。其适配逻辑围绕 “低强度作用 + 分层防护” 展开:碳纤维件由碳纤维(占比 60%-70%)与树脂基体(占比 30%-40%)构成,抛光时需避免高压高速导致树脂软化(树脂软化温度 80-120℃)或碳纤维断裂,因此采用 “微压力 + 软质载体” 组合,压力严格控制在 0.05-0.1MPa(为金属抛光压力的 1/4),转速 800-1500rpm,通过轻微摩擦去除树脂表层的划痕、脱模剂残留,同时保留碳纤维的编织纹理(如斜纹、平纹),避免过度抛光导致纹理模糊。整个过程需同步控制温度(≤60℃),防止树脂过热发黄,既解决传统抛光易造成碳纤维分层、树脂脱落的问题,又能提升碳纤维件的外观质感与耐腐蚀性。
曲面抛光工艺需针对不同曲面类型(如球面、柱面、自由曲面)制定差异化处理策略,确保抛光效果均匀。球面抛光时,采用 “双轴联动 + 恒力控制”,抛光头围绕球面球心做圆周运动,同时沿轴向缓慢进给,转速控制在 4000-6000rpm,压力 0.12-0.18MPa,抛光轮选用球形羊毛轮,确保与球面多方面贴合,避免出现 “赤道线过抛、两极漏抛”。柱面抛光时,采用 “旋转进给 + 轴向移动” 协同方式,工件绕自身轴线旋转(转速 200-300rpm),抛光头沿轴向匀速移动(速度 5-10mm/s),转速 5000-7000rpm,压力 0.15-0.2MPa,抛光轮选用圆柱形棉布轮,轮宽需覆盖柱面长度,避免拼接痕迹。自由曲面(如汽车灯罩曲面)抛光时,依赖五轴联动机构,通过实时调整抛光头姿态适配曲面变化,同时采用 “分段抛光” 策略,将曲面按曲率变化分为多个区域,每个区域单独设定参数,抛光轮选用柔性海绵轮,配合细粒度抛光膏(1-3μm),实现表面粗糙度 Ra≤0.05μm 的镜面效果。针对曲面工件,自动抛光打磨机可通过多轴联动实现曲面均匀抛光。
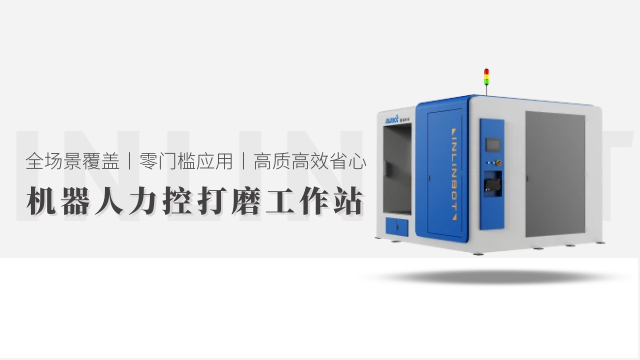
自动抛光打磨机从 “人机交互、维护便捷、安全防护” 角度提升操作便捷性。人机交互方面,采用 10 英寸彩色触摸屏,界面设计简洁明了,分为 “参数设置、运行监控、故障查询” 三大板块,支持中文、英文切换,操作逻辑符合人体工学,操作人员无需弯腰即可完成所有操作。维护便捷性上,设备关键部件(如抛光轮、打磨头、过滤器)均设计为快速拆卸结构,更换抛光轮需拧下 2 个固定螺丝,清理过滤器无需拆卸整机,维护时间缩短 50%;同时,设备预留维护观察窗,可直接观察内部部件运行状态,便于及时发现问题。安全防护方面,设备配备紧急停止按钮(操作面板、设备两侧各 1 个),响应时间≤0.1 秒;打磨区域采用透明防护罩,既保障操作人员安全,又便于观察作业过程;此外,设备具备漏电保护、过载保护功能,当电流异常时自动断电,避免设备损坏与人员受伤。自动抛光打磨机的抛光轮需定期更换,更换周期根据加工量与磨损度定。天津铁件抛光售价
定期对自动抛光打磨机的导轨、轴承添加润滑油,延长设备使用寿命。河北非金属抛光厂家推荐
漆面抛光的参数控制需遵循 “低强度、精细化” 原则,重心参数包括转速、压力、抛光时间与路径。转速设定需匹配抛光阶段与载体类型:粗抛(羊毛轮)转速 2000-2500rpm,中抛(中密度海绵轮)1800-2200rpm,精抛(高密度海绵轮)1500-1800rpm,转速过高易导致漆面温度超过 70℃(引发软化、失光),需通过红外测温仪实时监测,温度超过 60℃时立即停机降温。压力设定需按漆面厚度调整:新车漆面(清漆层厚度 25-30μm)压力 0.05-0.1MPa,旧车漆面(清漆层厚度 15-20μm)压力 0.03-0.08MPa,压力调节精度需达 ±0.01MPa,避免压力波动导致局部研磨不均。抛光时间与路径需协同优化:单块区域(0.1-0.2㎡)抛光时间控制在 3-5 分钟,路径采用 “往复式 + 螺旋式” 结合,往复间距 5-10mm,确保覆盖均匀且不重复摩擦同一区域,防止漆面局部变薄(单次抛光漆面损耗量需≤1μm)。河北非金属抛光厂家推荐

- 上海汽车零部件抛光厂家电话 2026-10-29
- 天津不锈钢抛光工作站 2026-10-29
- 木质品去毛刺厂家电话 2026-10-29
- 上海汽车零部件打磨机器人价格 2026-10-28
- 福建铸钢件抛光工作站 2026-10-28
- 河北铸件去毛刺设备 2026-10-28
- 江苏不锈钢打磨机器人生产厂家 2026-10-28
- 北京不锈钢打磨机器人厂家 2026-10-28



- 01 山东燃气比例阀哪个品牌好
- 02 真空伺服压机设计
- 03 衢州全钢试剂柜定制
- 04 东莞锰酸锂磁选机现货
- 05 12伏房车空调品牌
- 06 汽车配件装配机器人轨迹规划
- 07 山西35kv供电监控系统成套
- 08 半导体视觉检测软件多少钱
- 09 陕西管材激光切割机厂家
- 10 河北底坑检修箱电梯配件批发