江苏铸造件去毛刺工具
关键词: 江苏铸造件去毛刺工具 去毛刺

 2026.10.29
文章来源:
切割完成只是零件成形的一步,切口边缘如果存在毛刺或局部残留,通常还需要安排后续修整。直线切口可以沿边连续处理,异形切口则要跟随轮廓改变工具方向;如果同一工件上既有外边又有开孔,去毛刺顺序还可以根据切割区域进行重新安排。这里需要区分“切割”和“去毛刺”两个加工任务:切割负责材料分离,去毛刺则针对切割后需要修整的边缘进行处理,二者对工具能力的要求并不相同。盈连科技产品体系中包含FEG-5055、FEG-5055H切割机,同时也有风磨机、研磨机、强磨机等不同打磨工具。针对切割后的毛刺,应根据实际材料去除量和边缘状态另外选择相应工具,并可结合专业打磨机器人完成连续边缘加工,使切割与后续去毛刺按照各自的工艺要求进行配置。钻孔形成的局部毛刺,可根据孔径和周边空间选择合适的去毛刺工具。江苏铸造件去毛刺工具
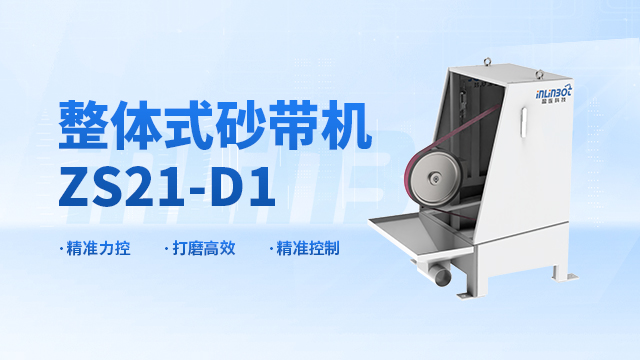
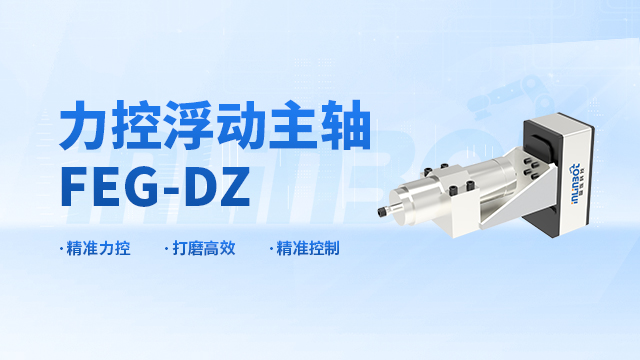
冲压件从模具中成形后,剪切边缘、冲孔位置等区域可能留下需要处理的毛刺。对于这类零件,去毛刺通常具有一个比较明显的特点:待处理位置跟着冲压轮廓分布,同批工件的加工区域也相对固定。因此在批量生产中,可以将毛刺位置转化为机器人重复执行的加工路径,沿外缘、孔边等区域依次完成修整。如果一件冲压件上同时存在直边、转角和曲线轮廓,还需要针对不同区域调整工具姿态和运动方向。盈连科技可结合具体冲压件配置专业打磨机器人及相应打磨工具,需要适应局部轮廓变化时,可选择浮动主轴、径向浮动锉刀等产品;需要力位补偿的接触式加工则可结合FDC力控系统。对于连续批量生产,还可围绕工件上下料、定位和去毛刺节拍规划力控打磨工作站,让重复性的边缘修整形成相对完整的机器人作业工序。天津复合材料去毛刺厂家电话将去毛刺纳入自动化单元时,可根据生产节拍重新组织机器人作业顺序。
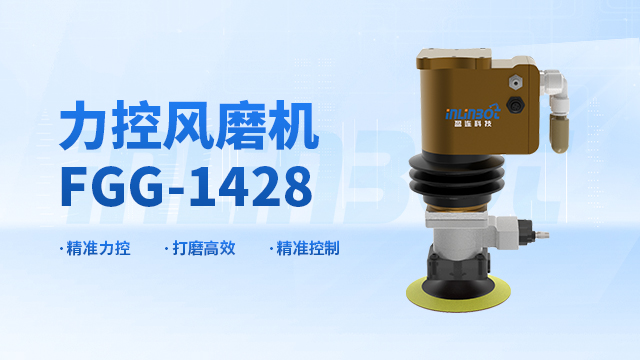
在批量零部件生产中,将去毛刺工序集成到工作站,需要考虑的不只是机器人和末端工具,还包括工件定位、加工区域、运动路径以及不同工序之间的衔接。孔口、外轮廓、内框和转角等位置产生的毛刺形态不同,对工具尺寸、加工方向和可达范围的要求也会变化;如果一个工件包含多个待处理区域,还需要根据工件结构合理规划加工顺序。对于不同规格的零部件,则要进一步考虑换型后的路径和工具配置。针对这类机器人去毛刺需求,盈连科技可结合具体工件配置专业打磨机器人、FDC力控系统、浮动锉刀、浮动主轴及相应打磨工具,并根据生产任务配置力控打磨工作站。通过机器人、力控、打磨工具及智能电气控制系统等产品的组合,可将去毛刺工序融入实际生产流程,为不同结构零部件的批量加工提供相应设备配置。
零部件后续需要喷漆、涂装时,去毛刺通常应关注涂装前的基材处理。切割、钻孔、铣削等前序加工留下的孔口毛刺、边缘凸起和局部余料,如果需要去除,应在相应工序中选择合适的工具完成修整,再衔接后续生产。工具怎么选,可以根据毛刺大小和加工位置判断:局部边缘可采用锉削等方式,曲面区域需要考虑工具与轮廓的贴合,材料去除量增加后则要相应提高切削能力。盈连科技拥有RCD-G570D径向浮动锉刀以及多种机器人打磨工具,可结合不同零部件的边缘修整任务进行配置;轻切削工况可选择风磨机、研磨机,材料去除需求提高时,可根据实际工况选择相应强磨机。配合专业打磨机器人后,可将涂装前需要完成的去毛刺任务按照零件结构规划到相应加工环节中。铜制零部件进行去毛刺时,可将孔边、槽边和外轮廓分区域处理。
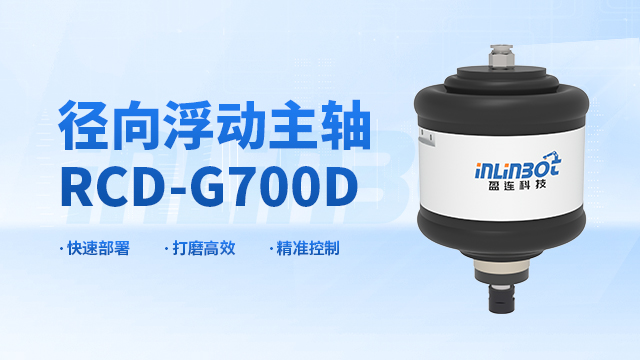
机器人参与去毛刺后,原本依靠人工手持工具完成的动作,需要被拆解成机器人可以执行的加工路径。比如沿零件外轮廓连续修边、围绕孔口进行局部处理,或进入内框完成细小区域加工,不同位置对应的运动方式并不相同。因此,机器人只是运动载体,真正决定去毛刺效果的还有末端工具、工件定位以及具体工艺设置。盈连科技可提供YLR系列专业打磨机器人,并围绕机器人磨抛配置相应打磨工具、浮动主轴和FDC力控系统。其中对于内框等局部位置,可采用RCD-E600D径向浮动主轴搭配旋转锉刀进行配置。面对需要集成生产的项目,还可通过力控打磨工作站把机器人、末端加工及相关控制环节组合起来,让去毛刺从单个动作延伸到完整的机器人作业流程。铸造件批量去毛刺前,可通过实际样件判断不同区域的材料去除需求。四川去毛刺设备
多品种生产需要去毛刺时,可通过调整程序和工具配置适应不同零件。江苏铸造件去毛刺工具
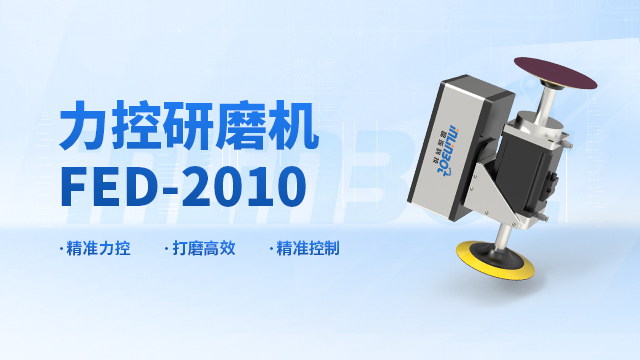
铸造件进入后续加工环节,表面残留位置的处理往往要和前序铸造成型状态联系起来考虑。对于边缘及局部位置产生的毛刺,需要根据余量确定加工方式;合模线形成的凸起通常沿特定轮廓分布,加工路径需要跟随其走向;如果涉及冒口处理,则属于材料去除量更大的加工任务,需要根据切削程度重新选择设备。将这些位置交给机器人处理时,还要把原本分散的加工动作转化为明确的路径、姿态和工序顺序。盈连科技可根据具体加工任务配置专业打磨机器人及相应打磨工具,其中强磨机切削能力强,可根据型号与功率差异分别适配中切削、重切削工况;需要进行力控磨抛时,还可结合FDC力控系统。通过区分毛刺、合模线、冒口等不同处理对象,可以让设备配置更贴近铸造件实际的表面处理流程。江苏铸造件去毛刺工具

- 上海汽车零部件抛光厂家电话 2026-10-29
- 天津不锈钢抛光工作站 2026-10-29
- 木质品去毛刺厂家电话 2026-10-29
- 上海汽车零部件打磨机器人价格 2026-10-28
- 福建铸钢件抛光工作站 2026-10-28
- 河北铸件去毛刺设备 2026-10-28
- 江苏不锈钢打磨机器人生产厂家 2026-10-28
- 北京不锈钢打磨机器人厂家 2026-10-28



- 01 山东燃气比例阀哪个品牌好
- 02 真空伺服压机设计
- 03 衢州全钢试剂柜定制
- 04 东莞锰酸锂磁选机现货
- 05 12伏房车空调品牌
- 06 汽车配件装配机器人轨迹规划
- 07 山西35kv供电监控系统成套
- 08 半导体视觉检测软件多少钱
- 09 陕西管材激光切割机厂家
- 10 河北底坑检修箱电梯配件批发