山东漆面去毛刺机器人厂家
关键词: 山东漆面去毛刺机器人厂家 去毛刺

 2026.06.07
文章来源:
选购去毛刺设备需聚焦三大重心技术参数,确保与生产需求精细匹配。一是处理精度,需根据工件要求选择:普通机械零件毛刺高度去除要求≤0.05mm,可选用常规精度设备;精密仪器零件(如航空航天组件)需≤0.02mm,需选择高精度机型(重复定位精度 ±0.005mm)。二是处理效率,按生产批量选择:小批量生产(日均≤500 件)可选用半自动设备(如手动送料研磨机);大批量生产(日均≥1000 件)需选全自动设备(如连续式磨料流设备),单小时处理量可达 300-500 件。三是工件适配范围,设备的工作行程、夹持方式需与工件尺寸匹配:处理小型零件(直径≤50mm)可选用桌面式设备,夹持范围 5-50mm;处理大型工件(长度≥1m)需选龙门式或落地式设备,工作行程≥1200mm。此外,还需关注设备的毛刺去除均匀性(同一批次工件误差≤±0.01mm)与边角倒圆能力(倒圆半径 0.1-0.3mm 可调),确保满足装配与安全要求。喷砂去毛刺设备的压缩空气压力需稳定(0.2-0.6MPa),影响喷砂效果。山东漆面去毛刺机器人厂家
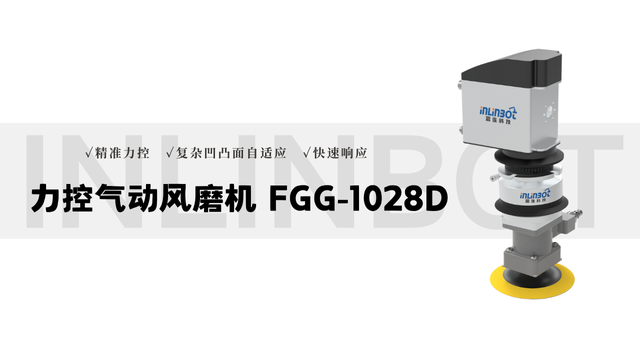
去毛刺工作站的工件定位方式需根据工件结构特征差异化设计,重心分为 “刚性定位”“柔性定位”“视觉辅助定位” 三类,确保加工时工件无位移。针对规则形状工件(如圆形轴类、方形块体),采用刚性定位:通过 V 型块、定位销与压块组合,将工件固定在预设基准面,定位误差≤0.01mm,适配机器人打磨、机械研磨等需稳定支撑的工艺;针对薄壁件、易变形工件(如铝合金壳体),采用柔性定位:用硅胶吸盘、气动夹爪替代刚性压块,夹持力控制在 3-8N,同时在工件薄弱部位设置辅助支撑点,避免定位时工件产生塑性变形;针对异形件、无规则基准工件(如汽车发动机缸盖),采用视觉辅助定位:通过 2-3 台视觉相机采集工件表面特征点,与预设模型对比后计算偏移量,控制系统自动调整机械抓手位置,定位精度可达 ±0.02mm,确保后续去毛刺工艺精细作用于目标区域。不同定位方式可通过更换夹具组件快速切换,适配多品种工件加工。山东不锈钢去毛刺报价去毛刺设备的磨具需定期更换,更换周期根据磨具磨损程度与加工量确定。
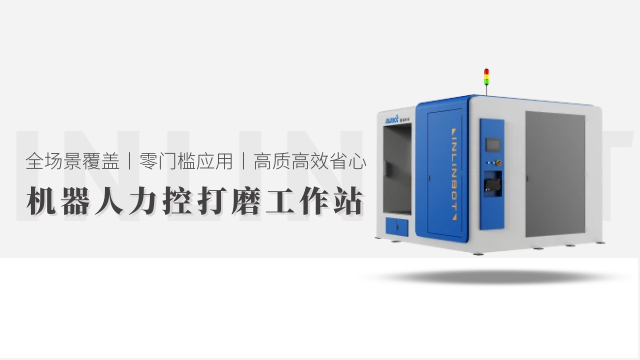
去毛刺机器人常见故障可按 “机械故障 + 电气故障 + 工艺故障” 分类,通过系统化排查快速定位并解决。机械故障方面,若机器人关节运动异响或卡顿,多为润滑不足(需补充特用润滑脂)或轴承磨损(更换同型号轴承);若工具更换后精度下降,需检查快换接口是否磨损(更换接口密封圈或定位销),重新校准工具坐标系。电气故障方面,若机器人无法启动,先检查电源电压(需稳定在 AC 380V±10%)与急停按钮状态(是否被误触发),再排查控制系统通讯(如工业以太网协议是否丢包,检查网线接头);若视觉系统无法定位工件,需清洁相机镜头(用无尘布蘸酒精擦拭)、重新标定视觉坐标系,或检查工件表面是否有油污(影响特征识别,需提前清洁)。工艺故障方面,若毛刺去除不彻底,需调整加工参数(如提高打磨转速、延长停留时间)或检查工具磨损(如砂轮粒度变细需更换);若工件出现划痕,需降低打磨力度(通过力控传感器重新设定阈值)、更换更细粒度工具(如从 80 目砂轮换为 120 目),或调整夹具与工件的接触方式(增加缓冲材料)。故障处理后需进行试加工(连续加工 10-20 件),验证精度与效果后再恢复批量作业。
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压成型、注塑成型等)及毛刺类型(飞边毛刺、尖角毛刺、丝状毛刺等)。样品选取需遵循 “随机抽样” 原则,从同一批次工件中抽取 3-5 件作为测试样件,确保样品毛刺状态与批量生产工件一致。同时需准备特用测试设备(如粗糙度仪、显微镜、卡尺)、标准检测工具(如毛刺高度规、圆角样板),并搭建与实际生产一致的测试环境(温度 20±5℃、湿度 40%-60%),避免环境因素影响测量精度。测试前还需对样品进行清洁处理,去除表面油污、切屑,确保测试聚焦毛刺本身。铝合金工件去毛刺常选用低压力(0.1-0.2MPa)打磨,避免工件变形。
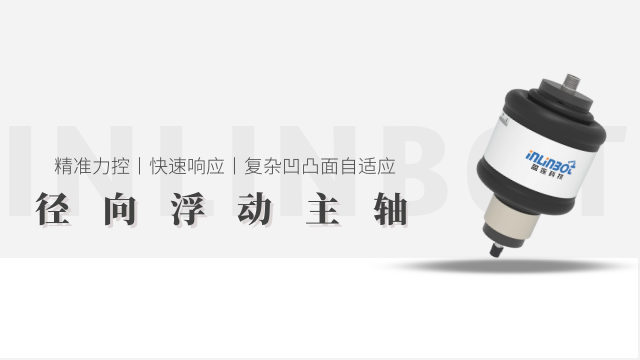
去毛刺工作站的稳定运行依赖定期维护,重心维护内容围绕 “易损部件更换 + 精度校准 + 清洁防护” 展开,需针对不同模块特性制定差异化方案。加工模块中,机器人打磨工具(砂轮、钢丝刷)需根据磨损情况更换(砂轮磨损量超过 2mm、钢丝刷刷毛脱落率超过 30% 时更换),高压水射流喷嘴需每 3 个月检查一次,若出现孔径磨损或堵塞,需及时更换同型号喷嘴;超声振动模块的换能器每 6 个月检测一次谐振频率,若频率偏差超过 5%,需重新校准或更换。输送模块中,线性滑轨每 2 个月加注一次特用润滑脂(锂基润滑脂),机械抓手的夹爪需定期清洁(每周 1 次),去除表面残留磨料或工件碎屑,避免夹持打滑。检测模块中,视觉相机镜头需每月清洁一次(用无尘布蘸酒精擦拭),粗糙度仪的测针每 12 个月校准一次,若校准误差超过 0.03μm,需更换测针。此外,所有模块的电气接线端子需每季度检查一次,紧固松动接线,清理端子表面灰尘,避免接触不良导致模块故障。随着技术发展,去毛刺设备正朝着更精密、更智能、更环保的方向升级。山东不锈钢去毛刺报价
去毛刺设备的占地面积与加工工件尺寸相关,大型工件设备占地可达 10㎡以上。山东漆面去毛刺机器人厂家
现代去毛刺设备通过技术升级,在高效去毛刺的同时,能有效控制污染,符合国家环保标准,助力企业绿色生产。化学腐蚀式设备配备废水处理模块,可对腐蚀废液进行中和、过滤处理,使排放水达到 GB 8978《污水综合排放标准》,避免化学药剂污染环境;高压水射流式设备采用水循环系统,水资源利用率达 80% 以上,大幅减少水资源消耗;机械研磨式、机器人打磨式设备搭配除尘系统,可收集打磨过程中产生的粉尘,粉尘排放浓度符合 GB 16297《大气污染物综合排放标准》,改善车间作业环境。此外,磨料流式设备的磨料可重复使用 50-100 次,超声振动式设备噪音≤70dB,均能减少资源浪费与噪音污染,帮助企业实现环保生产目标,避免因环保问题面临处罚或停产风险。山东漆面去毛刺机器人厂家

- 上海铸件去毛刺工作台 2026-10-29
- 福建铁件去毛刺供应商 2026-10-29
- 山东复合材料去毛刺厂家推荐 2026-10-29
- 上海汽车零部件抛光厂家电话 2026-10-29
- 天津不锈钢抛光工作站 2026-10-29
- 木质品去毛刺厂家电话 2026-10-29
- 上海汽车零部件打磨机器人价格 2026-10-28
- 福建铸钢件抛光工作站 2026-10-28



- 01 日处理60吨水低温蒸发浓缩设备废水处理案例
- 02 山东燃气比例阀哪个品牌好
- 03 真空伺服压机设计
- 04 衢州全钢试剂柜定制
- 05 东莞锰酸锂磁选机现货
- 06 12伏房车空调品牌
- 07 汽车配件装配机器人轨迹规划
- 08 山西35kv供电监控系统成套
- 09 半导体视觉检测软件多少钱
- 10 冗余HMI触摸屏采购