宁波电器焊接体系建设
关键词: 宁波电器焊接体系建设 焊接

 2026.09.07
文章来源:
焊接工程的成本控制涉及材料、工时、能耗及检测费用等多个方面。承接方在报价阶段需依据图纸计算焊缝长度与填充金属量,结合当地人工单价和设备折旧费率,形成合理预算。施工中,通过提高一次合格率来减少返修消耗,通过合理排版下料来降低材料损耗。同时,优化焊接参数可在保证质量的前提下缩短施焊时间,节约电力与气体消耗。每月进行成本核算,对比预算与实际支出,分析偏差原因,为后续项目积累经济数据。焊接工程的工期管理需要综合考虑自然因素与人为因素。承接方在编制施工进度表时,应预留天气影响、设备故障及检测等待等缓冲时间。对于室外作业,大风、雨雪及低温天气需采取防护或暂停措施,待条件恢复后重新预热。工期紧张时,可增加作业面或采用双班制,但需保证每班交接时的工艺参数与质量记录完整。定期召开进度会议,对比实际完成量与计划量,如滞后则调整资源投入,确保交期符合合同约定。焊接技术支持,助力企业提升焊接效率。宁波电器焊接体系建设
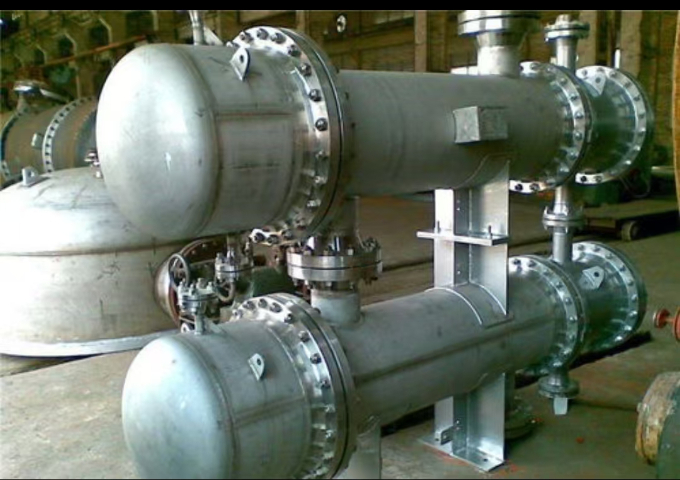
幕墙钢结构支架焊接工程适用于楼宇配套施工场景,幕墙支架体量偏小、点位分散,多为高空作业,对现场防护操作存在较多要求。承接班组工作人员拥有高空焊接实操经验,能够正确佩戴防护器具,搭建临时稳固操作平台后再开展焊接工作,规避高空作业相关风险。施工前对照楼宇外立面图纸标记全部支架安装点位,分楼层依次完成支架焊接固定,避免重复往返挪动施工工具。每日完工后清点工具耗材,清理外立面残留焊渣,减少对建筑外立面造成划痕损伤。整栋楼宇支架施工分阶段交付查验,全部点位焊接完成后统一核对整体安装牢固程度。宁波电器焊接体系建设食品机械焊接外包遵循卫生标准,采用无菌焊接工艺,适配食品行业需求。
焊接工程承接服务可适配短期抢修类施工需求,厂区构件开裂、管路焊缝渗漏、支架断裂等突发情况,都可快速安排班组进场处理。抢修项目普遍存在时间限制,需要快速完成修补作业恢复设备、设施正常使用,承接单位接到需求后,短时间内调配具备维修实操经验的工作人员抵达现场。进场后先对破损位置做清理、打磨,结合构件原有材质选用匹配焊接方式,完成修补后检查焊缝牢固程度,确认无隐患再交付甲方使用。抢修施工不受常规工作日限制,可根据场地生产节奏安排错峰作业,避开厂区正常生产时段,降低施工对日常生产运转带来的干扰。
仓储货架、钢结构护栏类焊接工程拥有稳定的合作需求,这类工件多为薄壁型材与空心管材,施工侧重把控焊缝外观,降低后期打磨工作量。不少货架生产厂商订单量随市场采购节奏产生浮动,订单增量阶段自有施工人员难以承接全部加工任务,借助外部承接团队可扩充短期施工产能。承接团队可入驻甲方车间开展同步加工,依照厂商既定的构件标准完成管材对接、框架拼接、连接件加固等工序。工作人员统一熟悉同类型材焊接操作,缩短适应厂区施工标准的时长,施工产生的边角废料、焊渣由承接班组统一收集规整,维持车间作业环境整洁。订单规模回落之后,可同步缩减进场施工人员数量,不会给厂商带来长期人员相关开支。持续优化焊接工艺评定流程,为企业提供多元焊接技术支持,助力焊接体系提升。
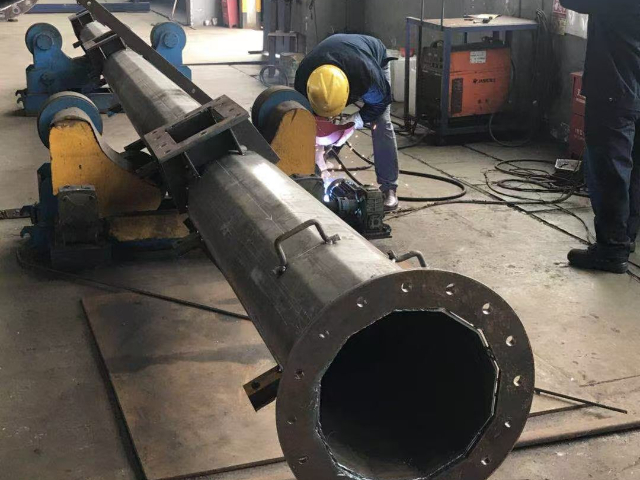
管道类焊接工程是承接业务中的重要板块,涵盖给排水管道、工艺流体输送管道、钢结构支撑管道等不同品类管路施工,管路焊接对缝隙密封性有对应的查验要求。承接团队会按照管路材质匹配适配焊接工艺,薄壁管路选用气体保护焊,厚壁工业管路采用多层满焊操作,施工前清理管路接口锈蚀、油污等杂质,减少焊接成型后的渗漏隐患。场地分为车间预制焊接与现场管路拼接两种形式,车间内完成大部分管路预制,再转运至施工场地完成对接作业,提升整体施工效率。施工完成后配合甲方开展基础渗漏测试,出现密封不达标的位置重新拆解补焊,测试达标后再推进下一阶段管路铺设工作。全力投入焊接工艺评定,用先进技术提供可靠焊接技术支持,推动焊接体系创新发展。金华喷涂焊接工程竣工资料
专业推进焊接工艺评定工作,以创新思维提供焊接技术支持,助力优化焊接体系。宁波电器焊接体系建设
环保设备壳体焊接工程属于常规承接业务,设备壳体多使用不锈钢板材,焊接成型后需要维持表面平整,减少后期防腐处理工序。承接团队长期处理不锈钢材质焊接作业,懂得控制焊接电流,降低板材发黑、变形情况,完工后简单打磨即可进入下一加工环节。合作模式可灵活调整,短期批量订单可安排班组短期驻场,长期稳定供货订单可协商固定施工班组长期配合。施工过程中承接方定期整理每日完工壳体数量,同步同步甲方质检人员反馈的调整意见,优化班组操作方式。设备配套支架、检修门等附属小件可同步交由同一班组加工,统一施工标准,方便甲方统一开展成品验收工作。宁波电器焊接体系建设

- 北京电器焊接技术服务支持 2026-11-21
- 石家庄喷涂焊接技术服务支持 2026-11-21
- 天津电器焊接工装 2026-11-21
- 宁波喷涂焊接技术服务收费 2026-11-21
- 温州电工劳务派遣输出 2026-11-21
- 山东喷涂焊接技术服务价格 2026-11-21
- 泰州喷粉工劳务派遣团队 2026-11-20
- 绍兴焊接技术服务团队 2026-11-20


- 01 技术赋能的培训管理信息共享
- 02 宽城区租赁行业并购重组咨询热线
- 03 BSCI认证TFS验厂永旺验厂HM验厂沃尔玛验厂审核流程咨询流程
- 04 GEO 优化对本地企业有什么帮助
- 05 上海电泳涂装加工厂家
- 06 河北哪个业务AI赋能定制中心
- 07 新疆有偿寻找德国客户条件
- 08 四川实验室陶瓷切割设备生产
- 09 工业无人机避障
- 10 第三方企业专属大模型定制合同