北京电器焊接技术服务支持
关键词: 北京电器焊接技术服务支持 焊接

 2026.11.21
文章来源:
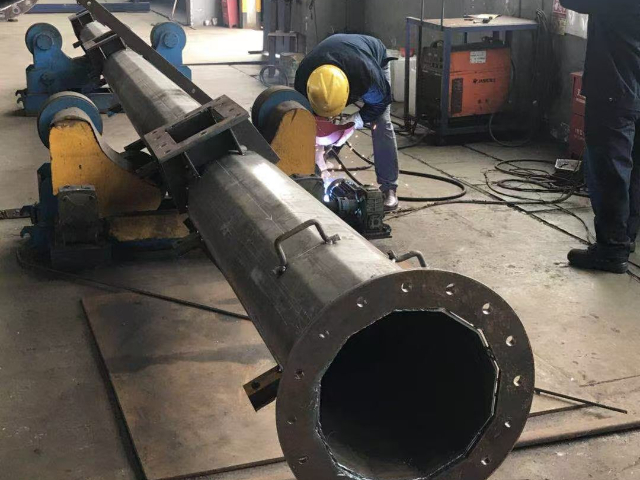
薄壁管与带颈法兰的焊接是江苏全特在管道焊接方面的技术实践。针对小口径薄壁钢管(管径<273mm,壁厚≤6.0mm)与锻造带颈法兰对接环焊缝的焊接难题,公司自行研制了一条小口径薄壁钢管-锻造带颈法兰机械化焊接生产线,并编制了焊接工艺方案。该生产线经过验证,焊接质量及生产效率得到提升,制造成本相应降低。在工艺控制方面,公司对钢管圆度偏差、坡口角度、钝边尺寸、根部组对间隙、对口错边量等参数均有明确的控制标准,采用内外双面焊接工艺,先焊内环焊道再焊外环焊道。该技术方案为薄壁管焊接提供了可参考的工艺路径。异种钢焊接需专项工艺评定,评定合格后,由劳务派遣焊工执行批量焊接作业。北京电器焊接技术服务支持
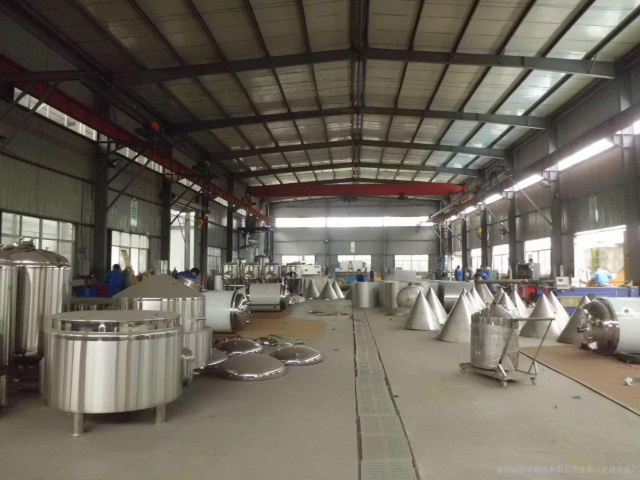
江苏全特同时布局劳务派遣相关服务,和焊接板块业务形成联动,为制造企业输送铆工、焊工、电工、油漆工、钳工、数控操作工等不同工种的技术作业人员。当企业迎来阶段性订单增量、项目临时开工、人员短期离岗等状况,会出现岗位人力缺口。公司依托自身的人员储备池,根据企业给出的岗位技能要求、工作地点、工期周期,筛选匹配条件的人员,完成人员输出。人员上岗前会完成安全交底与岗位技能核对,上岗之后公司跟进人员的在岗情况,处理人事层面相关事务,企业主要开展岗位作业任务管理。该模式可以帮助企业灵活调配人力,适配短期项目、阶段性扩产等各类用工场景。宿迁电器焊接工程焊接用工与技术评定一体化,焊接劳务派遣输送持证焊工,配套合规工艺评定。
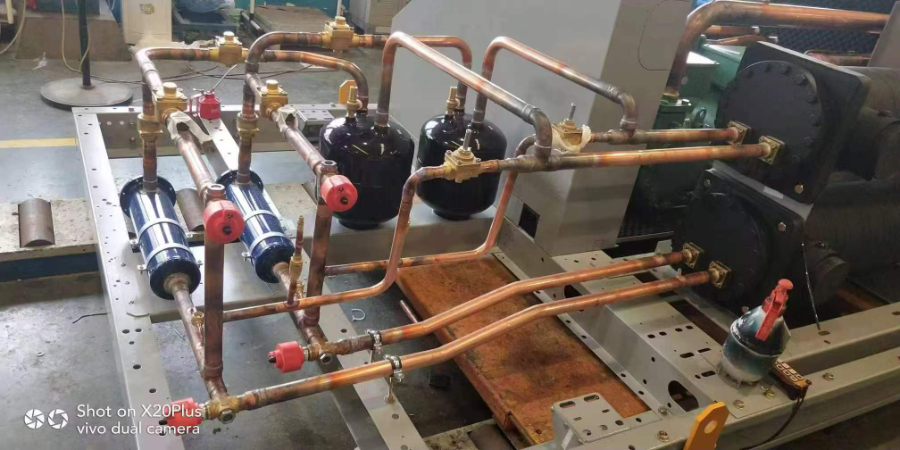
金属模具、设备机架焊接工程可交由承接团队处理,模具机架板材厚度偏高,存在大量异形拼接点位,施工时需要把控整体结构平整度。承接工作人员熟悉厚板多层焊接操作,能够逐层填充焊缝,减少机架整体形变,完工后降低打磨校正的工时投入。甲方提供模具设计图纸、钢板原材料与加工场地,承接班组自主完成切割辅助、点焊固定、满焊加固、基础打磨全套工序。订单规模扩大时可增加班组人数同步加工,订单减少后缩减现场施工人员,施工费用依照实际完工构件数量核算,结算单据清晰完整,便于甲方财务统计施工支出。
江苏全特在焊接人才储备方面具备较为扎实的基础。公司现有焊接科研人员2人、焊接工程师6人、国际焊接工程师2人、高级焊接技师4人、焊接教师1人、无损检测人员2人(3级资质)、涂装检验员1人(持有NACE资质)、电气工程师2人,另有数百名持有专业资格证书的铆工、焊工、电工、油漆工、钳工、数控操作工等技工人员。公司技术总工赵连桂为高级工程师、焊接高级技师,曾参与皖电东送1000kV交流特高压输变电示范工程的建设和评优申报工作(焊接工程特等奖),并多次参与电力行业标准、国网企业标准的编制和修订工作。赵连桂同时担任上海焊接学会会员、国际焊接技师、全国技能大赛焊接赛项评分组成员,以及中国工程焊接协会国家职业竞赛焊工裁判第七届理事。专业焊接工艺评定出具 PQR 报告,验证焊接参数,为现场焊工作业提供合规依据。
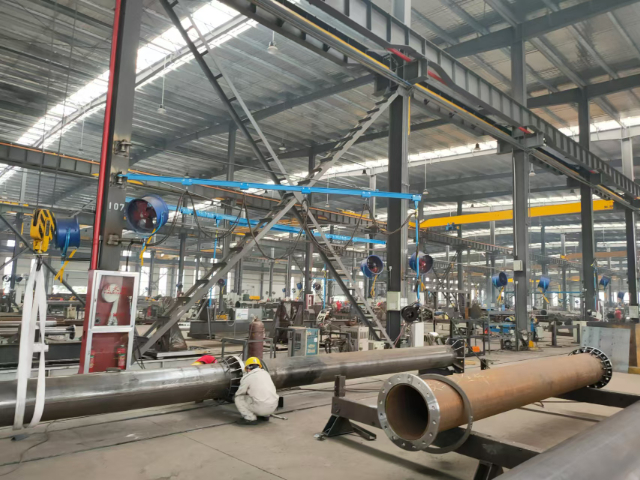
电力铁塔与通讯铁塔焊接是江苏全特较早涉足的服务领域之一。公司自成立以来,先后在电力铁塔与通讯铁塔领域积累了焊接服务经验,承接铁塔构件的铆焊作业。铁塔焊接对构件的尺寸精度和焊缝质量有特定要求,公司在承接此类项目时,根据铁塔图纸的技术要求组织施工,安排持有焊工证书的作业人员执行铆焊任务。公司技术总工赵连桂曾参与皖电东送1000kV交流特高压输变电示范工程的建设和评优申报工作,该工程焊接部分获得焊接工程特等奖,这一经历为公司在电力铁塔焊接领域的技术服务提供了实践支撑。不锈钢焊接工艺评定控制晶间腐蚀风险,劳务派遣焊工按评定参数控制层间温度。宿迁电器焊接工程
有色金属焊接专项工艺评定难度高,评定通过后,派遣匹配经验的劳务焊工。北京电器焊接技术服务支持
江苏全特技术服务有限公司提供的焊接劳务外包服务,涵盖铆工、焊工、电工、油漆工、钳工及数控操作工等多种技术工种的派遣与外包。公司拥有数百名持有专业资格的技术工人,可根据客户项目的实际需求灵活调配人员,有效缓解企业在生产高峰期用工紧张的问题。通过专业化的劳务管理,公司帮助客户降低人力资源管理成本,同时保障焊接施工的质量和进度。公司建立了完善的员工培训和管理制度,确保每一位派出的技术人员都能胜任岗位要求,为客户创造更大的价值。北京电器焊接技术服务支持

- 北京电器焊接技术服务支持 2026-11-21
- 石家庄喷涂焊接技术服务支持 2026-11-21
- 天津电器焊接工装 2026-11-21
- 宁波喷涂焊接技术服务收费 2026-11-21
- 温州电工劳务派遣输出 2026-11-21
- 山东喷涂焊接技术服务价格 2026-11-21
- 泰州喷粉工劳务派遣团队 2026-11-20
- 绍兴焊接技术服务团队 2026-11-20



- 01 技术赋能的培训管理信息共享
- 02 宽城区租赁行业并购重组咨询热线
- 03 BSCI认证TFS验厂永旺验厂HM验厂沃尔玛验厂审核流程咨询流程
- 04 GEO 优化对本地企业有什么帮助
- 05 上海电泳涂装加工厂家
- 06 河北哪个业务AI赋能定制中心
- 07 新疆有偿寻找德国客户条件
- 08 四川实验室陶瓷切割设备生产
- 09 工业无人机避障
- 10 第三方企业专属大模型定制合同