塑胶针阀售后
关键词: 塑胶针阀售后 针阀

 2026.09.09
文章来源:
热流道使用维护有诸多禁忌,操作不当易引发故障、缩短使用寿命。**忌讳温度把控不当,升温过快、温度过高会导致原料碳化分解,产生黑点、黄变,过低则熔体凝固堵料。忌讳原料含杂质、受潮,杂质易堵塞流道,损伤配件,受潮原料会影响制品成型质量。忌讳长期不清理,流道、喷嘴残留胶料碳化积垢,引发漏胶、进料不均。忌讳野蛮安装拆卸,易造成部件变形、密封不严,出现漏胶问题。忌讳注塑参数失衡,压力、射速忽高忽低,破坏进料平衡。日常维护中需定期检查阀针磨损、气缸密封与感温线状态,及时保养可避免卡针、漏胶等.塑胶针阀售后
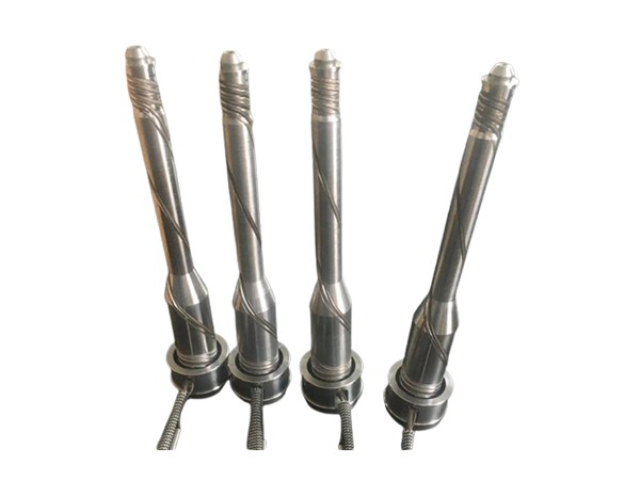
薄壁注塑与微型注塑是当前注塑技术的重要发展方向,热流道系统在该领域具备不可替代的优势。壁厚0.5mm以下的超薄件与微小精密件,对熔体流动性、填充速度、压力控制要求较高,热流道恒温输送可降低熔体黏度,减少填充阻力,避免出现缺料、烧焦、滞流等缺陷。针阀式时序控制技术可实现顺序填充,优化熔体流动路径,降低产品内应力,减少翘曲变形。微型热流道浇口直径可小至0.3mm,能够满足微小部件的浇口要求,且浇口痕迹细微,无需后处理。热流道配合高响应注塑机与精密模具,可稳定实现微型件、超薄件的大批量生产,推动精密注塑技术向更小、更薄、更精的方向发展。浙江针阀单价支持时序控制,可实现多浇口顺序进胶,减少熔接痕,改善产品翘曲变形。
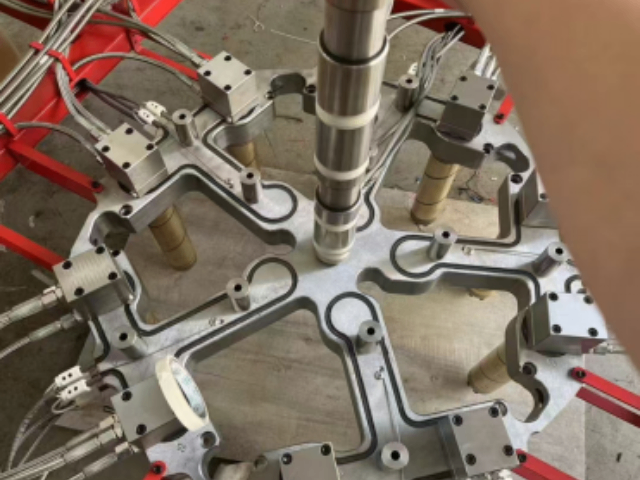
热流道系统常见故障主要包括温度异常、漏胶、浇口拉丝、填充不均、冷料进入等,快速准确排查是恢复生产的关键。温度漂移、超温或不升温多由感温线偏移、接触不良或加热元件损坏导致,需检查线路并更换配件;漏胶、溢料通常源于密封不良、同心度偏差或压力过高,应重新校准装配并优化工艺参数;浇口拉丝、流涎可通过降低喷嘴温度、调整阀针行程或更换喷嘴结构解决;填充不均、产品差异大多为流道不平衡、温度不均或压力损失过大,需优化分流板设计与温控参数。操作人员掌握基础故障判断与处理方法,可快速定位问题根源,缩短停机时间,保证生产连续性。
热流道系统是一种在注塑模具中保持塑料熔体始终处于熔融状态的加热系统,其作用是替代传统冷流道,从而提升生产效率和产品质量。 -
作用:在注塑过程中,热流道系统通过加热元件持续加热流道,防止塑料在流道中冷却凝固,实现连续注塑,无需每次冷料头。
- 优点: - 节省原材料:无冷料头产生,减少废料,降低材料成本。 - 缩短成型周期:流道无需冷却,注塑周期更短,提高生产效率。 - 提升产品质量:熔体温度均匀,填充更稳定,减少内应力和产品缺陷。 - 提高自动化程度:无需人工清理冷料头,便于与自动化设备集成。 - 降低能耗:优化的热流道设计可减少能源浪费,提升能效。 总结: 热流道系统通过持续加热流道,实现高效、节能、高质量的注塑生产 针阀系统配合多点进胶与时序填充,可大幅改善长流程塑件的填充困难,提高成型质量与生产效率。
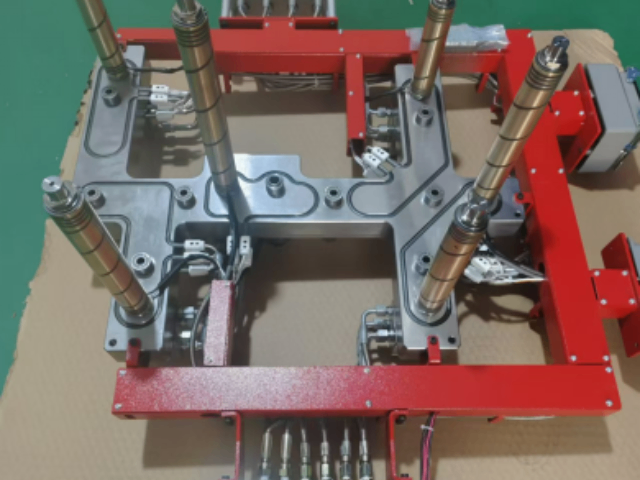
开放式热流道的应用领域极为***,覆盖了民生消费、工业制造等多个板块。在日用品行业,一次性餐具、塑料瓶盖、玩具等产品,得益于开放式热流道的高效率,得以实现极低的单件生产成本。在汽车行业,虽然**内饰件常采用针阀式,但大量的非外观结构件、外饰件依然依赖开放式热流道进行生产。在医疗器械领域,部分对外观要求不高的耗材、包装件也***使用开放式系统。此外,在建筑材料、家电配件等领域,开放式热流道凭借其高性价比、稳定的质量,长期占据着主流市场地位,是支撑这些行业快速发展的重要技术基石。针阀式热流道在多腔模具中可实现均衡进胶,保证各型腔产品尺寸与重量高度一致.家电模针阀要多少钱
综合性能优异,兼顾经济与实用,是注塑行业常规生产的配套选择。塑胶针阀售后
分流板的加工工艺与设计水平直接决定了开放式热流道系统的多腔平衡性能。分流板作为熔体的分配枢纽,其流道布局必须严格遵循对称、平衡原则,确保各分支流道长度、阻力完全一致,使熔体同时到达各个型腔。高精度的分流板通常采用数控加工中心进行精密铣削,流道内壁经过镜面抛光处理,表面粗糙度极低,从而减小熔体流动阻力,防止塑料滞留降解。此外,分流板内部加热孔的加工位置精细,确保加热元件能均匀分布,受热均衡。对于多腔模具(如16腔、32腔甚至更多),平衡式分流板是保证所有塑件重量、尺寸一致性的***前提,是开放式热流道实现规模化量产的基础。塑胶针阀售后




- 01 浙江柴油车车用尿素加盟
- 02 江西凹凸单板折叠翅片
- 03 星 V7 露营车租赁
- 04 贵州防水加热片
- 05 扬州24小时货车租赁
- 06 山西便携式红外线烤漆灯定制
- 07 福建电摩电机驱动器定制
- 08 智能底盘机电主动悬架品牌
- 09 合诚弹簧销润滑脂零售
- 10 柳州格瑞维亚汽车座椅通风制冷