仪器仪表不锈钢打磨注意事项
关键词: 仪器仪表不锈钢打磨注意事项 不锈钢打磨

 2026.09.14
文章来源:
不锈钢打磨设备的状态直接影响加工效果的稳定性,日常的维护保养是保障设备正常运行、稳定输出加工品质的基础工作,也是加工企业管理水平的体现。打磨设备长期处于高负荷运行状态,传动部件、动力系统、定位机构都会产生正常磨损,如果不及时维护保养,会导致设备的运行精度下降,进而影响工件的加工尺寸与表面效果。规范化的加工企业会制定完善的设备维护制度,明确日常巡检、定期保养、深度检修的内容与周期,安排专人负责设备的维护工作,及时更换磨损的零部件,校准设备的运行参数,让设备始终保持良好的运行状态。设备的维护记录会完整留存,方便追溯设备的运行状态与保养历史,也能为设备故障排查提供参考。设备状态稳定,能减少加工过程中的设备故障停机时间,保障交付周期的准确性,也能避免因设备异常导致的批量品质问题。客户考察加工方实力时,可将设备维护管理水平作为参考项,判断其品质保障能力的稳定性。苏州星弘微机械科技有限公司建立规范的设备维护体系,保障打磨设备运行稳定,支撑加工品质的持续可靠。不锈钢打磨服务适配小批量到大批量,星弘微提供一站式加工。仪器仪表不锈钢打磨注意事项
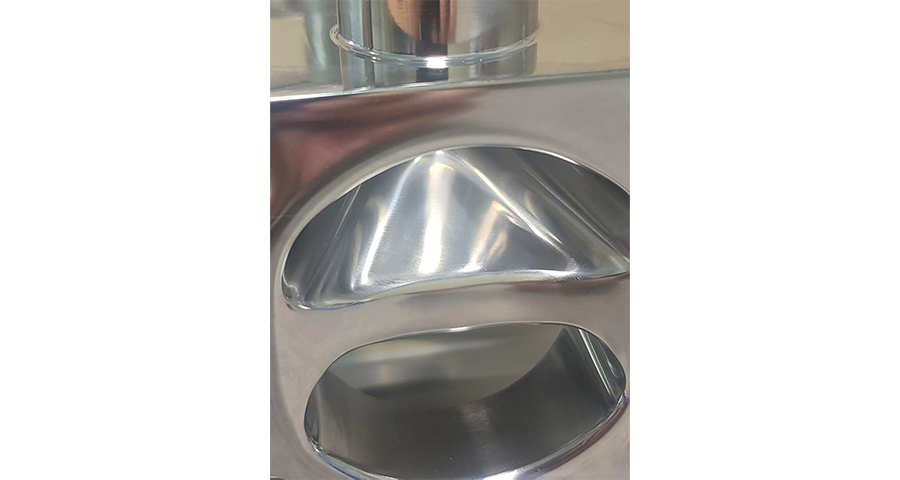
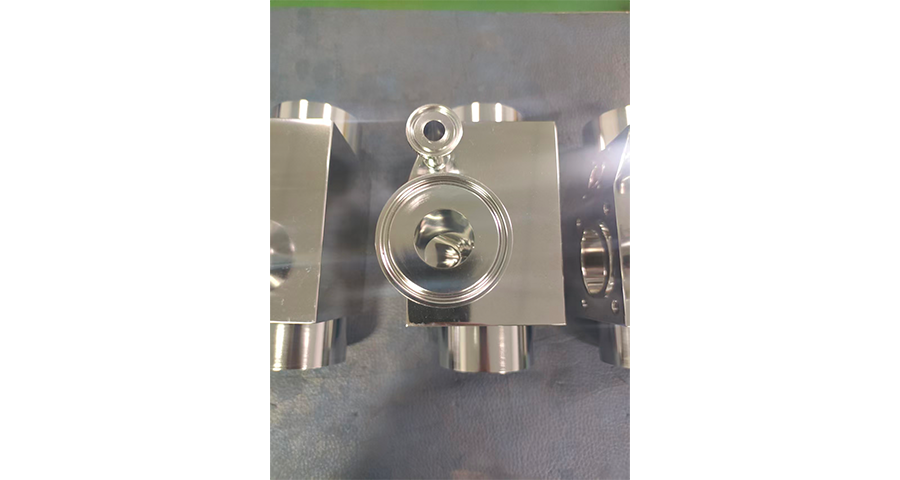
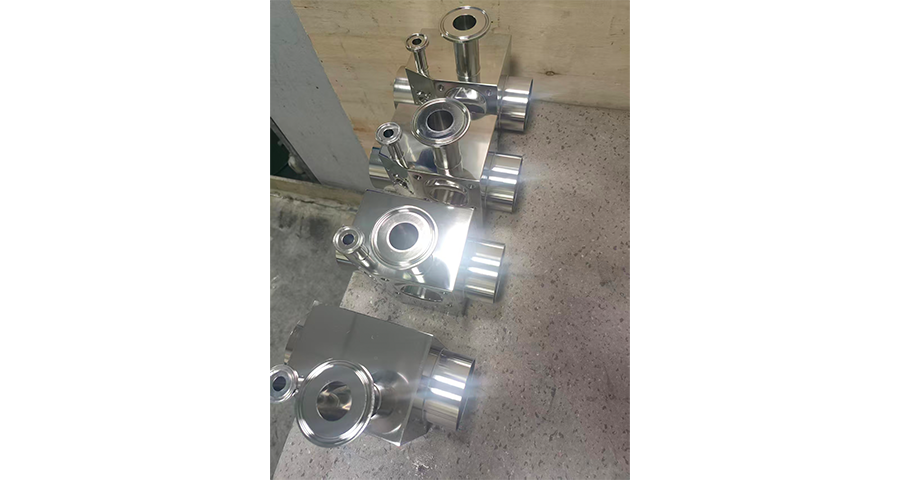
结构复杂的不锈钢工件打磨难度远高于常规平面、回转体工件,异形曲面、深槽、盲孔、窄缝等结构的存在,会让常规打磨工具难以触及,容易出现打磨不到位或是局部处理过度的问题。这类工件通常应用在特殊设备与精密装置中,对表面质量与尺寸精度的要求更为严格,打磨效果不达标会直接影响整机的性能表现。具备相应加工能力的厂商,会配备多种类型的小型打磨工具与柔性打磨装置,适配不同形态的内部结构与异形表面。加工前会对工件的结构进行梳理,明确各个位置的处理要求与加工难点,针对性规划打磨路径与作业手法,避免盲目加工造成的工件报废。复杂工件的打磨通常需要多道工序配合,不同结构位置采用对应的加工方式,逐步达成整体的表面处理要求。加工过程中需要频繁核验关键位置的处理效果,及时调整作业方式,保障所有位置都能满足设计标准。客户有异形不锈钢工件打磨需求时,可提前确认加工方的特殊结构处理能力与相关经验。苏州星弘微机械科技有限公司可承接各类结构复杂的不锈钢工件打磨,适配多种异形表面的加工要求。太仓精密设备零部件不锈钢打磨全链条服务不锈钢打磨用于阀门、仪表、航空航天,星弘微做阀体抛光,年产八万件,绿色合规。
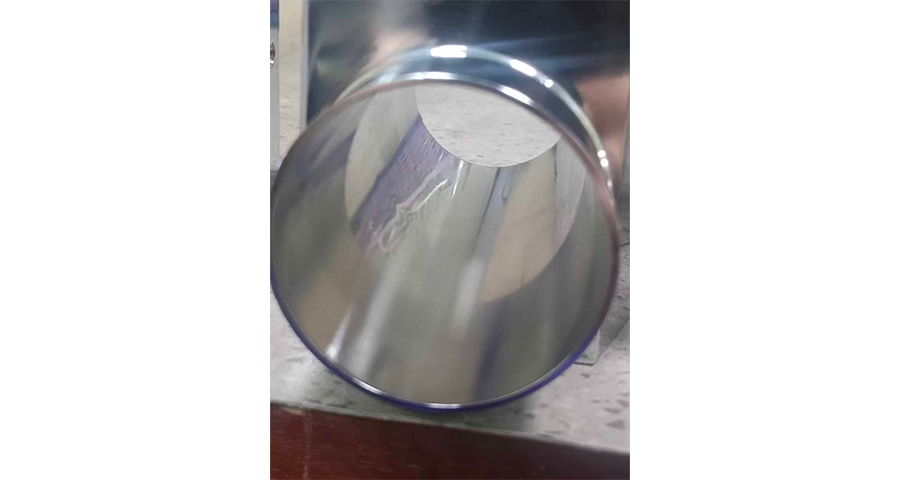
批量不锈钢打磨生产中,流程的稳定性直接决定批次间的品质一致性与交付周期的可靠性,稳定的流程需要多维度的管控措施来支撑。设备状态的稳定性是基础,定期对打磨设备进行校准与维护,保障设备的转速、压力等关键参数输出稳定,不会因为设备磨损出现参数漂移,影响加工效果。磨料耗材的损耗需要纳入管控,明确磨料的使用时长与更换标准,达到损耗阈值后及时更换,避免磨料钝化导致的打磨效率下降与表面效果变差。操作人员严格按照标准化工艺文档作业,不随意更改工序与参数,减少人为操作差异带来的品质波动,保障同批次工件的加工状态一致。每一批次生产前,先进行小批量试产,确认当前设备、耗材与工艺参数下的加工效果符合要求后,再启动大批量生产,避免整批产品出现品质问题。批次生产过程中按固定频次进行抽样检测,实时监控表面品质与尺寸参数的变化,发现偏差及时调整,保障整批次产品的参数都在合格范围内。完善的流程稳定性管控,能大幅降低批量生产的不良率,保障交付周期准确,也能让客户的后续生产计划更有保障。苏州星弘微机械科技有限公司多维度管控批量打磨流程,保障批次间品质稳定与交付准时。
批量不锈钢打磨作业中,同批次工件的效果一致性直接影响客户后续的装配与使用,也是加工企业能力的直观体现。人工主导的加工模式容易受人员状态、操作习惯的影响,出现同批次工件表面效果参差不齐的情况,难以适配大规模生产需求。规范化的加工场景会制定统一的作业标准,明确各工序的操作要求与验收阈值,减少人为因素带来的品质波动。加工设备定期校准维护,保障参数输出稳定,不会因设备磨损出现效果渐变。磨料耗材按固定标准更换,避免磨料钝化导致的磨削效率下降与表面效果偏差。每道工序设置核验节点,按固定比例抽取工件检测关键指标,发现偏差及时调整作业方案。全流程的标准化管控,能够让不同批次的工件保持稳定的加工效果,帮助客户减少入厂检验的工作量,降低供应链的品质风险。苏州星弘微机械科技有限公司建立标准化作业体系,可承接批量不锈钢打磨订单,保障同批次与跨批次工件的加工效果稳定统一。选阀体不锈钢打磨服务方看经验产能品质,星弘微可承接相关订单,年产八万件保障一致性满足批量需求。
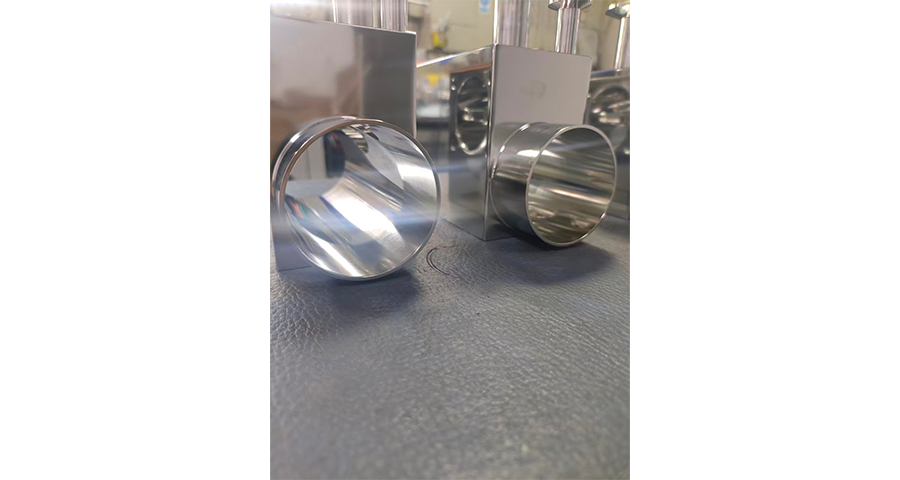
薄壁类不锈钢工件的打磨加工难度较高,这类工件本身壁厚较薄,刚性不足,打磨过程中受外力作用容易出现形变,导致尺寸与形位公差超出标准范围。薄壁工件的形变一旦产生,后续很难通过校正完全恢复,会直接造成工件报废,增加加工成本与交付周期。专业的加工团队处理薄壁工件时,会先根据工件的形状与壁厚设计对应的装夹方案,增加支撑点位,分散打磨时的受力,减少工件的弹性形变。装夹过程中会控制夹紧力度,避免因夹持力过大造成工件的塑性形变。打磨工序会采用轻磨削量的方式,分多次逐步完成表面处理,减少单次打磨的作用力,降低形变风险。打磨设备也会选用柔性较好的打磨工具,适配薄壁工件的表面状态,避免硬接触造成的局部凹陷。加工过程中会分阶段检测工件的形位尺寸,及时发现微小形变并调整工艺,保障成品的尺寸与形位精度符合要求。有薄壁不锈钢工件打磨需求的客户,可优先考察加工方的形变控制能力与相关加工经验。苏州星弘微机械科技有限公司具备薄壁不锈钢工件打磨经验,可有效控制加工过程中的形变问题。仪器仪表不锈钢表面打磨加工优化部件外观与耐腐蚀性,灵活调整工艺,适配多规格仪表零部件。苏州市区异型阀体不锈钢抛光打磨设备
精密设备零部件不锈钢打磨把控尺寸与表面质量,提升构件抗疲劳性,适配航空航天等装备制造场景。仪器仪表不锈钢打磨注意事项
全流程覆盖的质检记录,是不锈钢打磨加工实现品质可追溯的基础,也能为工艺优化与问题排查提供准确的数据支撑。从工件进厂开始,就会记录初始状态信息,包括材质、规格、表面初始情况与客户要求,作为后续加工与验收的基准依据。粗磨、精磨、抛光每一个加工阶段,都有对应的质检节点,记录该阶段的表面状态、尺寸参数与检验结果,确认合格后才可转入下一工序。加工过程中使用的设备、磨料、操作人员与作业时间也会同步记录,将每一件工件的加工信息与具体环节对应起来。成品完成后,会记录完整的终检数据,包括表面粗糙度、光泽度、尺寸公差、外观缺陷等内容,确认完全符合客户要求后才可安排交付。当成品出现品质问题时,可通过完整的质检记录回溯整个加工流程,快速定位问题出现的环节与原因,及时采取整改措施,避免同类问题重复出现。所有质检记录都会分类归档留存,方便后续查询与调用,也能为同类工件的工艺优化提供参考。苏州星弘微机械科技有限公司实现打磨全流程质检记录覆盖,保障加工过程可追溯、品质可核查。仪器仪表不锈钢打磨注意事项

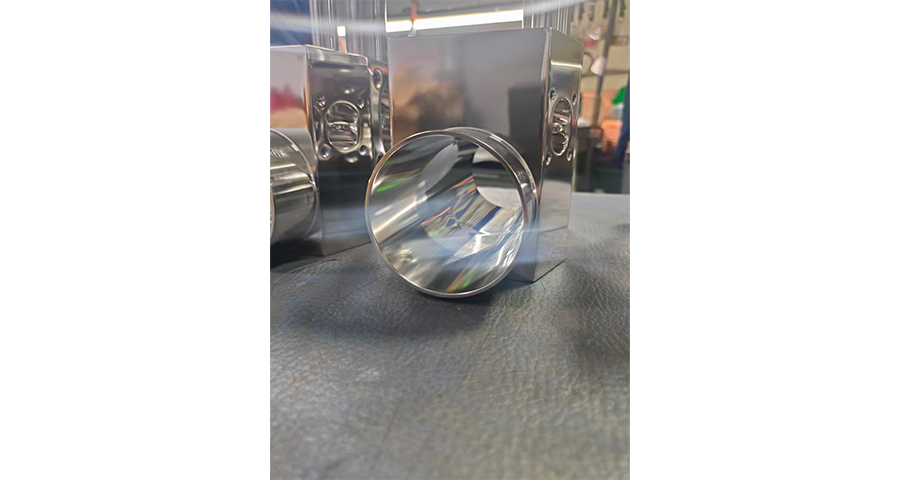
- 常熟自动化设备不锈钢抛光打磨全链条服务 2026-09-14
- 苏州仪器仪表不锈钢专业打磨流程 2026-09-13
- 无锡异型阀体不锈钢专业打磨承接 2026-09-13
- 昆山阀体加工不锈钢机械打磨哪家好 2026-09-13
- 姑苏区隔膜阀体不锈钢打磨厂家推荐 2026-09-13
- 张家港精密仪器不锈钢机械打磨服务 2026-09-13
- 无锡精密设备零部件不锈钢机械打磨批量供应 2026-09-13
- 虎丘区隔膜阀体不锈钢表面打磨设备 2026-09-13



- 01 唐山燃气型油加热器生产厂家
- 02 广东内外预绞丝光缆金具价格
- 03 加工热翘曲量测设备维保
- 04 湖南OPGW光缆哪家强
- 05 福建空调同轴套管换热器清洗
- 06 多工位钻工中心机购买
- 07 德国卫生级微射流均质机厂家
- 08 广东销售省电空调加盟
- 09 上海点胶阀哪家强
- 10 深圳伺服式连接器压接设备哪家专业