广东现货七轴深孔钻技术规格
关键词: 广东现货七轴深孔钻技术规格 七轴深孔钻

 2026.09.14
文章来源:
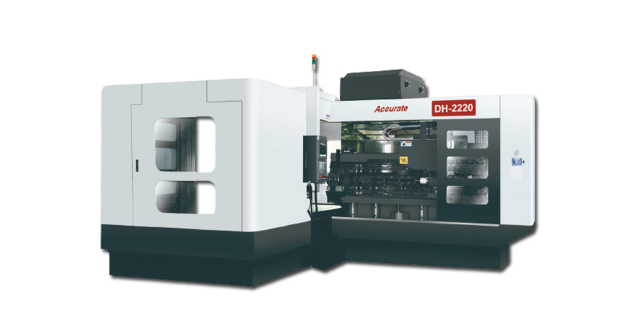
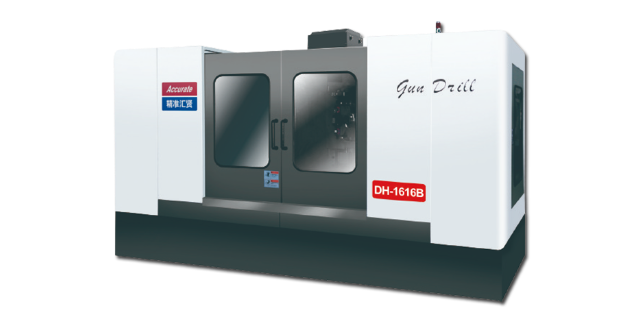
精细七轴深孔钻的高精度加工能力,源于其主要部件的严苛选型与精细化调试,每一个细节都为精细加工保驾护航。设备的主轴采用高频精密主轴,转速稳定且可调,振动极小,可有效提升钻削精度与孔壁质量,搭配进口精密钻削刀具,实现高效钻削的同时,确保加工精度长期稳定。其七轴联动控制系统采用高精度定位算法,响应速度快,定位误差极小,可实现多轴协同的精细运动,应对复杂深孔加工的各类需求。此外,设备配备完善的防护系统,有效防止铁屑、冷却润滑剂飞溅,保护设备部件与操作人员安全,同时延长设备使用寿命,降低设备维护成本。东莞市精准三轴深孔钻,标准化成熟工艺,为中小型制造企业降本增效提质赋能。广东现货七轴深孔钻技术规格
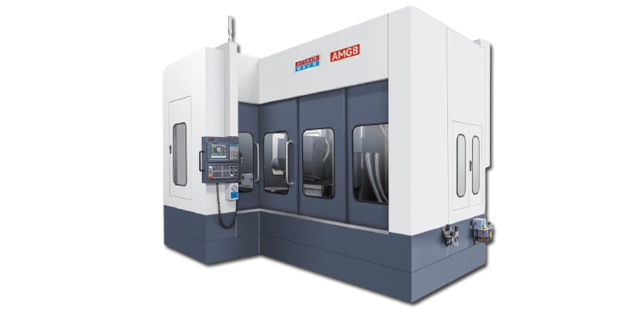
广东七轴深孔钻在模具制造领域的应用,推动了模具加工从 “粗放型” 向 “精密型” 转变。模具的顶、冷却孔等深孔加工质量直接影响模具使用寿命与产品成型效果,传统设备加工的深孔易出现孔径不均、孔底毛刺等问题,需后续人工打磨,增加了生产工序与成本。广东七轴深孔钻采用高速钻削技术与自动去毛刺装置,在加工模具深孔时,不*能保证孔径公差在 H7 级以内,还能通过刀具反向旋转自动消除孔底毛刺,省去后续打磨工序,单套模具加工时间缩短 20%。此外,设备还支持三维建模导入功能,可直接根据模具设计图纸生成加工路径,减少人工编程误差,助力模具企业提升产品精度与市场竞争力。江苏现货七轴深孔钻生产厂家推荐精准精密三轴深孔钻,批量模具孔加工一致性强,有效提升模具生产整体良品率。

东莞精准七轴深孔钻以双螺杆双驱动变角技术为,实现了功能与性能的完美融合,成为解决复杂深孔加工难题的关键设备。其独特的双螺杆驱动设计,不*将角度范围较业界提升35%,主轴头向上可转动20°、向下可转动35°,更使螺杆负载降低50%,大幅提升了运动部件的使用寿命与精度持续性。搭配中国台湾高精密滚柱式线性滑轨的变角承载平台,让机床稳定性提高30%,有效抑制变角转动中的振动,避螺杆结构常见的摆动现象,为高精度深孔加工提供了坚实的结构保障。
多轴联动的主要技术突破精准精密机械七轴深孔钻以多轴协同技术重构深孔加工范式,实现复杂孔系加工的性突破。设备集成 X、Y、Z 三轴线性运动与 A、B、C 三轴旋转运动,搭配进给的第七轴钻削单元,形成全自由度加工体系,可完成传统设备难以实现的空间倾斜孔、交叉孔、异形孔加工。采用进口高精度滚珠丝杠与线性导轨,配合伺服电机闭环控制,定位精度达 ±0.003mm,重复定位精度≤0.0015mm,远超行业常规五轴设备标准。其自主研发的多轴联动控制系统,支持 G 代码与 CAD/CAM 直连,可实时补偿加工误差,解决了深孔加工中 “多工序流转、精度损失大” 的行业痛点,为高级零部件制造提供技术支撑。精准精密三轴深孔钻,弥补普通钻床精度短板,以高性价比实现精密深孔量产加工。
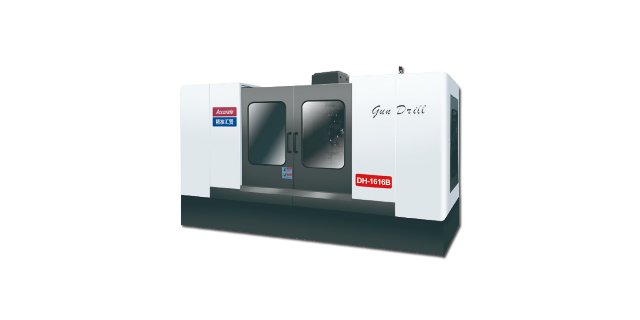
精细深孔钻的技术主要在于实现“精细”与“高效”的完美平衡,这一平衡的达成依赖于多系统的协同配合与技术创新。在排屑系统设计上,精细深孔钻采用内排屑或外排屑两种主要方式,内排屑通过钻头内部的通道将切屑直接排出,适用于大直径深孔加工;外排屑则借助高压冷却油将切屑从钻头与孔壁的间隙带出,更适合小直径深孔加工。两种排屑方式均配合高压冷却润滑系统,高压冷却油不*能够快速带走加工过程中产生的大量热量——这些热量若不及时排出,会导致工件局部过热变形,同时也会加速刀具磨损,还能对切削区域起到充分润滑作用,减少钻头与工件之间的摩擦,提升孔壁光洁度。此外,精细深孔钻的进给系统采用伺服电机驱动的闭环控制模式,能够实现微米级的进给量调节,配合高精度的导轨机构,确保钻头在进给过程中始终保持稳定的运动轨迹,有效避免钻孔偏斜。同时,部分高级精细深孔钻设备还搭载了实时监测系统,能够对加工过程中的切削力、温度等参数进行实时采集与分析,一旦发现异常便及时调整加工参数,进一步保障加工精度和稳定性,实现高精度与高效率的同步提升。精准精密三轴深孔钻,适配枪钻常规工艺,中小孔径深孔加工高效且性价比突出。江苏高速七轴深孔钻生产厂家
三轴深孔钻深耕直深孔加工工艺,解决传统钻床深浅不一、孔位歪斜的加工弊端。广东现货七轴深孔钻技术规格
东莞精准七轴深孔钻AMG-18L型号凭借强悍的参数配置,适配大型重载工件加工需求。该型号加工深度可达1300mm,工作台尺寸为1000×1200mm,最大载重15吨,搭载FANUC 0i-MF Plus数控系统,七轴协同控制东莞精准可靠。其主轴摆角小分度0.001°,分度精度15″,重复精度4″,确保复杂角度加工的一致性;枪钻加工孔径范围2.0-38mm,主轴调速范围50-6000rev/min,配合8Mpa高压切削油系统,可高效处理长径比大的深孔加工任务,广泛应用于大型模具、重型机械等领域。广东现货七轴深孔钻技术规格

- 上海小型七轴深孔钻设备 2026-09-13
- 沈阳七轴深孔钻多少钱一台 2026-09-13
- 立式深孔钻批发 2026-09-13
- 常州卧式深孔钻设备 2026-09-13
- 河北大型七轴深孔钻报价 2026-09-13
- 上海三轴深孔钻厂家 2026-09-13
- 宁波六轴深孔钻零售 2026-09-12
- 四川小型七轴深孔钻报价 2026-09-12



- 01 进口MicroLED检测-LMK规格
- 02 江苏不锈钢LHS941X调流调压阀批发
- 03 48V车用全直流房车空调生产厂家
- 04 肇庆晶圆运送机械吸臂推广
- 05 黑龙江合金螺纹镗刀多少钱
- 06 浙江五金定转子模具备件联系人
- 07 丝扣闸阀厂价
- 08 上海碱溶液自动过滤器
- 09 浙江多轴同步拧紧研发
- 10 铁板激光机除渣机非标定制方案