徐州冷镦冷冲模具厂家电话
关键词: 徐州冷镦冷冲模具厂家电话 冷冲模具

 2026.09.15
文章来源:
冷冲模具中,铣削时的经济精度。一般尺寸精度可控制在0.10mm,可达0.05mm或更好。加工表面粗糙度一般可达+,精铣时可达。影响的因素包括设备精度,工件材料、形状及尺寸大小,操作工的技术水平等。数控加工机床。数控加工机床利用自身的高精度,外加多轴转动的特点,以及用程序控制代替手工操作的优势,大多用于特殊成型零件的批量生产,也可用于模具成型工作零件的加工,尤其对一些大型立体成型的凸模和凹模的成型面精加工更为有利。高高精密模具的冷冲模具在不断改进质量的过程中,向客户提供了满足需求的产品和信任。徐州冷镦冷冲模具厂家电话
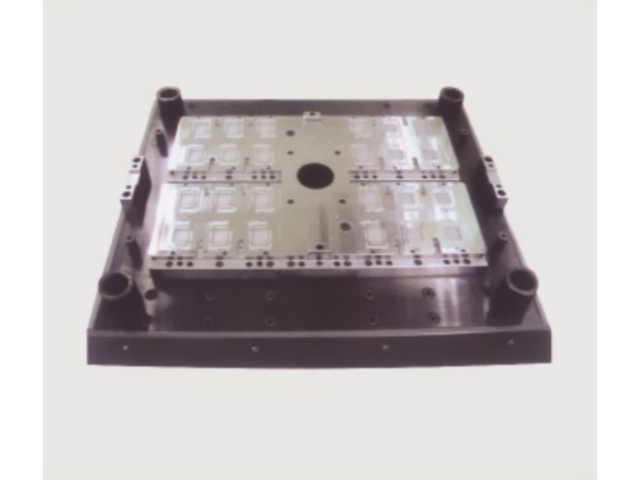
介绍各种钣金冲压工艺的原理和计算,常温下利用压力机并依靠模具对金属材料加工使之变形以获得所需形状的加工称为冷冲压。冲裁:冲裁是利用模具使板料产生分离的冲压工序。从板料上冲下为所需的工件(或毛坯)的工序叫落料,在工件上冲出所需形状的孔(冲去的为废料)的工序叫冲孔。下面就冲裁变形过程、冲裁间隙、冲裁刃口尺寸计算等问题进行分析。冲裁的变形过程:由图一所示的冲裁变形过程:凸模与凹模组成上下刃口,材料放在凹模上,凸模逐步下降使材料产生变形,直至全部分离而完成冲裁。嘉兴拉丝冷冲模具订做价格冷冲模具的精度要求高,高高精密模具的每一道工序都严格把控。
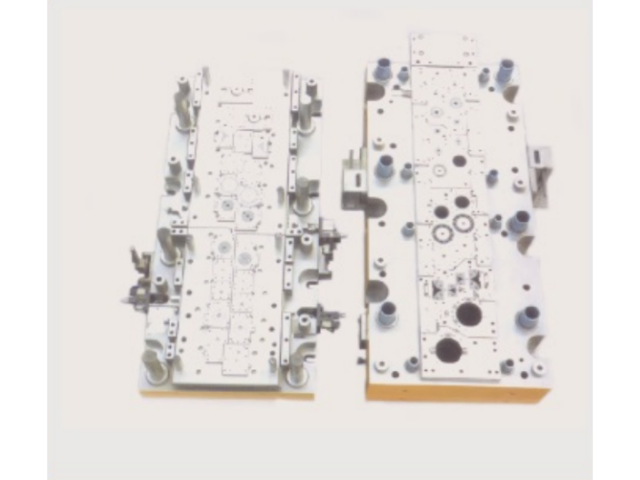
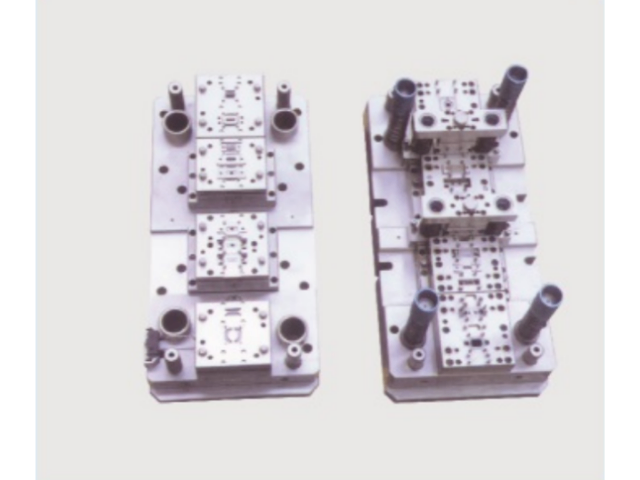
冷冲模,用于获得一定形状、尺寸和性能的产品零件的特殊专门使用工具,全称为冷冲压模具,多为安装在压力机上的,对放置在内的板料在室温下施加变形力,使其产生变形,从而获得一定形状,尺寸和性能的产品零件的特殊专门使用工具。1、根据工序组合程度分类:(1)单工序模在压力机的一次行程中,只完成一道冲压工序的模具。(2)复合模只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。(3)级进模(也称连续模)在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。2、根据材料的变形特点分类,冲压技术的进步首先通过模具技术的进步来体现出来。效益,使现代冲压技术水平提高到一个新的高度。
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。无锡市高高精密模具有限公司的冷冲模具在精密模具和零件加工方面拥有一大批技术人才。
当模具钢为含碳量(质量分数)小于0.25%的低碳钢,通常采用正火代替退火。因为较快的冷却速度可以防止低碳钢沿晶界析出游离三次漏碳体,从而提高冲压模具件的冷变形性能;用正火可以提高模具钢的硬度,改善低碳钢的切削加工性能;在没有其他热处理工序时,用正火可以细化晶粒,提高低碳钢强度。当模具钢为含碳量(质量分数)介于0.25%~0.50%的中碳钢,也可以用正火代替退火,虽然接近限碳钢正火后硬度偏高,但尚能进行切削加工,且正火成本低、生产率高。当模具钢为含碳量(质量分数)介于0.25%~0.50%的钢,因含碳量较高,正火后的硬度明显高于退火的情况,难于进行切削加工,故一般采用完全退火,降低硬度,改善切削加工性。在未来的发展中,高高精密模具将继续致力于冷冲模具技术的创新和应用。徐州冲击材料冷冲模具哪家好
无锡市高高精密模具有限公司的冷冲模具在诚实守信、精益求精、锐意创新的质量方针下生产。徐州冷镦冷冲模具厂家电话
模具的发展与现状,模具是工业生产中的基础工艺装备,是一种高附加值的高技术密集型产品,也是高新技术产业的重要领域,其技术水平的高低已成为衡量一个国家制造水平的重要标志。随着国民经济总量和工业产品技术的不断发展,各行各业对模具的需求量越来越大,技术要求也越来越高。目前我国模具工业的发展步伐日益加快,“十一五期间”产品发展重点主要应表现在:(1)汽车覆盖件模;(2)精密冲模;(3)大型及精密塑料模;(4)主要模具标准件;(5)其它高技术含量的模具。徐州冷镦冷冲模具厂家电话



- 徐州常用定转子模具备件服务电话 2026-09-14
- 南京拉伸冷冲模具厂家现货 2026-09-14
- 舟山钨钢板冷冲模具哪家好 2026-09-14
- 丽水冲压定转子模具备件 2026-09-14
- 南通常用定转子模具备件联系人 2026-09-14
- 南京钨钢板冷冲模具价格多少 2026-09-14
- 丽水六角形冷冲模具厂家报价 2026-09-13
- 南通六角形冷冲模具大概费用 2026-09-13



- 01 唐山燃气型油加热器生产厂家
- 02 广东内外预绞丝光缆金具价格
- 03 加工热翘曲量测设备维保
- 04 湖南OPGW光缆哪家强
- 05 福建空调同轴套管换热器清洗
- 06 涂胶机上门安装调试服务
- 07 湖北高性价比高速自动铝箔包装机价格查询
- 08 多工位钻工中心机购买
- 09 德国卫生级微射流均质机厂家
- 10 广东销售省电空调加盟