乌海废水处理真空蒸馏回收机装置
关键词: 乌海废水处理真空蒸馏回收机装置 真空蒸馏回收机

 2026.09.16
文章来源:
新能源光伏逆变器散热片铝合金阳极氧化处理中,会使用含草酸的电解液溶剂,这类废溶剂含有铝离子、草酸铁等杂质,传统处理方式草酸回收率低,且产生的含铝危废难以处置。真空蒸馏回收机采用 “草酸蒸馏回收 + 铝离子去除 + 杂质净化” 工艺:通过真空蒸馏(真空度 - 0.09MPa、温度 80-90℃)将草酸从废电解液中分离,回收率达 92%,回收草酸浓度可调整至 10%-15%,符合阳极氧化工艺要求;采用草酸钙沉淀法去除铝离子,加入碳酸钙调节 pH 值至 4-5,使铝离子形成草酸钙沉淀,沉淀去除率达 99%;之后通过离子交换树脂去除草酸铁等杂质,确保回收草酸纯度。某光伏逆变器企业使用该设备后,每年回收草酸约 50 吨,节省采购成本约 40 万元,含铝危废排放量减少 60 吨,回收草酸用于散热片阳极氧化处理后,氧化膜厚度均匀、散热性能达标,逆变器工作温度降低 5-8℃,提升了逆变器的运行稳定性和使用寿命,助力光伏产业高效发电。真空蒸馏回收机具备超温报警与自动降温功能,防止设备高温损坏。乌海废水处理真空蒸馏回收机装置

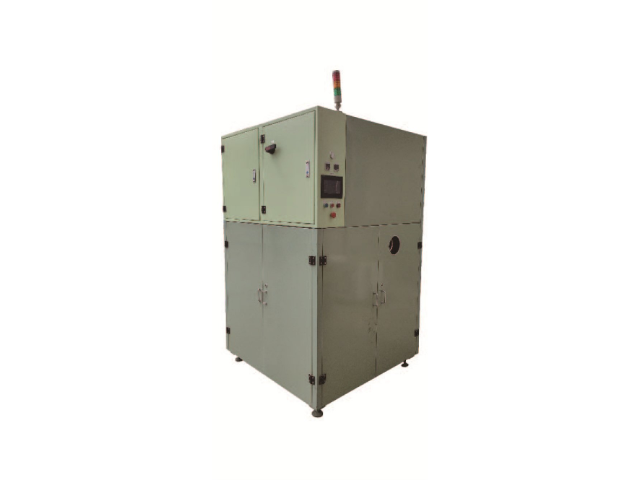
工业智能传感器(如温湿度传感器)外壳防水涂覆中,会使用含硅烷偶联剂的溶剂,这类废溶剂含有未反应的硅烷水解物和塑料碎屑,传统回收设备无法彻底分离水解物,导致回收溶剂用于涂覆时防水性能下降。真空蒸馏回收机采用 “水解物吸附 + 碎屑分离 + 真空蒸馏” 系统:通过氨基改性树脂吸附柱定向吸附硅烷水解物,去除率达 99.6%;通过气旋分离装置分离塑料碎屑,分离效率达 99.5%;蒸馏阶段控制真空度在 - 0.095MPa、温度在 80℃,避免硅烷高温聚合,同时配备防水性能测试仪,确保回收溶剂涂覆后外壳防水等级达 IP67。某传感器企业使用该设备后,硅烷溶剂回收率达 92%,每年节省成本约 48 万元,传感器防水失效故障率从 6% 降至 0.3%,在潮湿工业环境中使用寿命延长 2 年以上,减少电子危废排放约 22 吨,符合工业物联网设备高可靠性要求。北京减压真空蒸馏回收机生产公司真空蒸馏回收机机身重量≤150kg,人工即可搬运,安装灵活便捷。
工业离心式水泵泵轴表面镀铬后清洗中,会使用含盐酸的清洗溶剂,这类废溶剂含有铬离子和金属碎屑,传统回收设备盐酸回收率低,且铬离子易造成环境污染。真空蒸馏回收机采用 “铬离子螯合 + 碎屑过滤 + 真空蒸馏” 工艺:通过二乙基二硫代氨基甲酸钠(DDTC)螯合铬离子,形成稳定螯合物后过滤分离,铬离子去除率达 99.9%;通过 1μm 滤网过滤金属碎屑,过滤效率达 99.8%;蒸馏阶段控制真空度 - 0.088MPa、温度 83℃,实现盐酸回收。某水泵制造企业使用该设备后,盐酸回收率达 90%,每年节省成本约 48 万元,铬离子排放量符合 GB 8978-1996《污水综合排放标准》,泵轴镀铬层附着力达 4B 级,水泵使用寿命延长至 5 年,减少含铬危废排放约 40 吨。
在合成树脂行业,废溶剂中含有大量未反应的单体和低分子量聚合物,若能有效回收,可降低原材料浪费。真空蒸馏回收机采用多段精馏工艺,通过精确控制各段温度和真空度,能分离出废溶剂中的单体、低聚物和溶剂,实现资源的充分回收。某合成树脂企业应用该设备后,单体和溶剂总回收率达 91%,回收的原料重新用于树脂合成,产品质量稳定,每年为企业节省原材料成本超 70 万元,同时减少了废溶剂排放,符合精细化工行业可持续发展要求,助力企业提升市场竞争力。真空蒸馏回收机具备自动关机延时功能,回收完成后延时关机,保护设备。

在锂电池生产领域,电极制作过程中会使用 N - 甲基吡咯烷酮(NMP)等溶剂,NMP 价格较高,直接废弃会造成巨大经济损失,且污染环境。真空蒸馏回收机针对 NMP 的特性,采用低温真空蒸馏工艺,能在较低温度下实现 NMP 的高效回收,避免了高温导致 NMP 分解。某锂电池企业引入该设备后,NMP 回收率达 96% 以上,回收的 NMP 纯度符合锂电池生产要求,可直接回用于电极制作,每年为企业节省 NMP 采购成本超千万元,同时减少了有害废弃物排放,助力企业实现绿色生产,符合新能源行业发展趋势。真空蒸馏回收机具备防干烧功能,避免腔体无溶剂时加热损坏设备。防爆真空蒸馏回收机批发价
真空蒸馏回收机可定制不同容量腔体,适配小批量、大批量溶剂回收需求。乌海废水处理真空蒸馏回收机装置
工业自动化设备导轨润滑脂涂抹后清洗中,会使用含汽油的清洗溶剂,这类废溶剂含有润滑脂残渣和金属碎屑,传统回收设备难以彻底去除润滑脂,导致回收溶剂清洗效果差。真空蒸馏回收机采用 “润滑脂分解 + 真空蒸馏 + 脱脂净化” 系统:预处理阶段加入油脂分解剂,将润滑脂分解为可溶于汽油的小分子物质;蒸馏阶段控制真空度在 - 0.08MPa、温度在 60-70℃,实现汽油回收;之后通过硅藻土吸附去除残留的油脂小分子和金属碎屑,确保回收汽油纯度。某自动化设备企业引入该设备后,回收汽油中润滑脂残渣含量低于 0.001%,金属碎屑含量低于 0.0005%,用于导轨清洗后,导轨表面无油脂残留、运行阻力降低,设备运行精度提升 10%。设备运行数据显示,汽油回收率达 90%,每年节省溶剂成本约 35 万元,减少润滑脂危废处理量约 20 吨,同时降低了汽油挥发对环境的污染,符合工业自动化设备精密生产的要求。乌海废水处理真空蒸馏回收机装置

- 丹江口碳氢真空清洗机原理 2026-09-13
- 云龙区废水蒸发器价格 2026-09-13
- 山西溶剂真空蒸馏回收机哪家好 2026-09-13
- 中山碳氢超声波清洗机批发价 2026-09-13
- 嘉定区水基清洗机 2026-09-13
- 崇明区威固特碳氢超声波清洗机 2026-09-13
- 宁河区本地碳氢超声波清洗机 2026-09-13
- MVR水基真空清洗机哪家好 2026-09-13



- 01 广西方舱医院隔离机维修
- 02 青浦区机械臂碳纤维
- 03 贵州学生音乐凳
- 04 金山区移动式登车桥价格
- 05 江苏高速分切机厂商
- 06 安徽可拆式冷却器源头厂家
- 07 切削油研磨油净化固液分离机厂家直供
- 08 广东高频振动珩磨机费用
- 09 连云港箱式多用工业炉维修
- 10 口碑好的数码相框口碑