宁波航空航天珩磨机设备价钱
关键词: 宁波航空航天珩磨机设备价钱 珩磨机

 2026.09.16
文章来源:
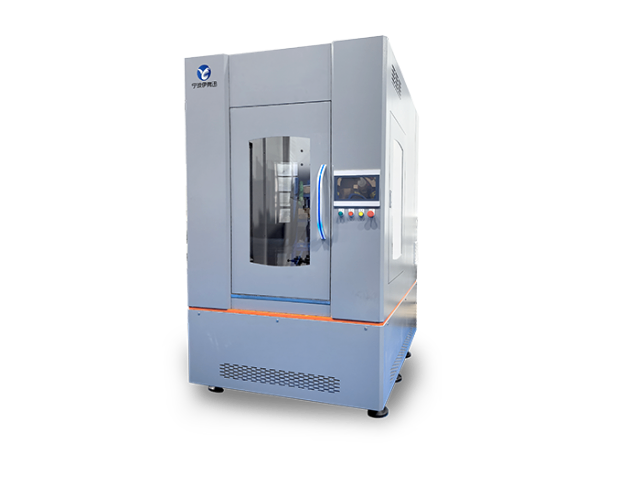
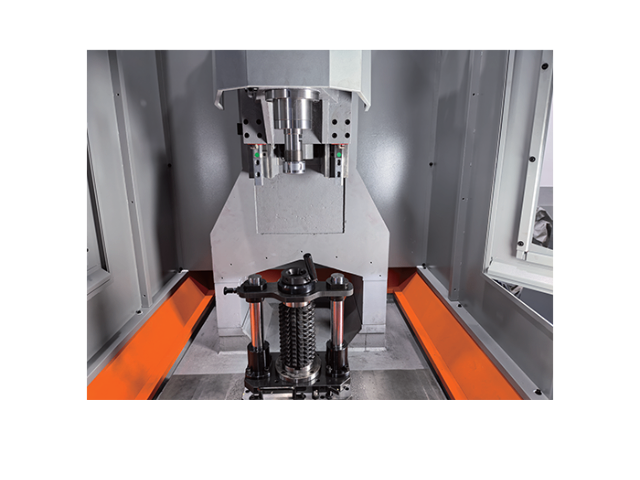
立式珩磨机主轴垂直布置,珩磨头做旋转运动同时执行垂直方向往复进给,整机结构紧凑,占用厂房面积小,是汽车零部件批量产线**为普及的机型之一。主轴行程相对有限,更加适配孔径不大、孔深较短的工件加工,典型加工对象包含发动机缸体、气缸套、压缩机壳体、变速箱轴承孔、各类阀块内孔等箱体类零件。立式布局拥有独特工艺优势,重力方向和珩磨头运动方向保持一致,工件自重不会造成孔加工偏斜,珩磨油与切屑依靠重力快速向***淌,冷却液系统可以高效带走细微磨屑,不容易出现磨料滞留在孔内划伤内壁的问题,加工表面质量一致性表现突出。模具冷却水道、轴承套精密内孔加工,宁波伊弗迅珩磨机持续输出稳定一致的加工品质。宁波航空航天珩磨机设备价钱
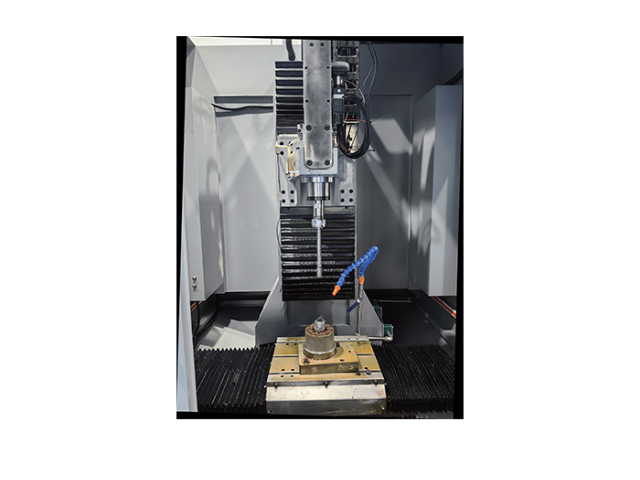
宁波伊弗迅机械有限公司珩磨机适配石油机械、矿山机械领域零部件加工,该领域存在较多大尺寸、长筒类工件,工件自重偏大,加工长度较长,对设备刚性、行程范围有相应要求。卧式珩磨机机型可以处理长尺寸筒件,设备床身加强结构设计,抵抗大工件带来的负载,维持设备运行稳定。工件卧式安放,降低自重弯曲形变带来的干扰,保障长孔加工的几何形态。设备行程可以支持十余米长度工件加工,孔径覆盖到大尺寸区间,适配油缸、缸套类构件加工。该行业工件材质多样,部分工件选用高强度合金钢,企业可给到珩磨油石选型建议,匹配工件硬度开展微量切削,规避工件表面损伤。设备支持对接自动化机构,实现工件自动输送、装夹,减轻大重量工件人工搬运的作业压力。针对项目需求,企业可整合设备、夹具、珩磨工具,给到完整加工方案,用户设备上线之后,技术人员协助开展工艺调试,帮助工厂快速进入正常生产状态,适配重工行业零部件生产节奏。宁波航空航天珩磨机设备价钱国产智能珩磨机实现全闭环伺服控制,加工数据实时存储追溯,适配高级制造数字化管控标准。
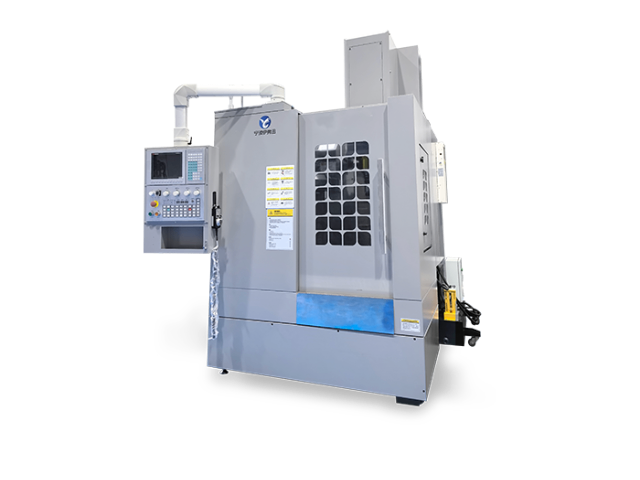
为应对难加工材料和高性能表面需求,多种先进珩磨技术被开发并应用。激光珩磨并非使用激光直接切削,而是一种创新的复合工艺。其原理是先利用激光束(如纳秒或皮秒脉冲激光)在工件内表面预先刻蚀出设计好的微观储油纹理(如凹坑、沟槽阵列),然后再进行传统珩磨加工。珩磨工序将激光产生的微凸起去除,留下深度精确可控的微观凹腔。这种技术能精确控制表面纹理的形貌、深度与分布,为内燃机缸套创造的润滑油膜分布,从而明显降低摩擦磨损、减少机油消耗和污染物排放,是当前发动机绿色制造的前沿技术。超声辅助珩磨则是将超声振动(通常频率20-40kHz,振幅数微米至十几微米)沿轴向或径向施加于珩磨头或油石上。超声振动使磨粒的运动轨迹复杂化,产生高频冲击,这有助于破碎难加工材料(如工程陶瓷、金属基复合材料)的加工表面,降低切削力,抑制材料塑性变形和毛刺生成。同时,振动带来的空化效应能增强珩磨液的渗透与排屑能力,有效防止油石堵塞。这两种技术都表示了珩磨工艺向更精密、更高效、更环保方向的发展,但同时也对机床结构、控制系统和工艺知识提出了更高要求。
珩磨加工中的冷却与排屑是影响加工质量和油石寿命的关键因素,现代珩磨机对此设计了专门的解决方案。珩磨加工普遍采用煤油作为冷却液,其良好的渗透性、润滑性和冷却性能满足珩磨工艺的特殊要求。冷却方式主要有单管直浇方式和环形冲洗方式两种,环形冲洗能更均匀地将冷却液分配到各油石工作面,排屑效果更佳。冷却液的作用不*在于带走切削热、降低加工区温度,更重要的是冲洗切屑、防止油石堵塞,以及提供润滑作用减少磨粒与工件间的摩擦。在精珩工序,冷却液的清洁度和浓度尤为重要,不清洁的冷却液可能含有粗大磨粒或切屑,会划伤已加工表面;浓度不当则影响润滑效果,导致表面粗糙度恶化。机床操作要求规定,连续工作两个月后需进行换油,正常情况下每季度换油一次,换油时需用煤油清洗滤油器及油箱。机床用的液压油温度一般不允许超过60℃,比较高不得超过65℃,否则应采取降温措施或停止工作。对于超硬磨料油石,由于其导热性好,可采用较低的冷却液流量,但必须保证足够的压力以实现有效冲洗。 汽车零部件珩磨机专注曲轴孔、阀孔精加工,严苛把控形位公差,契合主机厂质检标准。
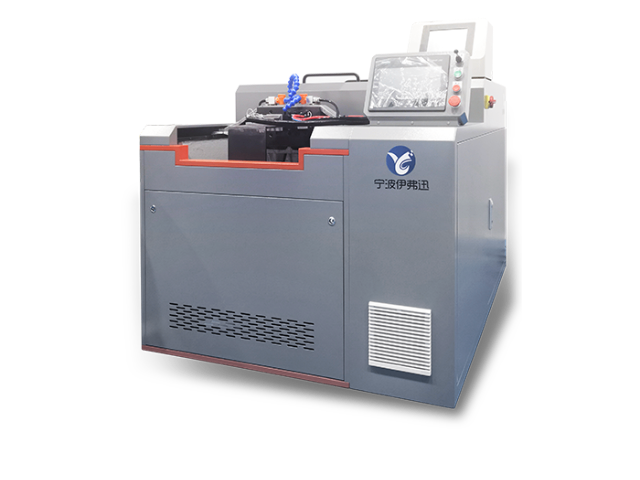
高速珩磨机是珩磨加工技术的重要创新方向,其关键优势在于通过提升主轴转速和珩磨头往复速度,大幅提升加工效率,同时保证加工质量,适用于批量精密加工场景。高速珩磨机的主轴转速通常可达3000r/min以上,往复速度可达60m/min以上,相比传统珩磨机,加工效率提升50%以上。为实现高速稳定加工,高速珩磨机在结构设计上进行了整体优化:采用强度、高刚性的机床本体,减少高速运动带来的振动;配备高精度、高转速的主轴单元,采用陶瓷轴承或滚动轴承,确保主轴的旋转精度和稳定性;采用伺服电机直接驱动,减少传动环节的误差和能量损失;配备高效的冷却润滑系统,采用高压冷却技术,及时带走切削热量和碎屑,避免工件热变形和油石磨损。高速珩磨机广泛应用于汽车零部件、液压元件、摩托车零部件等批量生产领域,如汽车发动机缸套、液压缸筒、齿轮箱轴承孔等的批量加工,能够在保证加工精度的前提下,明显提升生产效率,降低单位产品的加工成本。珩磨机配套在线尺寸监测装置,实时采集孔径数据,及时补偿加工误差,稳定成品良率。宁波航空航天珩磨机设备价钱
伺服珩磨机精确调节往复速度与旋转配比,轻松优化工件表面网纹,改善密封润滑性能。宁波航空航天珩磨机设备价钱
缸孔珩磨过程中产生的刮痕是影响加工质量的常见缺陷,其成因复杂,需要系统性的诊断和解决。根据实际生产经验,刮痕问题可归结为以下几个主要原因:***,珩磨条卡滞不能回缩——加工铁屑混合切削液凝固后堵塞安装槽,导致珩磨条无法正常缩回,在珩磨头拔出时划伤缸孔,解决方法是拆卸清洗珩磨头内部铁屑。第二,珩磨条两端尖锐存在棱角,在伸进和拔出缸孔时刮伤表面,解决方法是拆下珩磨条将两端修成圆角后重新安装。第三,珩磨机床主轴与缸孔不同轴,需要重新调整缸体装夹位置和主轴参数,利用百分表确认主轴与缸孔中心在同一轴线上。第四,主轴没有旋转出刀,珩磨头在直上直下出刀过程中划伤缸孔形成竖直划痕,应调整为沿网纹轨迹旋转出刀。第五,精珩进给速度过大导致精珩磨条挤压缸孔内壁,需要适当降低进给速度或加大主轴旋转和冲程速度。第六,珩磨后回缩量偏小,在拔出过程中划伤缸孔,需要增大珩磨条的回缩量。通过系统排查这些问题并采取针对性措施,可以有效消除缸孔刮痕,确保珩磨加工的稳定性。 宁波航空航天珩磨机设备价钱
宁波伊弗迅机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宁波伊弗迅机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!

- 黑龙江制冷零部件珩磨机销售电话 2026-09-16
- 辽宁H50珩磨机服务电话 2026-09-16
- 吉林多轴珩磨机价格 2026-09-16
- 安徽DC-XY珩磨机厂家直销 2026-09-16
- 河北V200珩磨机厂家直销 2026-09-16
- 河北DC-XY珩磨机联系方式 2026-09-16
- 江苏核电部件珩磨机哪里买 2026-09-15
- 福建核电部件珩磨机联系方式 2026-09-15



- 01 吴中区电动PVC快速卷帘门
- 02 浙江工程热模锻压力机技术指导
- 03 新疆PC固定磁盒供应商
- 04 河南ZDLP单座调节阀制造厂家
- 05 河南储能电源电池保护板测试系统
- 06 宁夏桁架桁架机械手推荐
- 07 立式油压机厂家直销
- 08 本地热翘曲量测设备产业
- 09 云南斗提式提升机供应商
- 10 合肥汽车轻量化部件预浸布自动撕膜设备厂家