不锈钢自动化去毛刺
关键词: 不锈钢自动化去毛刺 自动化

 2026.09.16
文章来源:
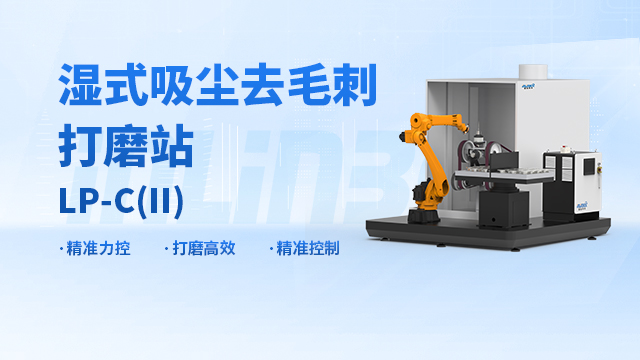
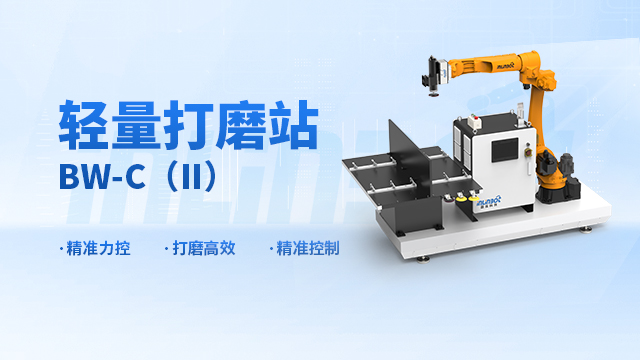
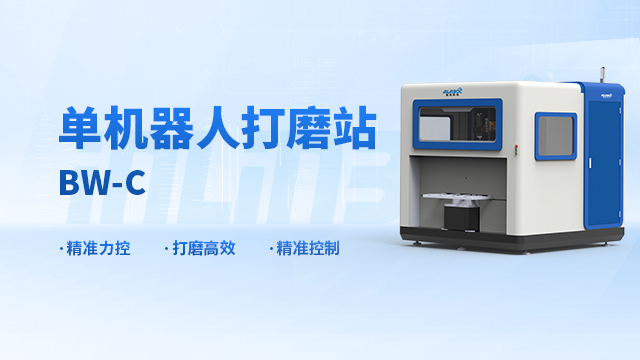
企业准备为打磨工序增加自动化设备时,前期投入通常要结合加工任务来核算,而不是简单比较某一台设备的价格。比如同样处理金属工件,有的项目只需要完成单一表面的重复打磨,有的还包含焊缝处理、去毛刺、抛光等多道工序,对设备组合的要求自然不同。工件尺寸和加工面数量也会影响方案:工件需要翻转或改变姿态时,要考虑变位环节;加工过程中涉及多种耗材时,还可以结合生产方式配置耗材自动更换系统。如果进一步建设完整作业单元,则要把专业打磨机器人、末端产品、智能电气控制系统以及力控打磨工作站放在同一项目中核算。像BW系列力控打磨工作站,可根据具体工艺配置相应产品;需要湿式吸尘作业方式时,还可结合LP系列湿式吸尘系列打磨站进行选择。因此,设备投入更适合从工件、工序和生产方式逐层确定。盈连科技围绕机器人力控磨抛形成专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统及力控打磨工作站等产品,可对应不同层级的项目配置需求。自动化磨抛不是简单增加机器人,还要重新梳理原有加工流程。不锈钢自动化去毛刺
镁合金零部件准备采用机器人完成磨抛时,末端工具不能脱离具体工序单独选择。企业可以先区分需要处理的是连续表面、曲面、边缘还是局部轮廓,再根据材料去除程度、加工空间和机器人姿态确定工具类型。例如轻切削工况可根据加工要求选择风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;需要沿轮廓或局部区域加工时,则可以进一步考虑径向浮动锉刀、径向浮动主轴等产品。若工序涉及砂带加工,盈连还提供单侧砂带机、双侧砂带机和手持砂带机,其中手持砂带机具有切削效率高的特点。实际配置镁合金零部件的磨抛方案时,仍需结合样件状态和工艺要求判断具体产品,不直接照搬其他材料的设备组合。盈连科技围绕机器人力控磨抛形成打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站等产品,可围绕不同加工位置搭配相应末端产品。塑料件自动化怎么选自动化测试可在生产前验证机器人覆盖范围和工具进入空间。
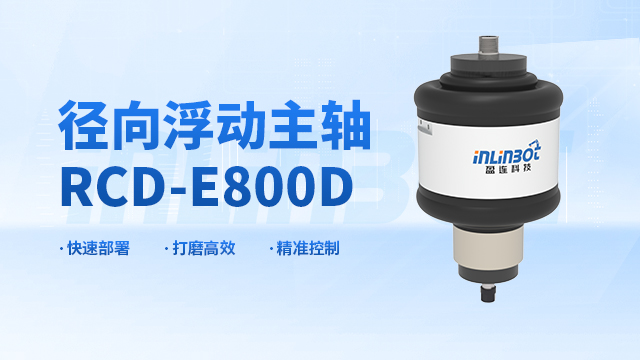
批量零部件进行自动化去毛刺,关键在于把分散在孔口、内框、转角和外轮廓上的处理位置,转化为机器人能够连续执行的加工任务。以手机壳内框这类紧凑结构为例,工具既要进入局部区域,又要沿着内侧轮廓完成修整,因此末端配置需要兼顾可达性和轮廓适应能力。RCD-E600D径向浮动主轴可搭配旋转锉刀使用,通过微力径向浮动柔顺切削参与去毛刺,并可与小负载机器人或协作机器人组成相应加工单元。对于其他结构的零部件,还可以根据毛刺所在位置、加工空间和材料去除需求选择径向浮动锉刀等产品,再围绕工件基准规划机器人运动路径。这样可以把工件定位、机器人运动和末端去毛刺动作组织在同一工序中,尤其适合重复加工位置较为明确的批量任务。盈连科技可提供专业打磨机器人、径向浮动主轴、径向浮动锉刀等产品,为机器人去毛刺提供相应设备配置。
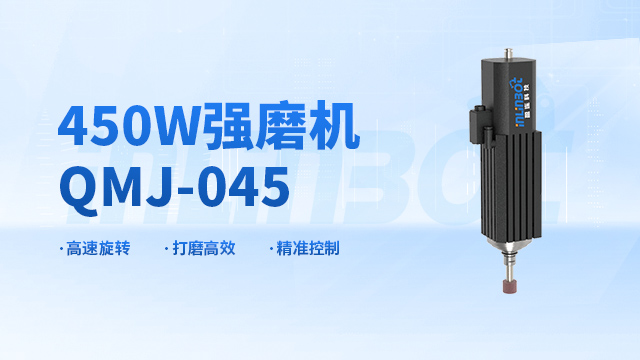
准备把打磨、抛光或去毛刺环节改成机器人作业时,选设备可以先从车间现有条件入手,而不是看到某个型号就直接套用。已经有机器人本体的产线,可以重点判断末端还缺少打磨、浮动补偿还是耗材更换环节;如果从零建设磨抛工位,则要把工件尺寸、装夹方式、加工范围和工序数量一起考虑。具体到材料处理,轻切削工况可以根据要求选择风磨机、研磨机,风磨机行程大,适合曲面,研磨机精度高;强磨机根据型号与功率差异,分别适配中切削、重切削工况。遇到内框、边缘及连续轮廓,还可以根据结构考虑RCD-G570D径向浮动锉刀或RCD系列径向浮动主轴。若一件产品需要连续完成多道磨抛工序,则可以进一步考虑专业打磨机器人、耗材自动更换系统和力控打磨工作站。盈连科技围绕机器人力控磨抛提供FDC力控系统、打磨工具、浮动主轴、YLR系列专业打磨机器人及多类力控打磨工作站,可结合不同加工任务进行设备匹配。自动化抛光需要协调前段打磨与后续表面处理之间的工序关系。
电子零部件的机器人后处理,很多任务集中在尺寸较小、位置较深或形状变化明显的区域,因此设备布局更强调“小空间里的动作怎么完成”。以内框、边缘和局部转角为例,机器人首先要能够到达待加工位置,末端产品还要留出合适的进入方向;多个位置连续加工时,则需要围绕工件基准安排动作顺序,减少加工区域切换带来的重复运动。针对类似手机壳内框的去毛刺任务,可采用RCD-E600D径向浮动主轴搭配旋转锉刀,并与小负载机器人或协作机器人进行配置;需要建设紧凑型作业单元时,还可以结合小型打磨工作站。生产规格变化后,则通过工装和程序重新对应新的加工位置,让设备继续围绕具体零部件组织作业。盈连科技的机器人力控磨抛业务覆盖3C电子应用方向,可提供RCD系列浮动产品、专业打磨机器人、FDC力控系统及小型打磨工作站等产品,为电子零部件的去毛刺、磨抛等工序提供相应设备选择。自动化生产中,稳定的工件定位有利于机器人重复执行加工程序。不锈钢自动化去毛刺
自动化方案发生产品换型时,工装和加工程序也要随之匹配。不锈钢自动化去毛刺
汽车零部件进入磨抛环节后,自动化方案需要跟着零件结构和前序工艺来设计。焊接类部件可以围绕焊缝安排打磨及后续抛光,机加工后的零件则可能需要处理边缘、孔口和局部毛刺,结构复杂的部件还会涉及曲面、转角以及多个加工面的连续作业。面对这些任务,可以先按照加工位置划分机器人作业区域,再确定工件装夹、工具进入方向和工序先后,让不同表面拥有对应的加工方式。对于接触式磨抛,还可以结合FDC力控系统的接触力调节、重力补偿和位置补偿等功能进行配置;如果一个工位需要连续使用多种工具或耗材,则可以进一步考虑耗材自动更换系统,把换刀、换砂纸等环节纳入生产流程。盈连科技业务覆盖汽车零部件应用方向,可提供YLR系列专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统及力控打磨工作站,为汽车零部件的打磨、抛光、去毛刺和焊缝处理等工序提供相应产品。不锈钢自动化去毛刺


- 山东曲面打磨头非标定制 2026-09-15
- 江苏3c电子表面处理标准 2026-09-15
- 江苏不锈钢自动化机器人 2026-09-15
- 浙江打磨头选型 2026-09-15
- 辽宁铸件打磨头去毛刺 2026-09-15
- 汽车零部件自动化厂家电话 2026-09-15
- 山东漆面去毛刺打磨头 2026-09-15
- 四川铜件打磨售价 2026-09-15



- 01 吴中区电动PVC快速卷帘门
- 02 浙江工程热模锻压力机技术指导
- 03 新疆PC固定磁盒供应商
- 04 河南ZDLP单座调节阀制造厂家
- 05 本地热翘曲量测设备产业
- 06 云南斗提式提升机供应商
- 07 合肥汽车轻量化部件预浸布自动撕膜设备厂家
- 08 山西哪些发泡包装系统
- 09 金华球阀手动驱动装置蜗轮箱
- 10 江苏智能水中油采样器价位